生产ERP的APS排产如何优化点胶顺序?在考虑工艺路线、设备能力、物料约束和交期等因素的前提下,APS如何通过智能排序与动态调度来确定点胶工序的最佳先后顺序,以实现吞吐提升和换线时间最小化?
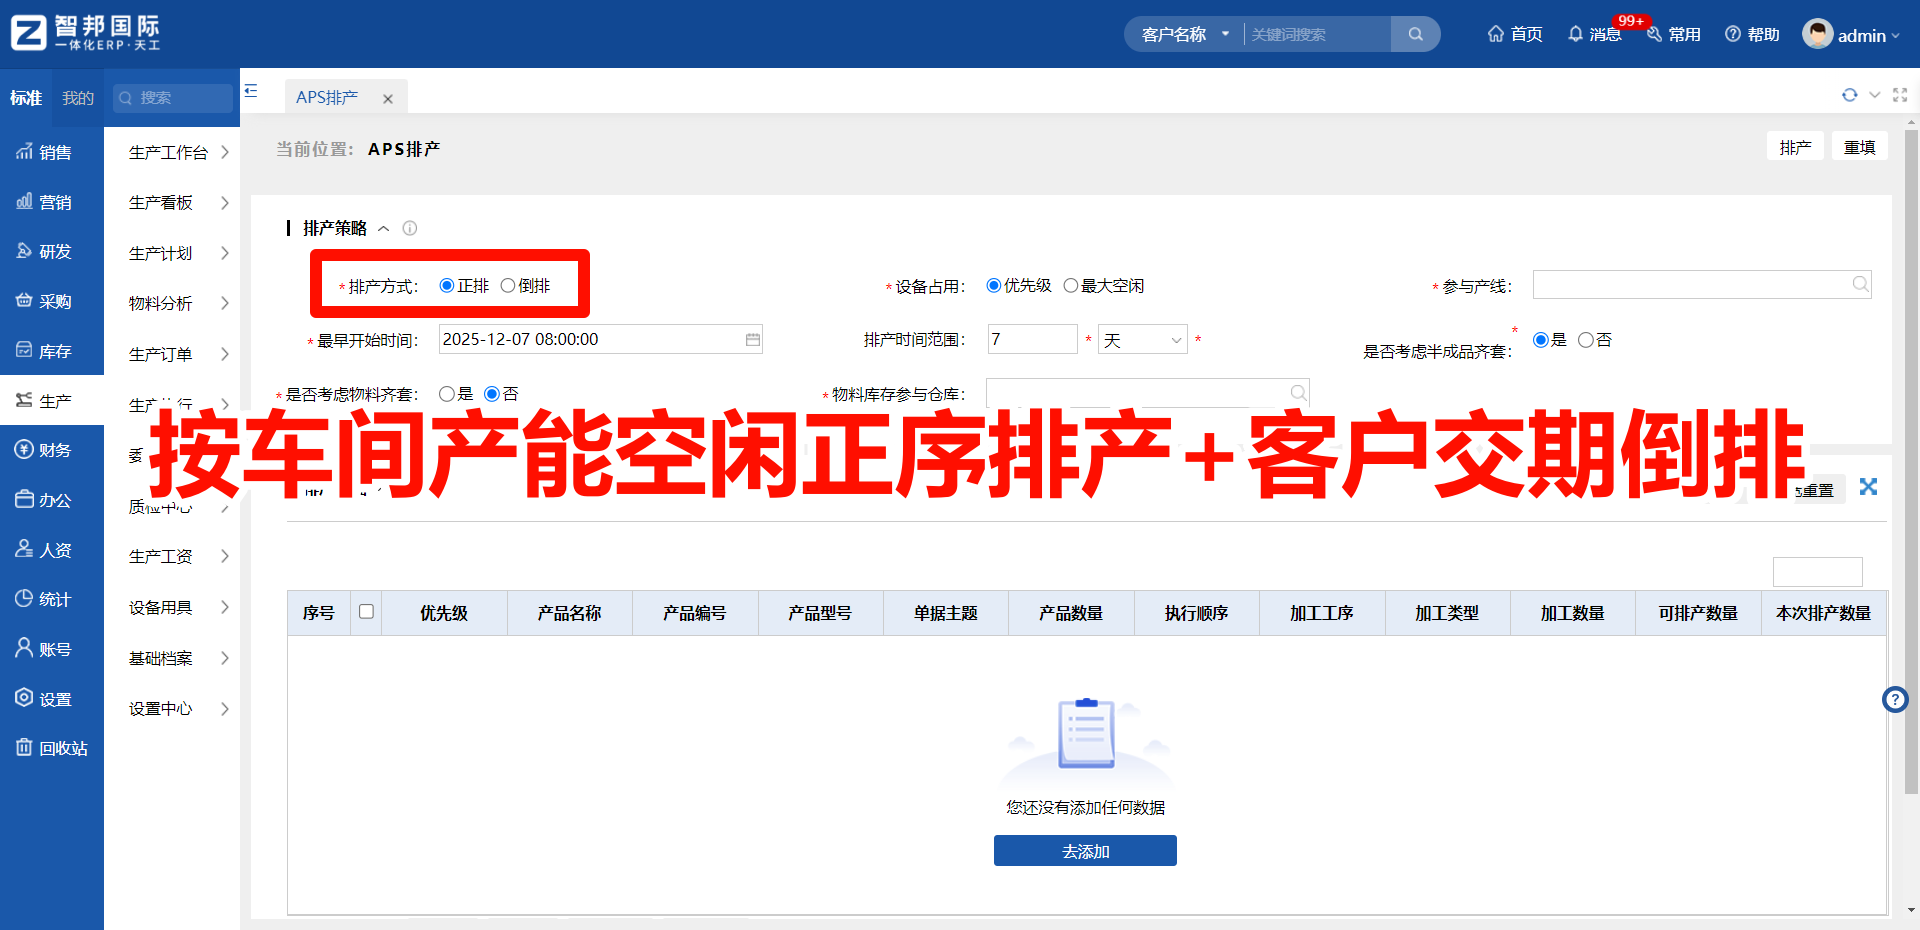
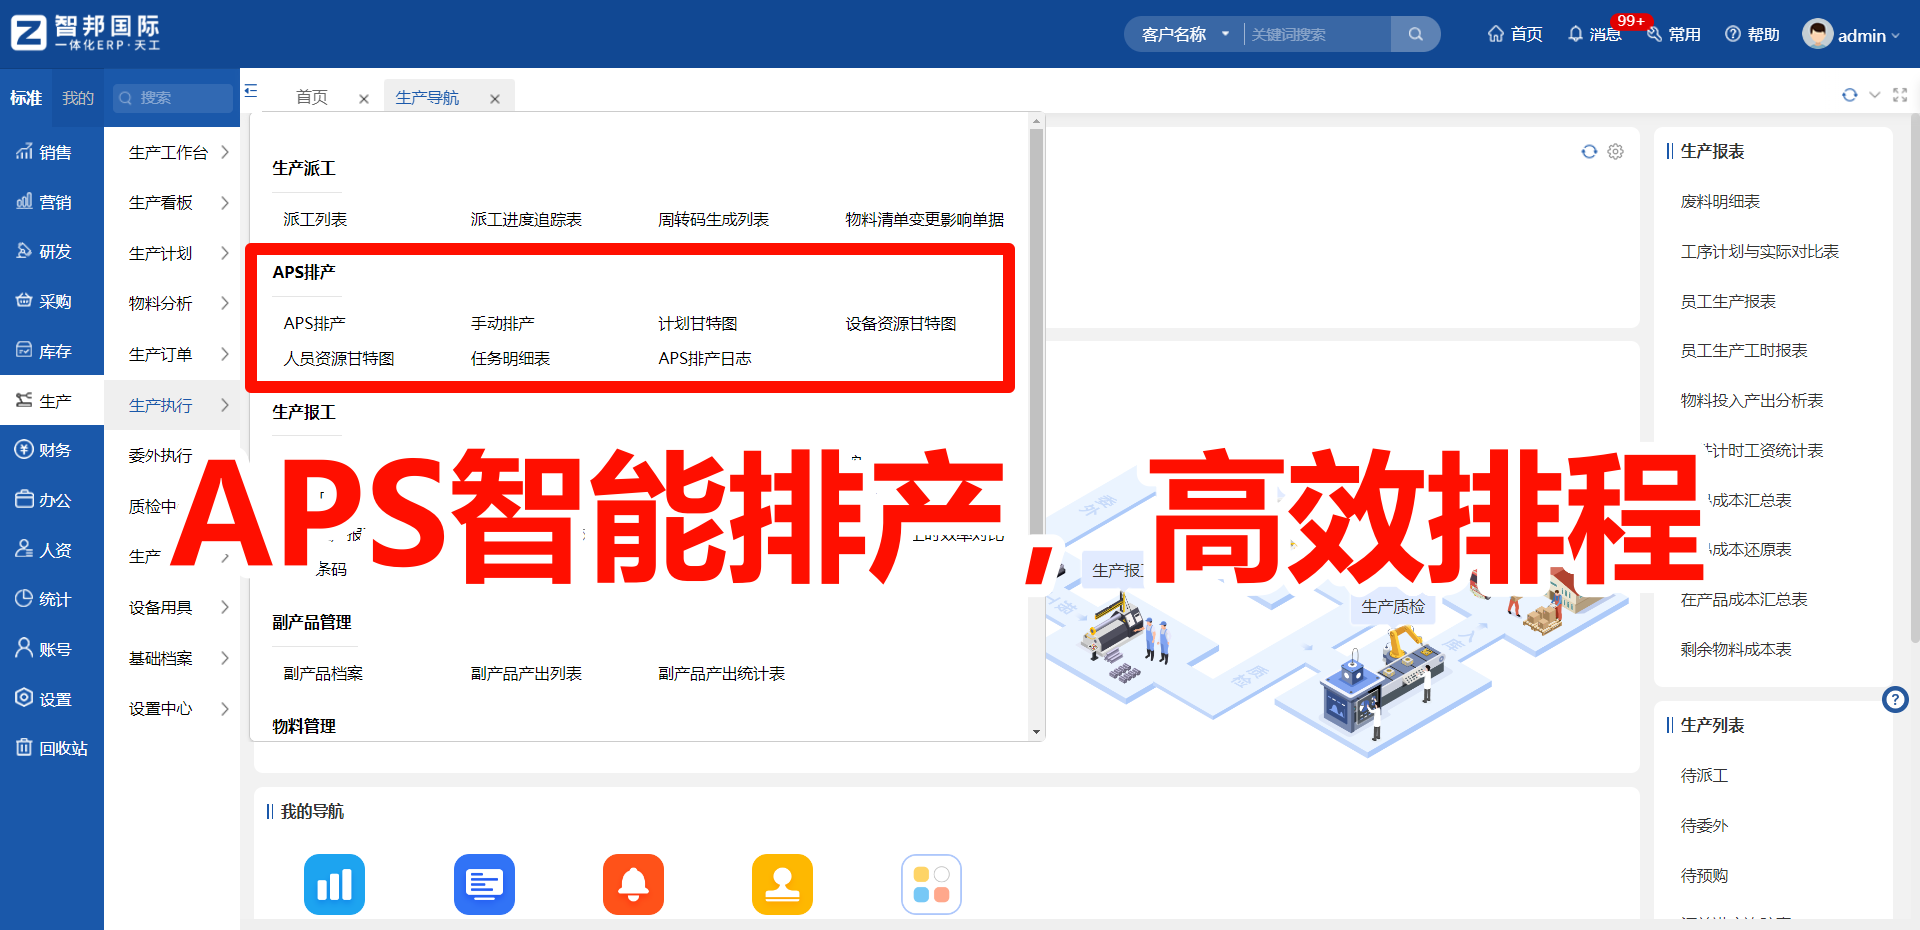
智邦国际一体化ERP在APS排程层面提供针对点胶工序的优化能力,核心思路是把点胶工序作为关键资源约束点来进行排序和调度。通过将工艺路线、BOM、设备能力、产线容量、针头与耗材供应、换线窗口以及交期约束等信息建模为约束条件,结合需求优先级、工单紧急程度和质量风险,形成可执行的排程方案。关键做法包括:按工单优先级和交期对点胶工序进行排序,优先级高的先排;建模资源约束,确保点胶机、输送带、针头更换窗口和维护时间被纳入可行性约束;充分考虑并行与串联关系,尽量在可并发的工序间实现同时开工以缩短总时长;采用滚动排程与局部优化,当现场数据回传(吞吐、良率、换线时间)变化时动态重新排产;将质量与返工风险纳入排程权重,避免高风险工序提前占用关键资源;与MES/WMS等系统联动,确保物料到位、工位加载、设备维护等信息实时更新;提供可视化看板和异常提醒,便于现场执行与偏差调整。通过这些策略,点胶顺序更贴近实际生产约束,能够提升吞吐、降低在制、缩短总周期并减少换线时间。