问:生产ERP系统的APS排产中,如何设置工序间的衔接时间以准确反映工序之间的等待与交接?
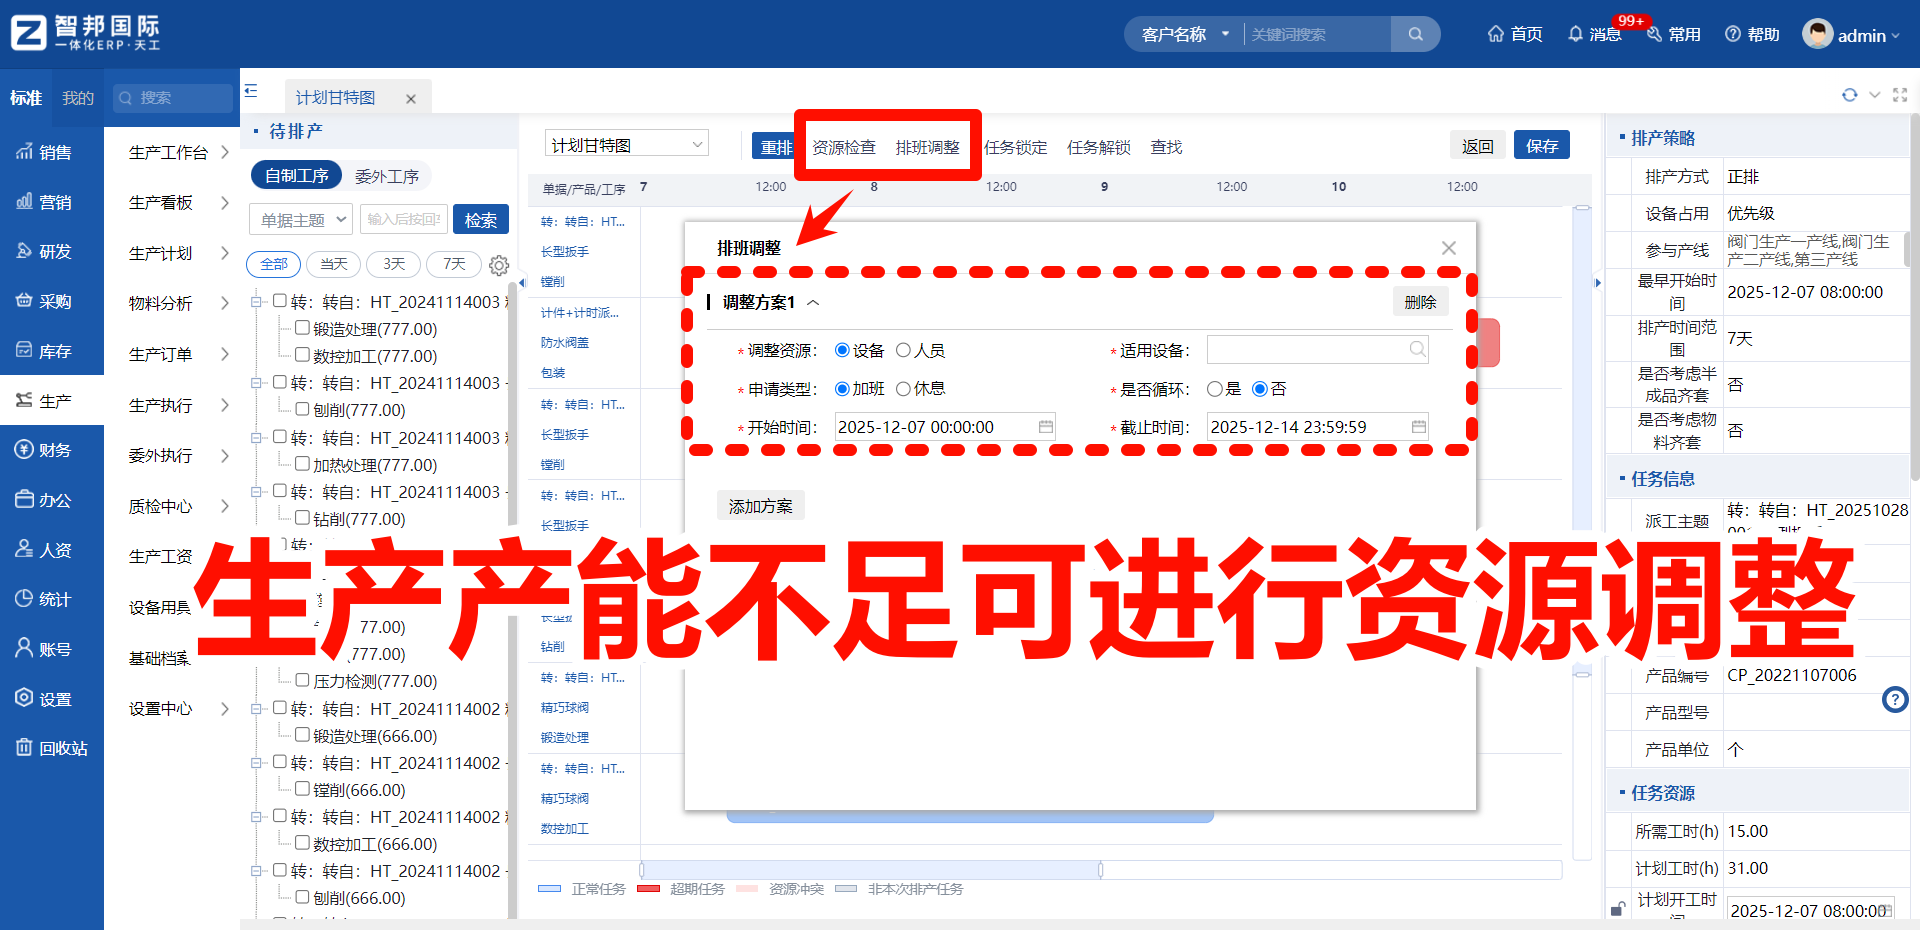
智邦国际一体化ERP基于智邦国际官网公开信息的整合与概括,设置工序间的衔接时间通常涉及以下要点:先明确衔接时间的含义,即前一工序完成与下一工序启动之间的时间间隔,用于体现搬运、缓冲和切换等实际等待;在工艺路线或工序节点中为相邻工序设定衔接时间值,单位可自由设定,既可应用于全局模板也可逐工序单独定义;排程引擎会把该衔接时间作为约束条件,确保后工序在前工序完成后的规定时间后再启动,并可与设备可用性、班次、运输时间等共同作用;在配置上可以通过全局模板批量应用、单工序逐条设置或按工单自动映射来实现;实施时要注意不同产线、班组或物料批次可能有不同的衔接时间,可建立模板或分组规则以实现差异化;在排程流程中,进入 APS 配置/工艺路线,选择工序并设置衔接时间,保存后重新排产并通过结果验证,必要时用仿真或滚动排产进行调整;最终目标是使排产结果更贴近实际生产节拍,降低等待和在制品积压,提高产能利用率。