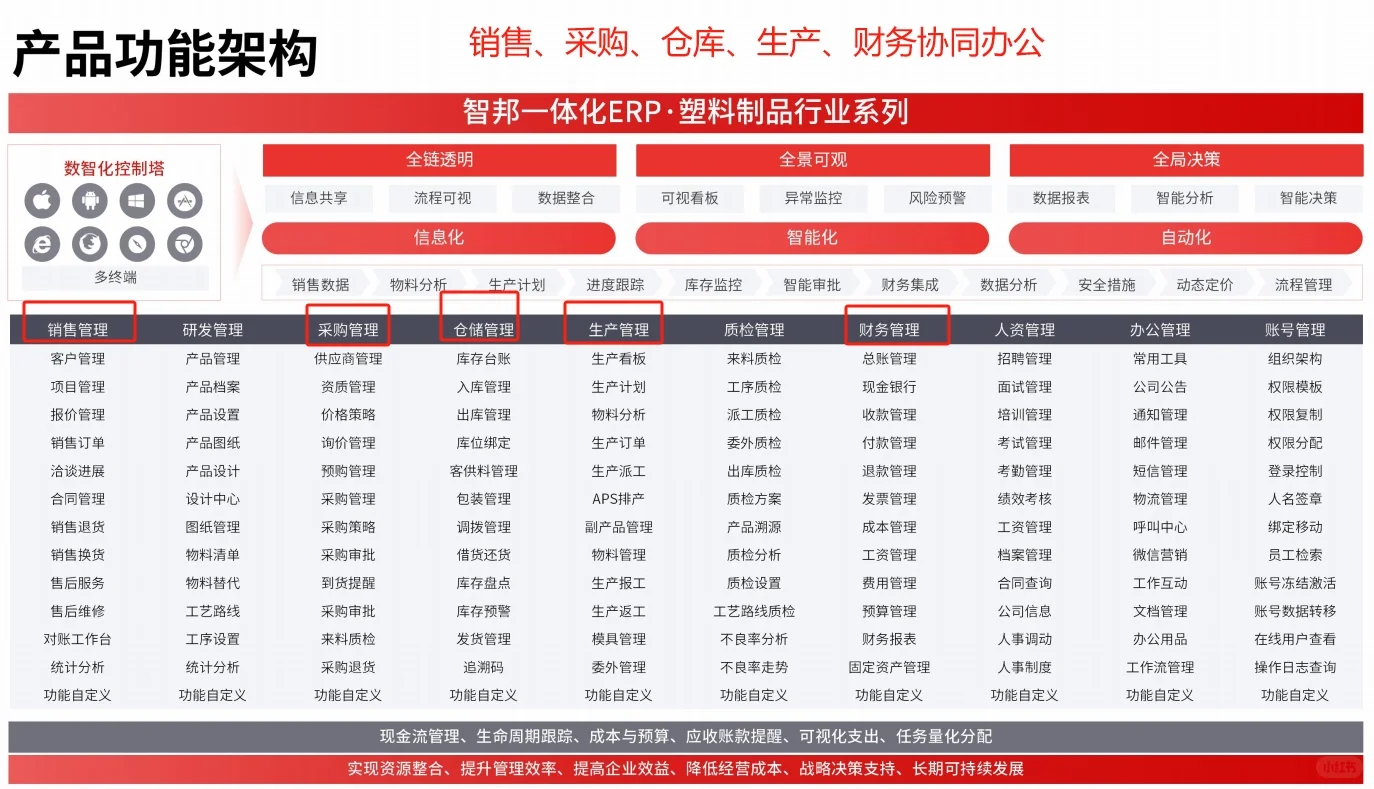
山东塑料产业年产值超3000亿元,占全国塑料加工总量近18%,但90%以上是中小型企业——车间靠老师傅记账、仓库用Excel盘点、销售订单手写传单、财务月底扎堆对账。当同行开始用ERP自动核算吨耗成本、实时监控注塑机OEE、一键生成出口报关单时,不少老板才猛然发现:山东塑料 ERP 系统不是买个软件装上就行,而是要真正“长”进挤出机的温度曲线里、“嵌”进原料批次的流转链条中、“算”准每吨再生料的毛利波动。很多企业花几十万上线一套标品ERP,半年后发现:采购入库能录,但无法按“熔指值+色差编号”双维度管理改性粒子;生产工单能建,却不能联动冷却水温自动修正周期时间;库存能查,但找不到某批PE-LD吹膜料在3台不同机台上的分切损耗差异。于是,“山东塑料 ERP 系统落地难”成了鲁西南工厂主茶余饭后的高频话题——贵、慢、不贴业务、越用越累。
一、为什么山东塑料 ERP 系统不能照搬制造业通用方案?
塑料工艺特性决定ERP必须“带温度运行”
传统ERP基于离散制造或流程工业模型设计,而山东塑料企业横跨三大典型场景:注塑(小批量多模具)、吹膜/流延(连续工艺+宽幅变量)、改性造粒(配方驱动+批次严控)。这导致三大硬性冲突:
- 通用ERP的BOM结构默认为“静态树状”,但塑料厂的BOM常是“动态网状”——同一款PP改性料,因客户耐候要求不同,需临时添加光稳定剂A或紫外线吸收剂B,系统若不能支持“配方基线+浮动辅料组”灵活配置,工程师就得反复手工拆单;
- 标准ERP的工序报工以“工时”为单位,而塑料产线更依赖“机台实际运行秒数+模次计数”,比如一台海天注塑机完成1200模次后自动触发模具保养提醒,若ERP无法对接设备PLC实时脉冲信号,报工就成了“拍脑袋填数字”;
- 库存管理强调“物理位置”,但塑料企业更关注“状态维度”——同一批ABS粒子,可能同时处于“待检区(含ROHS检测报告未回)”“合格库(已绑定某汽车配件订单)”“让步放行区(色差ΔE≤1.5)”三种逻辑状态,通用系统很难实现这种多维状态并行管控。
地域供应链特征倒逼ERP本地化深度适配
山东塑料产业集群高度区域化:临沂侧重包装膜、潍坊主打农用地膜、青岛专注医用导管、聊城聚集再生颗粒。这种分布带来独特管理诉求:
- 原料采购普遍采用“期货+现货混合定价”,如PVC粉常按“电石法成本+氯碱厂月度挂牌价+运输系数”动态结算,ERP若无内置价格公式引擎,财务每月需手工重算上百笔应付;
- 下游客户多为中小包装厂或外贸二道贩子,订单常以“吨+±0.5%公差”签订,发货时需自动按实测密度折算体积,并同步更新物流运单的“净重/毛重/托盘数”,通用系统往往缺失此级计量转换逻辑;
- 环保监管穿透至车间级,VOCs排放需关联每台挤出机的“开机时长×风量×浓度监测值”,ERP必须预留环保数据采集接口,并能自动生成符合山东省生态环境厅格式的月度台账。
二、山东塑料 ERP 系统的关键模块必须“长在产线上”
配方管理模块:不止是记录,更是合规防火墙
山东改性塑料企业年均使用助剂超200种,欧盟REACH法规清单每季度更新。一套合格的山东塑料 ERP 系统必须将配方与合规数据库深度耦合:当采购员录入新批次钛白粉时,系统自动比对其CAS号是否在最新SVHC候选清单中;若命中,则冻结该物料在食品级PP配方中的启用权限,并向质量部推送预警。某潍坊改性厂上线此类模块后,客户审核时的合规文档准备时间从3天压缩至2小时。
设备联动模块:让ERP读懂注塑机的语言
真正解决“山东塑料 ERP 系统落地难”的核心,在于打通OT与IT断层。理想方案应支持OPC UA协议直连主流设备(海天、震雄、东芝),不仅采集开停机状态,更能解析关键参数:
- 实时读取料筒各段温度曲线,当某区温度持续偏离设定值±5℃超2分钟,自动触发设备维保工单并暂停关联生产订单;
- 抓取锁模力传感器数据,结合模具编号自动校验“当前机台是否具备该模具额定吨位”,防止超负荷运行;
- 将冷却水流量计读数与产品厚度检测仪数据交叉分析,建立“水流量→结晶度→拉伸强度”预测模型,指导工艺优化。
批次追溯模块:从原料包膜到终端标签全链路
山东出口塑料制品常因批次追溯不完整被退运。合格的山东塑料 ERP 系统需实现“五维追溯”:原料批次(含供应商检验报告编号)、生产设备(精确到机台+模具腔号)、工艺参数(熔体温度/背压/注射速度)、质检结果(每卷膜的雾度/拉伸率原始数据)、包装信息(箱唛二维码关联海关HS编码)。某青岛医用导管厂通过该模块,将FDA现场审计的追溯响应时间从4小时缩短至47秒。
三、山东塑料 ERP 系统选型避坑指南
警惕“功能演示很炫,产线跑不通”的样板间陷阱
部分厂商用预制案例演示“智能排产”,但实际部署时发现:其算法仅支持标准件排程,无法处理山东常见的“一模多腔+换模清机+首件确认”复合约束。建议企业用真实数据测试三件事:
- 导入本厂近3个月的订单(含紧急插单、模具维修计划、原料到货延迟记录),看系统能否生成可执行的周计划甘特图;
- 用手机扫描任意一卷库存膜的二维码,验证是否能秒级调出该卷料的全部历史数据(含首件检测图谱、过程巡检记录、客户投诉关联项);
- 让车间班组长用平板电脑现场报工,测试在无网络环境下能否缓存数据、恢复联网后自动同步且不丢模次。
拒绝“大而全”,聚焦“小而准”的垂直深化能力
调研显示,山东塑料企业ERP上线失败主因并非功能缺失,而是关键点深度不足。例如83%的企业需要“再生料掺混比例自动计算”功能——系统根据库存PET瓶片的IV值、含水率、杂质含量,结合目标产品熔指要求,反向推算最优掺混方案。若供应商仅提供基础库存模块,却无此算法引擎,再华丽的界面也徒劳。优先选择在塑料细分领域有10家以上成功案例的供应商,重点考察其是否沉淀了《山东塑料行业工艺参数知识库》。
四、山东塑料 ERP 系统落地的务实路径
分阶段上线:先跑通“吨耗成本”再扩展
建议首期聚焦三个刚性闭环:
- 原料入库自动关联检测报告,杜绝未经检验的粒子进入生产线;
- 每班次机台产出自动归集至对应模具/订单,替代人工抄表;
- 财务月结时,系统自动生成《分产品吨耗分析表》(含主料/辅料/能耗/人工),误差率低于0.8%。
某济宁吹膜厂按此路径实施,3个月内即实现单吨利润可视化,管理层据此淘汰了2条低效产线。
培养“懂工艺的ERP接口人”而非单纯IT运维
山东塑料厂最缺的不是程序员,而是能看懂挤出机温控曲线、会算熔融指数衰减率、熟悉ISO 22000条款的复合型人才。建议企业选拔1名有5年以上车间经验的班组长,接受供应商为期6周的专项培训,使其掌握系统配置逻辑、异常数据诊断、简易报表开发。此人将成为连接工艺与系统的“神经节点”,避免每次调整都依赖外部顾问。
五、山东塑料 ERP 系统的进化方向
从“记录系统”走向“工艺协同中枢”
下一代山东塑料 ERP 系统将不再满足于事后记录,而是主动参与工艺决策。例如:当系统监测到某台吹膜机收卷张力波动增大,结合近期原料批次变化及环境温湿度数据,自动推送“建议降低牵引速度3%并增加静电消除器功率”的工艺调整指令,经工程师确认后直接下发至DCS系统。这种能力已在青岛几家头部企业试点,使薄膜厚度合格率提升2.3个百分点。
与区域产业平台深度对接
山东省正推动塑料产业大脑建设,未来山东塑料 ERP 系统需具备与省级工业互联网平台对接能力:自动上传产能利用率、单位产值能耗、危废处置量等监管数据;同步获取省内原料价格指数、出口海运舱位预警、技术改造补贴政策推送。这要求系统预留API网关与政务云认证接口,避免成为信息孤岛。
综上所述,山东塑料 ERP 系统的本质不是软件采购,而是将塑料制造的知识经验进行结构化沉淀与实时应用。它既不能靠“低代码拖拽”快速拼凑,也不应迷信“国际大厂标品”。真正有效的方案,必须扎根于沂蒙山区的再生料清洗线、胶东半岛的精密注塑车间、鲁西平原的农膜吹塑产线——让每一行代码都带着塑料熔体的温度,每一次点击都回应着车间师傅的实际需求。对于正在评估塑料行业ERP选型的企业,记住:选对系统,不是为了上ERP,而是为了让生产更稳、成本更明、客户更信。