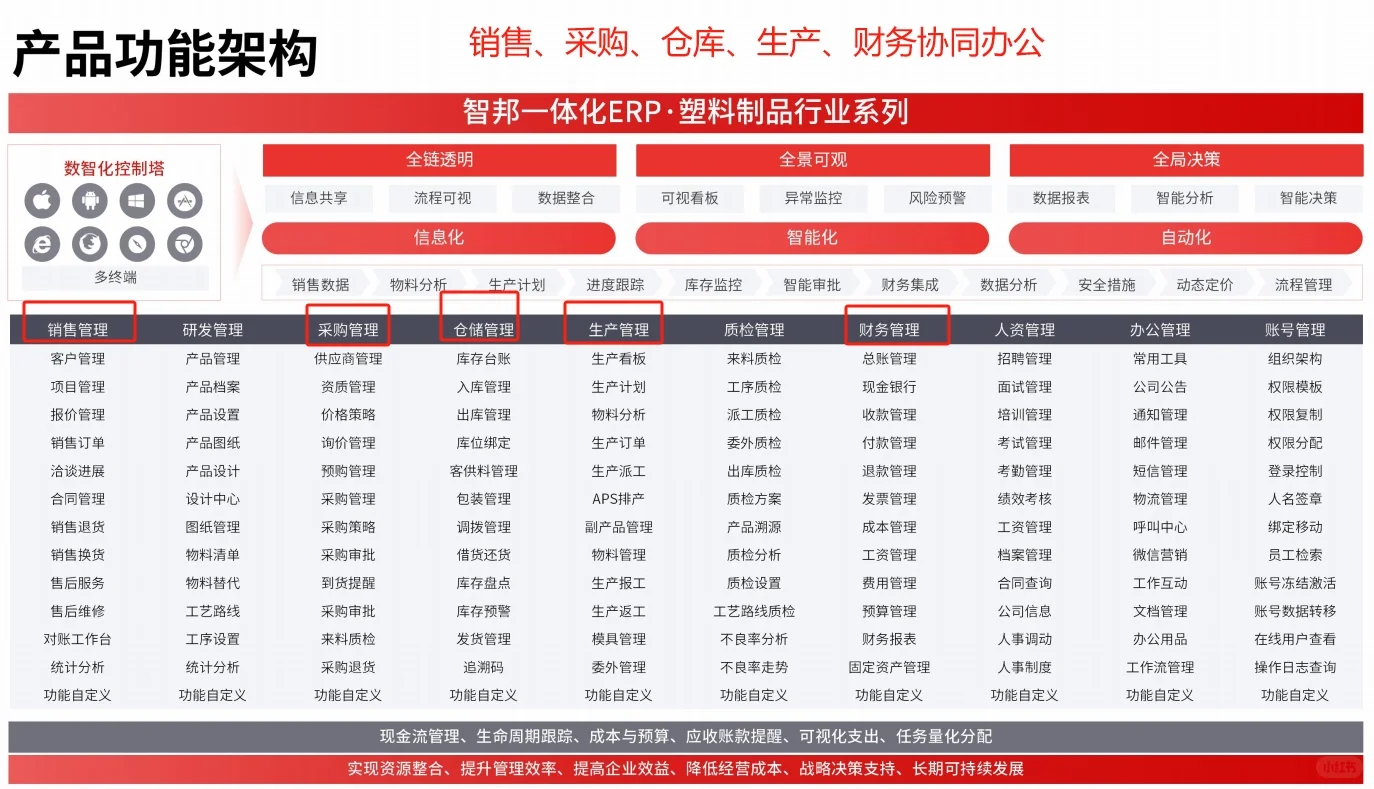
在苏州吴江的注塑产业园里,一家年营收1.2亿的中型厂长刚拒掉第三家ERP销售:“他们演示的模块很全,但问到‘同一副模具在3台机台轮换生产时如何自动分摊折旧’,销售当场翻PPT——没人答得上来。”类似场景,在宁波余姚、昆山千灯、常州武进的注塑集群中高频发生。企业做长三角注塑 ERP时,普遍面临模具成本算不清、紧急插单调不动、原料批次混用难追溯、吨位报价不精准四大硬伤。而市面上标榜“专为制造业打造”的ERP,80%仍按标准离散制造逻辑建模,把注塑当成普通机加工来管——这正是注塑企业ERP落地难的根本症结。当ERP系统连“合模吨位匹配”都需手工查表,“长三角注塑 ERP”就只是个地理标签,而非业务引擎。
一、什么是真正的“长三角注塑 ERP”?不是地域概念,而是工艺基因
很多人误以为“长三角注塑 ERP”只是指部署在长三角区域的注塑厂用的ERP。错。它本质是一套深度内嵌注塑工艺逻辑的数字化管理框架,其核心不在服务器位置,而在系统底层是否预置了注塑行业的“业务DNA”。长三角作为全球注塑产能最密集、产业链最完整的区域(占全国注塑产能超40%),催生出高度细分的工艺需求:多色多腔模具协同、水口料掺混比例控制、注塑周期毫秒级采集、色母批次与产品批次双向追溯……这些不是ERP的“可选模块”,而是生存刚需。
注塑行业ERP系统必须内置的5类工艺引擎
- 模具全生命周期引擎:支持模具编号绑定机台、自动计算开合模次数、预警保养节点、关联维修工单与停机损失;
- 吨位-机台-模具三维匹配引擎:根据产品吨位自动推荐适配机台,规避“大马拉小车”或“小马拉大车”导致的能耗浪费;
- 原料批次穿透引擎:从采购入库→干燥参数→注塑机温控曲线→成品批次,实现全链路批次反向追溯;
- 多批次小批量排产引擎:支持“插单优先级+模具切换时间+机台空闲窗口”复合规则动态重排,而非简单按交期排序;
- 注塑成本精细核算引擎:区分电费(峰谷平)、水费(冷却塔)、气费(空压机)、人工(调机/巡检)、模具折旧(按开合模次数分摊)等12类动因归集。
没有这些引擎的系统,哪怕部署在昆山工厂,也只是一套长三角注塑 ERP的外壳。真正能跑通的系统,会让车间主任打开手机就能看到:“3号海天250T机台当前模具已超8万次开合,下次保养提前3天;同时段接单的5个订单中,A客户插单会增加27分钟换模时间,建议延至16:00后执行。”——这才是注塑行业ERP系统该有的样子。
二、“长三角注塑 ERP”为何比通用ERP更难落地?
通用ERP失败率高,业内公认;但长三角注塑 ERP的落地失败率更高——不是因为技术不行,而是因为工艺理解断层。ERP厂商懂财务逻辑、懂MRP运算,但未必知道“保压时间延长0.3秒会导致缩水率下降0.02%”,更难理解“同一款产品在不同机台生产,因温控精度差异需设置不同工艺参数包”。这种断层直接导致三类典型失效:
注塑厂ERP选型常见三大认知陷阱
- 把BOM当万能钥匙:通用ERP强调BOM结构树,但注塑BOM本质是“模具+原料+工艺参数”的组合体。某汽车配件厂曾因系统未关联模具温度设定值,导致新模具试产时批量尺寸超差,返工损失超18万元;
- 用标准工时绑架注塑:注塑标准工时受原料干燥度、环境湿度、模具清洁度影响极大。某宁波企业强行导入ERP标准工时,结果计划排程准确率不足60%,车间天天手动调整;
- 忽视机台数据孤岛:注塑机PLC数据(射胶压力、保压时间、冷却周期)若不能实时接入ERP,成本核算就成了“拍脑袋”。某嘉兴企业ERP显示单件电耗1.2度,实测机台数据却为1.8度,偏差直接吞噬毛利。
因此,长三角注塑 ERP落地成败,不取决于界面是否美观、流程是否流畅,而取决于系统能否成为工艺工程师的数字孪生搭档——它要懂模具、识原料、知机台、析参数。这也是为什么长三角头部注塑企业更倾向选择具备注塑厂驻场实施经验的伙伴,而非单纯看软件功能清单。
三、市场现状:两类玩家正在重塑“长三角注塑 ERP”格局
当前市场并非“传统ERP vs 新兴SaaS”的简单二分,而是呈现“双轨演进”:一类是深耕注塑垂直领域的ERP服务商,另一类是通用平台通过生态集成补足注塑能力。两者正加速融合,形成新标准。
长三角注塑 ERP落地难背后的两类实践路径
- 垂直型ERP:以工艺为锚点重构系统。代表厂商已在系统中固化“模具健康度评分”“原料吸湿率预警”“机台OEE波动归因分析”等注塑专属功能,实施周期虽长(通常4-6个月),但上线后车间问题响应速度提升50%以上;
- 平台型ERP:靠IoT+低代码补工艺短板。通过对接注塑机IoT网关采集实时数据,再用低代码工具快速搭建模具维保看板、原料批次追溯流。优势是灵活,但需企业自身具备较强的数据治理能力,否则易沦为“数据展示墙”。
值得关注的是,长三角部分标杆企业已走出第三条路:以注塑行业ERP系统为底座,开放API接入第三方专业模块——如接入独立的模具寿命预测AI模型、原料批次智能配比算法。这标志着长三角注塑 ERP正从“封闭系统”转向“工艺能力中枢”,其价值不再仅是流程自动化,更是工艺知识沉淀与复用的载体。
四、趋势判断:2025年“长三角注塑 ERP”将进入“工艺智能”阶段
未来三年,长三角注塑 ERP将突破“流程在线化”层面,向“工艺决策智能化”跃迁。这不是营销话术,而是由三股力量共同驱动:
模具成本管控ERP正在发生的三大实质性进化
- 模具成本从“静态分摊”走向“动态归因”:系统自动关联模具开合次数、维修频次、所产产品不良率,生成单副模具真实盈利贡献报告,支撑模具报废或升级决策;
- 排产逻辑从“人脑调度”走向“机理仿真”:基于历史机台参数、模具状态、原料批次特性构建数字孪生体,模拟不同排产方案下的能耗、良率、交付达成率,输出最优解;
- 质量管控从“事后拦截”走向“事前干预”:当系统监测到某批PC原料干燥时间不足,自动锁定该批次投料的机台,并推送工艺参数校准建议,避免批量不良。
这意味着,长三角注塑 ERP的竞争力不再比拼“谁功能多”,而在于“谁更懂注塑工艺的因果关系”。那些仍停留在“录入订单-打印工单-统计报表”层级的系统,将加速被市场淘汰。
五、务实建议:注塑企业启动ERP的3条可行路径
面对纷繁复杂的选项,中小企业无需追求一步到位。我们结合长三角127家注塑企业的实践,提炼出三条可立即执行的路径:
企业低代码选型如何规避注塑ERP落地风险?
- 先跑通“模具-机台-订单”铁三角:上线首阶段只聚焦模具台账、机台绑定、订单派工三个模块,确保每张工单自动带出模具编号、适配机台、原料批次号。验证周期控制在8周内,见效快、阻力小;
- 用IoT数据倒逼流程闭环:不强推全员扫码报工,而是先在关键机台加装IoT传感器,自动采集开机/停机/故障时间,反向验证ERP排产计划达成率。用真实数据建立信任,再逐步扩展;
- 把工艺工程师请进项目组:ERP实施团队中必须包含至少1名有5年以上注塑现场经验的工艺工程师,负责定义模具折旧算法、原料批次追溯规则、吨位匹配逻辑。避免IT人员凭想象配置系统。
记住:长三角注塑 ERP的本质,是让工艺知识可量化、可流转、可迭代。选型时少问“有没有这个功能”,多问“这个功能背后的工艺逻辑是什么”。最终,一套真正有效的模具成本管控ERP,应该让老师傅愿意主动用它记录经验,而不是把它当成又一个打卡工具。
回到开头那个吴江厂长的困惑——他拒绝的不是ERP,而是缺乏注塑灵魂的ERP。真正的长三角注塑 ERP,不在演示厅的华丽PPT里,而在车间老师傅调机时手机弹出的参数提醒中,在模具管理员收到的自动预警邮件里,在财务部出具的模具单件盈利分析报告中。它不承诺“一键解决所有问题”,但能确保每个决策都有工艺数据支撑。对于正在寻找注塑行业ERP系统的企业而言,与其追逐概念,不如沉下心来问一句:这套系统,真的懂我的模具吗?