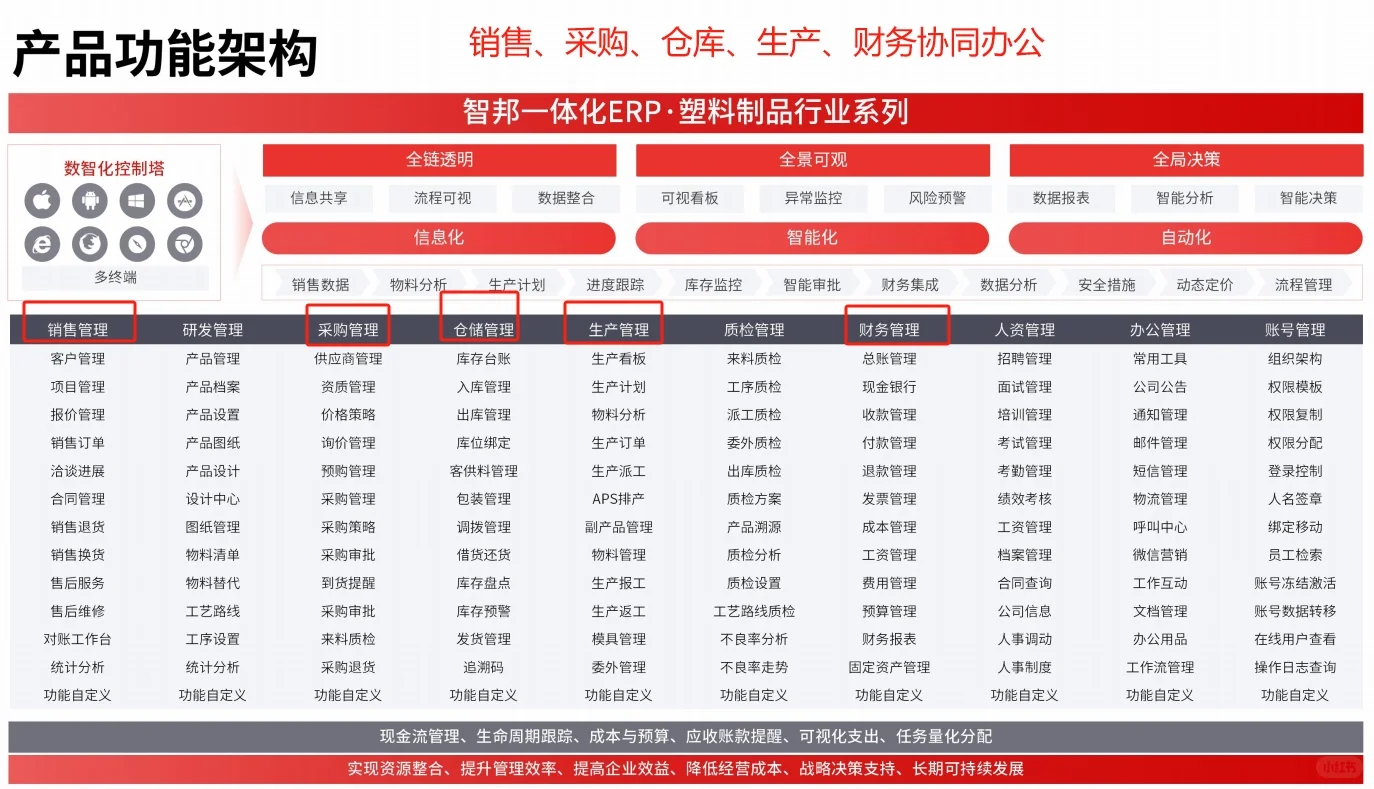
“上ERP”这三个字,在塑料行业老板的办公室里被反复提起,又悄悄压下。很多中小塑料企业主经历过这样的循环:年初开会定目标——“今年必须上系统”,年中选型比价——看演示眼花缭乱,年底上线后发现:采购单对不上模具寿命、生产报工漏记次品率、仓库账和车间实际差2.3吨ABS粒子、财务月底结账卡在材料成本分摊……最后系统成了“电子台账”,ERP成了“电子报表”。这背后不是老板不重视,而是市面上大多数适合中小塑料企业的 ERP方案,根本没读懂塑料行业的“筋骨”——它既不是标准离散制造,也不是纯粹流程工业;它有配方、有模具、有批次、有边角料、有挤出/注塑/吹膜多工艺混线,还有大量小批量、多颜色、快换模的柔性订单。
于是,“适合中小塑料企业的 ERP”成了行业高频搜索词,但搜索结果却令人困惑:SaaS厂商主打“通用模板+拖拽配置”,实施方强调“行业包已适配”,而真正用起来的企业反馈却是:
- “BOM层级一深就卡,改个色母比例要重算整个结构”
- “模具寿命跟踪是摆设,系统里显示还能用5万模次,现场已经裂了”
- “边角料回收没单独核算,全摊进主产品成本,利润越算越糊涂”
所以今天这篇文章,我们就聚焦一个务实问题:为什么90%的塑料厂ERP上线失败? 以及,什么样的ERP才真正算得上“适合中小塑料企业的 ERP”?
一、塑料行业不是“制造业泛指”,它的ERP需求有硬门槛
很多人误以为塑料厂属于“标准离散制造”,直接套用五金或电子行业的ERP就行。但现实是:塑料加工的工艺逻辑、成本构成和管理颗粒度,决定了它对适合中小塑料企业的 ERP有不可妥协的底层要求。
塑料ERP必须原生支持动态配方管理
普通ERP的BOM是静态树状结构,而塑料行业的BOM本质是“配方+工艺路径”。比如一款TPE软胶产品,基础配方含SEBS、PP、白油、色母,但客户每次下单可能要求调整白油含量±5%,色母种类更换3种,且不同机台温度曲线不同。若适合中小塑料企业的 ERP不能支持“主配方+浮动区间+替代料自动替换+工艺参数绑定”,所有变更都靠人工改BOM,错误率高、追溯难、合规风险大。某东莞注塑厂曾因系统未记录某批次色母供应商变更,导致整批出口产品被退货——这不是操作问题,是系统底层不支持配方版本快照。
模具生命周期管理不是“资产台账”,而是生产控制中枢
模具是塑料厂最贵的非标资产,单套动辄数万至数十万元。但多数ERP把模具当普通固定资产管:只记采购价、折旧年限。而真实生产中,模具寿命决定排产优先级、维修触发点、质量预警阈值。一套真正适合中小塑料企业的 ERP必须将模具状态(当前模次、累计磨损量、上次保养时间、关联机台)实时嵌入生产工单流。浙江一家中型改性塑料企业上线前,模具异常停机占总停机时间67%;上线带模具智能预警的ERP后,通过提前72小时推送保养提醒,异常停机下降至21%。
边角料与水口料必须独立建账、动态折算
塑料行业平均边角料率在8%-15%,这部分不是废料,而是可回用资源。但传统ERP要么忽略,要么简单按重量折价计入主产品成本,导致真实单耗失真、回收效益无法量化。真正适合中小塑料企业的 ERP需支持:水口料按材质/颜色/洁净度分级入库、回用时自动匹配主料批次、折算系数随熔融指数变化动态调整。否则,财务核算的“单位公斤成本”永远是个模糊数字。
二、“便宜+快上”陷阱:为什么通用型ERP在塑料厂水土不服?
不少中小塑料企业选择低价通用ERP,初衷是控制预算、缩短周期。但实践证明,这种方案往往陷入“越省越费”的怪圈——表面省了10万元软件费,实际每年多付23万元隐性成本(含返工工时、库存呆滞、客户索赔)。核心症结在于:适合中小塑料企业的 ERP不是功能堆砌,而是工艺逻辑内化。
塑料ERP的成本核算必须穿透到“单机台+单模具+单批次”
通用ERP按部门或产品大类归集费用,但塑料厂真正的成本波动源在微观层面:同一台注塑机,上午做ABS壳体(模次高、能耗低),下午做PC透镜(模次低、保压长),能耗差37%;同一套模具,新模期良率99.2%,第3万模次后跌至94.5%,返工成本激增。若适合中小塑料企业的 ERP不能按机台-模具-批次三级归集电费、人工、模具损耗、辅料消耗,成本分析就是“雾里看花”,定价决策必然失准。
多工艺混排不是“甘特图美化”,而是约束引擎驱动
中小塑料厂常同时运行注塑、挤出、吹膜、喷涂多条线,订单交期紧、换模频次高、设备故障随机。通用ERP的排程模块依赖人工输入“标准工时”,而塑料行业的真实工时受原料干燥度、环境湿度、模具温度等12+变量影响。真正适合中小塑料企业的 ERP需内置工艺知识库,能根据历史数据动态修正排程参数,并在突发换模时自动重算下游工序。否则,计划员每天花3小时调计划,仍无法避免“A订单等B模具,B模具在C机台修着,C机台又缺D原料”的死循环。
质量追溯必须关联“工艺参数+物料批次+设备状态”三维数据
当客户投诉某批次产品尺寸超差,通用ERP只能查到“用了哪批PP料”,而真正原因可能是:该批次料干燥不足(露点-25℃达标,实际-18℃)、模具冷却水温波动超±2℃、注塑保压压力设定偏高0.3MPa。没有适合中小塑料企业的 ERP将工艺参数(温控表读数、压力传感器值)、物料批次(来料检验报告编号)、设备状态(液压油温、伺服电机负载率)自动绑定并可一键穿透查询,质量分析永远停留在“经验归因”阶段。
三、务实选型:识别真正“适合中小塑料企业的 ERP”的3个信号
面对琳琅满目的方案,企业无需成为技术专家,只需观察三个关键信号,即可快速过滤伪解决方案:
看演示是否用真实塑料业务场景跑通闭环
拒绝“演示用标准汽车零件案例”。要求供应商用你的典型产品(如:PP-R给水管件)完整走一遍:从销售接单→配方确认→模具调用→领料投料(含水口料配比)→机台报工(含次品分类)→质量检验(关联工艺参数)→成本计算(分摊至单模具单批次)。全程不跳过、不替代表格、不手动填数。能跑通这个闭环的系统,才有资格谈“适合中小塑料企业的 ERP”。
看配置是否免代码修改即可适配工艺变更
塑料厂工艺优化是常态:某厂将吹膜厚度公差从±0.02mm收紧至±0.01mm,系统需自动更新检验项;另一厂新增“真空镀铝”工序,需追加3个质检点。真正适合中小塑料企业的 ERP应支持:在图形化界面中拖拽新增工序节点、设置检验标准公式(如“厚度=基准值×(1±0.01)”)、绑定设备传感器点位,全程无需IT人员写代码。若每次变更都要等厂商排期开发,本质上仍是定制项目,违背中小厂敏捷响应需求。
看数据能否与现有设备自然对接,而非强制换硬件
很多方案要求“必须加装IoT网关、更换新型PLC”,这对已稳定运行5年的老厂是灾难。真正适合中小塑料企业的 ERP应支持:直接读取主流注塑机(如海天、震雄)的OPC UA接口、兼容国产温控表Modbus协议、可通过扫码枪采集模具ID。浙江一家12年历史的PVC型材厂,仅用3天就完成与17台老旧挤出机的数据对接,关键就在其ERP预置了32种塑料设备通信协议库。
四、落地建议:中小塑料企业ERP上线的3条务实路径
不追求“一步到位”,而聚焦“价值速赢”。我们建议从以下三个高回报模块切入,6个月内可见效:
先上线模具全生命周期管理,解决停机痛点
以模具为切入点,建立“模具档案-使用登记-保养计划-异常报修-报废评估”闭环。首期不求覆盖全部模具,优先纳入TOP20高价值模具(占维修费70%以上)。上线后可量化指标:模具异常停机减少30%、保养计划执行率提升至95%、模具寿命预测准确率≥85%。这是最快建立团队信心、验证系统可靠性的路径。
同步启动边角料独立核算,摸清真实成本
在仓库系统中为水口料、不良品、试模料设立专属库位与编码,定义回用规则(如:黑色ABS水口仅限同色产品回用)。首月即生成《边角料价值分析表》,对比回用前后主料单耗变化、回收成本节约额。当财务部看到“本月水口料回用降低主料采购成本8.2万元”,系统价值便有了财务语言背书。
最后打通关键产品批次追溯,支撑客户验厂
选择1-2款重点出口产品(如医疗级TPE密封圈),实现从原料批次→干燥参数→注塑机号→模具编号→首件检验→过程巡检→最终检验→包装信息的全链路绑定。满足ISO 13485或IATF 16949验厂要求,避免因追溯不全导致客户拒收。此模块见效快、风险低、客户感知强,是赢得管理层持续投入的关键支点。
总结来说,寻找适合中小塑料企业的 ERP,本质是寻找一个懂塑料语言的“数字工友”——它不必功能大而全,但必须在配方管理、模具控制、边角料核算、工艺追溯这些关键节点上,给出符合行业逻辑的原生解法。与其在“通用平台+大量二次开发”的泥潭中挣扎,不如选择一个深耕塑料行业、已沉淀3年以上工艺模型的方案。毕竟,塑料厂的竞争不在ERP有多炫,而在每公斤产品的成本精度、每个模具的寿命掌控、每次换模的响应速度。这才是适合中小塑料企业的 ERP该有的样子——不喧哗,自有声。