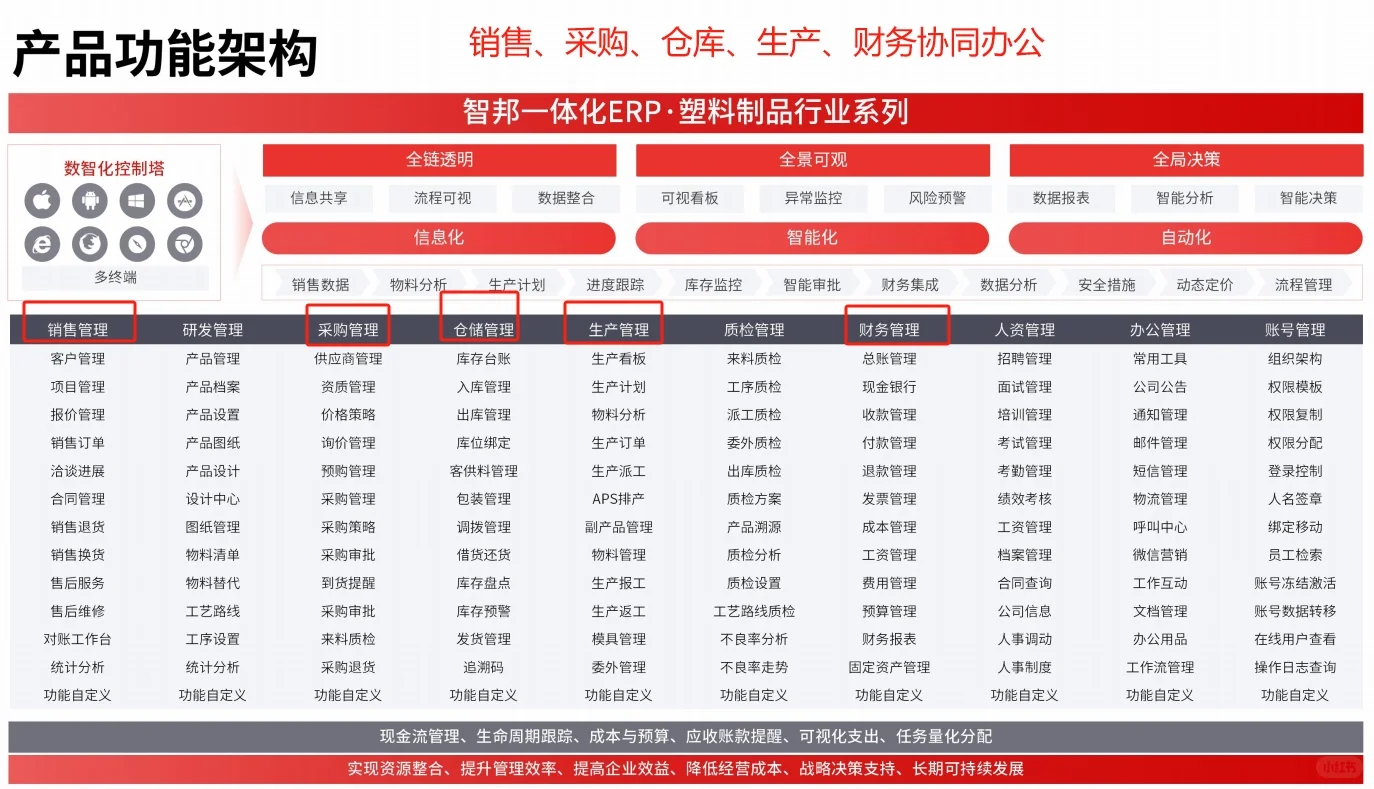
注塑 ERP这几个字,在华南模具城、余姚塑料城、东莞樟木头的工厂老板群里,几乎每天都在刷屏。销售说:“一套注塑 ERP,搞定从接单到出货全流程!”服务商讲:“专为注塑厂定制,BOM自动带模号,机台状态实时看!”有些老板听完当场拍板:“明天就签合同!”
但半年后回访,真实情况却是:
- “系统里还是手工填模具编号,ERP根本没和注塑机连上”
- “客户临时加单,排程表全乱了,还得靠Excel重排”
- “模具维修记录在纸上,ERP里的‘模具寿命’字段三年没更新过”
表面看是系统不好用,深层问题是:很多企业把注塑 ERP当成了“能录数据的电子表格”,却忽略了它本质是一套适配注塑工艺逻辑的管理操作系统。而市面上大量标榜“注塑专用”的注塑 ERP,其实只是在通用ERP上加了几个模具编码字段——这就像给拖拉机装赛车方向盘,方向感有了,底盘却扛不住高速转弯。
所以今天这篇文章,我们就掰开揉碎讲清楚:注塑 ERP会不会让企业陷入“系统越上越乱”? 以及,注塑厂ERP选型,到底该卡住哪三个生死线?
一、为什么注塑企业特别需要注塑 ERP?
不是所有制造业都急需行业ERP,但注塑行业是公认的“ERP高危区”。原因很简单:它的业务流天然带着强耦合、高变异、细颗粒三大特征。
比如一个普通塑料外壳订单,背后要联动至少6个关键变量:原料批次(影响收缩率)、模具状态(已使用次数/上次保养时间)、机台温控曲线(不同料需不同烘料温度)、色母配比(小数点后两位偏差就导致色差)、水口回收比例(影响成本核算精度)、首件检验结果(决定是否放行量产)。这些变量之间不是并列关系,而是层层嵌套的因果链。
通用ERP处理这类场景时,往往出现三种典型失真:
- BOM结构失真:标准BOM只体现“1个外壳=1副模具+1种原料”,但实际生产中,同一模具可能因磨损分A/B/C三档参数,ERP无法动态绑定;
- 工艺路线失真:系统里写的是“注塑→喷漆→组装”,可现实中喷漆厂排期波动大,常倒逼注塑提前或延后生产,ERP排程模块无法响应这种柔性约束;
- 成本归集失真:电费按车间分摊,但某台机专打高光ABS件,能耗是普通件的2.3倍,通用ERP缺乏设备级能耗建模能力。
这就是为什么注塑 ERP不能简单套用离散制造模板——它必须把模具作为核心资产建模,把机台作为成本中心核算,把工艺参数作为BOM扩展属性固化。否则,再漂亮的报表,也只是“数字幻觉”。
注塑ERP实施难点:90%的失败始于需求错位
某华东中型注塑厂曾花83万元上线一套号称“深度适配注塑”的注塑 ERP,结果上线3个月后停用。复盘发现:项目启动会只开了2天,顾问问“你们模具怎么管”,老板说“贴个标签就行”,顾问就真只做了个“模具编号录入”功能。没人追问:标签贴在哪?谁负责更新?模具维修后参数是否重置?这些细节恰恰是注塑ERP实施难点的根源。
真正卡住注塑厂脖子的,从来不是技术,而是业务语言的翻译损耗:
- 生产主管说的“调机”,在ERP里对应“工艺参数版本切换”,但系统没设计参数快照功能;
- 仓库员说的“水口料混放”,在ERP里应触发“原料批次隔离预警”,但系统仅支持按供应商批次管理;
- 财务要求的“单模单耗核算”,需要将每模次产量、原料克重、机台功率全部关联,而多数注塑 ERP仍停留在“订单总耗料”粗粒度层面。
注塑行业ERP系统:不是功能多就好,而是逻辑对才稳
判断一套注塑行业ERP系统是否真懂行,只需看三个“灵魂拷问”:
- 能否在BOM中直接挂载模具图纸编号、钳工维修记录、最近三次试模报告?
- 排程模块是否支持“模具空档期”约束(如某模具刚返厂维修,未来72小时不可排产)?
- 成本分析报表能否下钻到“单模次电耗+原料损耗+人工折旧”三级维度?
满足这三点的注塑行业ERP系统,才能把模具从“固定资产”变成“生产变量”,把机台从“执行单元”变成“成本源头”。否则,所有报表都是水面下的冰山,露出的只是10%的表象。
二、注塑 ERP与通用ERP的本质差异
注塑 ERP不是通用ERP加几个注塑字段,而是管理范式的重构。通用ERP以“订单-物料-财务”为轴心,而注塑 ERP必须以“模具-机台-工艺”为新三角。
这个差异直接体现在数据建模上:
- 通用ERP的BOM是静态树状结构,注塑 ERP的BOM必须支持“模具状态分支”(如新模/修模/老化模对应不同收缩率参数);
- 通用ERP的工序是线性流程,注塑 ERP的工序必须嵌入“设备能力矩阵”(如某机台最大锁模力1200T,只能跑特定模具);
- 通用ERP的成本中心按部门划分,注塑 ERP的成本中心必须下沉到单台注塑机,且支持按“吨位段”(300T以下/300–800T/800T以上)做能耗对标。
换句话说,注塑 ERP的底层不是数据库表,而是注塑工艺知识图谱。没有这个图谱,系统再快也是无根之木。
注塑ERP与MES集成:别让信息断在机台前
很多注塑厂以为上了注塑 ERP就万事大吉,结果发现机台还在用纸质报工单。问题不在ERP,而在集成断点。真正的注塑ERP与MES集成,必须解决三个硬连接:
- 设备层:通过PLC或边缘网关采集射胶压力、保压时间、冷却周期等23项核心参数,而非仅传“开机/停机”状态;
- 模具层:每次换模时,扫码枪自动将模具ID、当前模次、设定参数包推送到ERP,触发BOM版本切换;
- 质量层:首件检验不合格,系统自动冻结该模具后续排程,并推送异常分析任务至工艺工程师。
做不到这三点的集成,只是“伪联网”——数据看起来在流动,实则业务流仍在两张皮上跑。
注塑厂ERP选型:避开“功能陷阱”的3个锚点
面对几十家供应商的演示,注塑厂老板最该盯住的不是界面有多炫,而是三个锚点:
- 模具档案深度:能否记录模具每次维修的钳工姓名、更换零件清单、试模合格率趋势?
- 工艺参数穿透力:排程生成后,能否一键查看每个订单对应的机台温控曲线、背压设定值、螺杆转速?
- 水口料闭环能力:从水口称重录入→粉碎配比→回掺比例计算→成本反算,是否全程可追溯?
这三个锚点,才是检验注塑厂ERP选型是否靠谱的“压力测试”。功能列表里写满“支持模具管理”,不等于真能管好一副模具。
三、注塑 ERP落地的务实路径
与其追求“一步到位”,不如走“三阶跃迁”:第一阶段先让模具和机台在线,第二阶段打通工艺参数流,第三阶段实现成本精细归集。某宁波注塑企业按此路径,12个月内将模具非计划停机降低37%,单模次原料损耗下降11%。
注塑ERP落地难:从“能用”到“敢用”的跨越
很多注塑厂卡在“系统能跑,但不敢信”的临界点。根源在于数据可信度不足。破解之道是建立“双轨验证机制”:
- 每日班结时,系统自动比对“理论产出(BOM×模次)”与“实际报工量”,偏差>3%即触发人工复核;
- 每月出具《模具效能红黄蓝榜》,将系统统计的“平均模次寿命”与老师傅手写台账交叉验证;
- 对关键参数(如熔体温度)设置“设备采集值±人工抄表值”双源录入,系统自动标记差异超限项。
这种机制不追求100%自动,但确保每个数据都有据可查——这才是注塑ERP落地难破局的关键支点。
注塑ERP与MES集成:小步快跑的3个起点
不必追求全厂设备一次性联网。优先从三个高价值点切入:
- 重点机台:选择产值TOP5的机台,部署传感器采集能耗与周期;
- 关键模具:为单价超50万元的模具加装RFID,实时跟踪位置与使用频次;
- 瓶颈工序:针对长期交期延误的订单类型,强制要求机台扫码开工,锁定真实等待时间。
用6个月时间跑通这三类场景,比一年内铺完所有设备更易见效。
四、总结:注塑 ERP不是万能钥匙,而是工艺翻译器
回到最初的问题:注塑 ERP会不会让企业陷入“系统越上越乱”? 答案取决于你把它当工具还是当伙伴。当成工具,它只会放大管理漏洞;当成伙伴,它就能把老师傅的经验沉淀为可复用的工艺规则。
真正有效的注塑 ERP,不在于有多少炫酷图表,而在于能否回答这三个问题:
- 当客户突然加单5万件,系统能否秒级给出“哪些模具有空档、哪些机台可腾挪、哪些原料库存够用”的决策建议?
- 当某批产品出现批量缩水,系统能否3分钟内定位到“是模具磨损、原料批次异常,还是机台温控漂移”?
- 当财务要核算单个汽车配件的真实成本,系统能否拆解出“这副模具摊销多少、这台机台耗电多少、这个色母配方损耗多少”?
如果答案都是“能”,那这套注塑 ERP才算真正扎根注塑土壤。否则,它只是又一个华丽的数字摆设。记住:注塑 ERP的价值,永远不在系统里,而在它如何让模具开口说话、让机台学会思考、让工艺变得可传承。