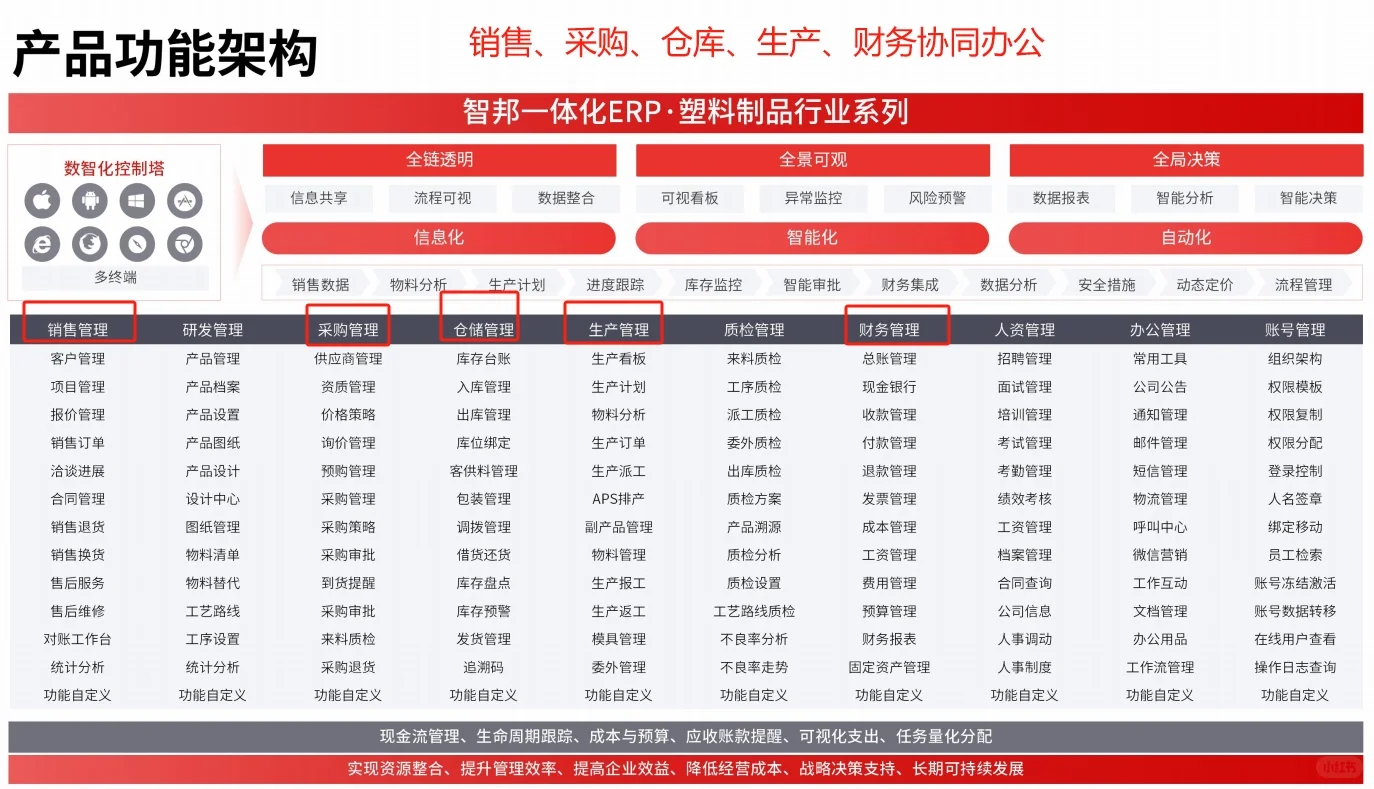
塑料化工企业老板最常叹气的三句话是:“ERP上了三年,还是靠Excel补漏”“新牌号一上线,系统就报错”“客户要个全生命周期追溯报告,IT部门说要改三个月”。这些不是个别现象——行业调研显示,超65%的中型塑料改性厂、复合材料企业存在ERP系统与实际生产业务“两张皮”问题。而根源,往往不在技术,而在对【塑料化工 ERP】本质的理解偏差。很多企业在选型时被“支持多行业”的宣传话术吸引,结果发现:系统能管服装订单,却理不清PC/ABS共混比例;能跑机械加工工单,却算不准色母粒批次损耗率。这就是典型的【塑料化工 ERP落地难】症结:把通用ERP当专业工具用,把流程软件当工艺引擎使。更严峻的是,随着REACH、RoHS合规压力升级、客户对碳足迹追溯要求提高,一套真正懂塑料分子链、懂挤出参数、懂助剂协同效应的【塑料化工 ERP】,已从“加分项”变成生存刚需。
一、塑料化工 ERP 的底层逻辑:不是记账系统,而是工艺知识操作系统
为什么通用ERP在塑料配方管理上必然失效?
塑料化工的核心资产不是设备清单或库存数量,而是配方库、工艺卡、批次档案这三类动态知识资产。一个PP-Homo共聚物的配方,不仅包含主料、改性剂、抗氧剂的重量百分比,还隐含温度窗口、剪切速率阈值、真空脱挥时间等工艺约束条件。通用ERP的BOM模块只认“物料+用量”,无法承载“温度敏感性”“熔融指数关联性”“相容性禁忌”等工艺语义。当研发部新增一款阻燃TPE配方,需同步更新17个参数维度、3类测试标准、5个供应商替代清单——这类操作在【塑料化工 ERP】里是标准动作,在通用系统里却是需要二次开发的“特例需求”。某华东改性厂曾尝试用标准ERP管理2000+牌号,结果80%的配方变更需IT介入,平均响应周期9.2天,直接拖慢新品上市节奏。
批次追溯为何必须穿透到分子级?
塑料行业的召回成本极高,一次色差投诉可能引发整条汽车内饰产线停机。真正的【塑料化工 ERP】追溯能力,必须从成品颗粒反向穿透至每吨PP粉料的聚合釜编号、每公斤钛系催化剂的批次证书、甚至每批碳酸钙填料的白度检测原始数据。这要求系统具备三层穿透力:第一层是物流追溯(谁发货、何时发);第二层是工艺追溯(哪个班次、哪台挤出机、螺杆转速);第三层才是合规追溯(ROHS限值是否达标、REACH物质是否申报)。普通ERP仅覆盖第一层,而【塑料化工 ERP】通过与DCS/SCADA系统深度集成,自动采集关键工艺参数并绑定批次ID,让“一包料的问题”能在3分钟内定位到具体添加剂供应商的质检报告。
二、市场现状:伪专业化ERP正在加剧行业数字化鸿沟
所谓“化工版ERP”多数只是表单套壳
当前市场上约73%标榜“化工行业解决方案”的系统,本质是通用ERP加装几套塑料行业字段模板:比如在物料主数据里增加“熔指范围”“灰分含量”字段,在采购单里添加“SGS报告上传”按钮。这种改造看似贴合业务,实则掩盖了深层矛盾:字段可增,逻辑难嵌。例如,当客户要求按“熔指±0.3g/10min”验收时,系统无法自动比对实验室LIMS数据并触发预警;当回收料掺配比例超过15%需降级使用时,系统不会拦截工单下达。这些依赖工艺规则引擎的判断,在【塑料化工 ERP】里是内置能力,在套壳系统里仍是人工干预盲区。
定制开发陷阱:越改越重,越重越僵
部分企业选择在通用平台做深度定制,结果陷入“功能越堆越多,系统越跑越慢”的怪圈。某华南工程塑料企业曾投入280万元定制ERP,新增了142个报表、67个审批流、39个接口。但三年后发现:80%的定制功能仅服务单一产线;当新增玻纤增强PA66产线时,原有配方管理模块因不支持纤维取向模拟参数,被迫推倒重来。根本原因在于,【塑料化工 ERP】的架构必须基于工艺对象建模——以“牌号”为根节点,向下延伸配方树、工艺树、检验树、成本树,而非以“订单”或“物料”为中心的通用模型。脱离这个根基的定制,终将沦为昂贵的数字积木。
三、真正专业的塑料化工 ERP 应具备的四大硬核能力
配方版本化管理:让每一次微调都可审计可回滚
塑料研发的本质是试错迭代。一个新配方往往经历数十次小调整:抗冲改性剂从5%调至5.2%,润滑剂更换型号,偶联剂添加顺序改变。【塑料化工 ERP】必须支持配方快照机制:
- 每次保存自动生成版本号(如PBT-2024-001A→001B)
- 版本间差异自动高亮对比(仅显示变动参数)
- 旧版本仍可生成历史工单,确保返工订单精准复刻
- 版本冻结后禁止修改,强制走变更评审流程
BOM智能展开:应对多层级、多形态的物料结构
塑料BOM天然具有“树状+网状”双重特征。以汽车保险杠为例:顶层是成品件,向下展开为注塑件+喷漆+装配;注塑件又分解为模具+原料;原料再拆解为PP基料+色母粒+功能母粒;而色母粒本身又是独立配方产品。【塑料化工 ERP】采用工艺BOM(pBOM)模型,允许同一物料在不同层级扮演不同角色:色母粒在原料层是采购件,在配方层是自制件,在成本层是消耗品。系统自动识别层级关系,避免传统ERP中常见的BOM循环引用、成本归集失真等问题。
四、选型避坑指南:三步锁定真正适配的塑料化工 ERP
验证其是否通过真实产线压力测试
拒绝演示环境话术,要求供应商提供:
- 同规模企业的上线案例(需提供产线照片、系统截图、用户联系人)
- 现场考察正在运行的挤出/注塑车间终端(观察工人如何录入参数、调取配方)
- 压力测试报告(模拟1000+牌号并发查询、500+批次同时追溯的响应时间)
检查其工艺规则引擎的开放性
真正专业的【塑料化工 ERP】会提供可视化规则配置器,让工艺工程师自主维护:
- 熔指超标自动锁定该批次投料
- 回收料掺配超限触发替代方案推荐
- 助剂添加顺序错误实时语音提醒
五、未来趋势:塑料化工 ERP 正走向“工艺即服务”新范式
与IoT平台融合催生预测性工艺优化
新一代【塑料化工 ERP】不再被动记录数据,而是主动干预工艺。当系统接入挤出机温度传感器、扭矩监测仪、在线熔指仪后,可通过机器学习识别“螺杆磨损早期征兆”:当某段温区温控波动增大+扭矩曲线偏移+熔指离散度升高三者同时出现时,自动推送保养工单并建议调整剪切速率参数。这种从“事后追溯”到“事前干预”的跃迁,正在重塑塑料企业的质量管理模式。
碳足迹模块成为标配而非附加功能
欧盟CBAM政策倒逼下,塑料企业需精确核算每吨改性料的碳排放。【塑料化工 ERP】正将碳排计算引擎嵌入BOM结构:原料运输距离、电力消耗系数、助剂合成能耗等数据自动关联到每个配方组件,生成符合ISO14067标准的碳足迹报告。某出口型企业借此将绿色认证周期从45天压缩至72小时,赢得宝马供应链准入资格。
回到最初那个问题:为什么你的ERP总在配方变更时卡壳?答案很清晰——你缺的不是又一个ERP系统,而是一套真正理解塑料分子行为、尊重化工工艺逻辑、承载企业知识资产的【塑料化工 ERP】。它不该是财务部门的记账工具,也不该是IT部门的运维负担,而应是研发、生产、质量、采购协同作战的数字中枢。选型时少问“能上多少模块”,多问“能否让工艺工程师自己配置规则”;实施时不追求“全线上”,而聚焦“关键工艺断点打通”。毕竟,塑料行业的竞争早已不在产能规模,而在配方迭代速度、批次稳定性、绿色合规能力——这些,才是【塑料化工 ERP落地难】背后真正的战场。