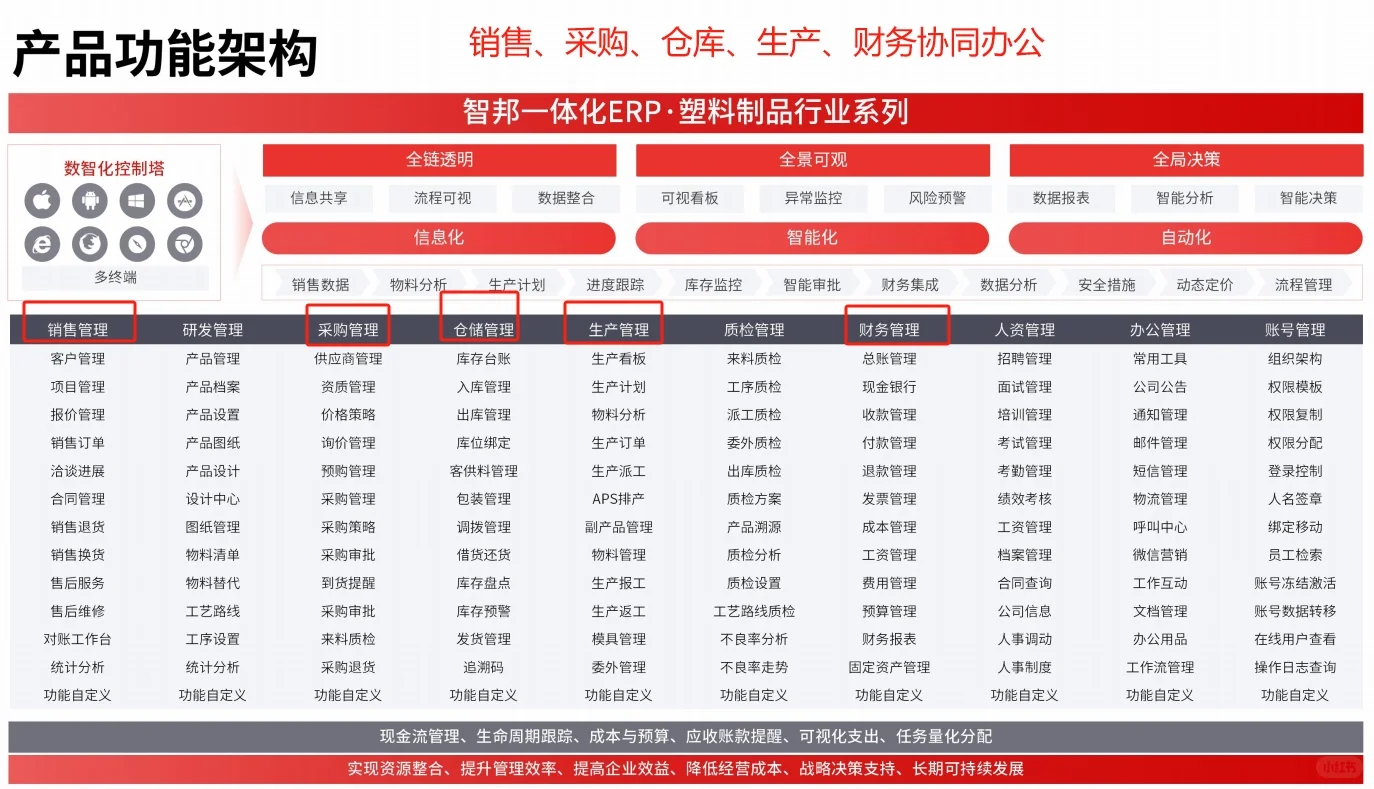
再生塑料这几个字,正以每年超18%的速度出现在政策文件、采购合同和ESG报告里。但一聊到怎么管——仓库堆着27类来料(PET瓶片、HDPE渔网、PP家电壳混料),每批杂质率波动在3%-12%,质检报告要对接5家第三方机构,销售时还得自动标注碳减排量……很多再生塑料企业老板就皱眉:“我们试过ERP,结果连‘废料入库’都录不准。”
这不是系统不行,而是传统ERP根本没为再生塑料行业长出骨骼。它把塑料当标准工业品管,可现实是:同一吨PET瓶片,A供应商含0.8%金属屑,B供应商含3.2%标签胶,C供应商混入2%ABS——这直接决定下游造粒能否达标、售价差2000元/吨。当ERP还在用“物料编码+固定损耗率”跑逻辑,产线早因杂质超标停机三次了。
于是,“再生塑料 ERP”成了高频搜索词,但搜出来的结果要么是通用ERP打补丁,要么是作坊式小程序。企业真正需要的,不是“能录数据”的系统,而是能把回收商信用、熔融黏度曲线、再生料等级认证、碳足迹计算全拧成一股绳的再生塑料 ERP。今天我们就掰开揉碎讲清楚:为什么通用ERP在再生塑料场景里频频失灵?什么样的再生塑料 ERP才能扛住真实业务压力?
一、再生塑料 ERP:不是ERP加个“再生”前缀,而是整套管理逻辑的重写
再生塑料 ERP落地难,根源在于业务规则与系统底层不兼容
传统ERP的底层假设是“标准物料流”:采购→入库→生产→出库。但再生塑料的流转本质是“非标逆向流”:回收点分散采集→多级分拣→物理/化学清洗→熔融造粒→性能检测→分级定级→定向销售。每个环节都带强变量:
- 来料无统一编码:同为“白色PET瓶片”,可能来自社区回收站(含水分15%)、饮料厂边角料(含油污)、进口洋垃圾(含重金属);
- 损耗不可预设:清洗环节水耗、热熔环节挥发损失、筛分环节杂质剔除率,全部随来料波动;
- 质量非线性:杂质率每升高0.5%,熔体流动速率(MFR)下降12%,直接影响下游改性配方。
当ERP仍用静态BOM和固定工艺路线建模,系统自然报错——比如把“含铝箔标签的PET”当成普通PET排产,结果挤出机滤网3小时堵死。这不是操作问题,而是再生塑料 ERP必须重构底层数据模型:以“批次属性”替代“物料主数据”,以“过程参数谱”替代“标准工艺卡”。
再生塑料行业ERP选型,关键看是否内置循环专用引擎
真正适配再生塑料的ERP,至少要嵌入三大垂直引擎:
- 来料智能分级引擎:自动抓取回收商历史履约率、运输温湿度、初筛照片,结合近红外光谱仪数据,动态生成“可信度评分”,决定是否启用快速质检通道;
- 动态成本核算引擎:不再按吨计价,而是按“有效再生料产出率”反算成本——例如1吨湿料经清洗后得0.82吨干料,再经熔融得0.76吨颗粒,系统自动剥离水分、杂质、挥发物的成本分摊;
- 绿色标签溯源引擎:一键生成符合GRS(全球回收标准)、PCR(消费后回收料)要求的电子证书,自动关联每批颗粒的原始来源、处理工艺、碳减排量,避免人工填表出错被客户退回。
某华东再生PP企业上线专用再生塑料 ERP后,质检报告出具时效从48小时压缩至17分钟,客户退货率下降63%——因为系统自动比对了欧盟REACH法规限值,提前拦截了邻苯二甲酸盐超标的批次。
二、再生塑料 ERP市场现状:三分天下,但多数仍在“伪适配”阶段
再生塑料ERP落地难,暴露通用平台与垂直场景的断层
当前市场存在三类方案,但均存在明显短板:
- 老牌ERP厂商的“功能补丁包”:在标准模块上增加“再生料分类”字段和“杂质录入”表单,但BOM仍按原逻辑展开,无法支撑“同一批次颗粒用于汽车件(需灰分≤0.05%)和日用品(灰分≤0.3%)”的差异化工艺路径;
- 低代码平台的“DIY拼装”:企业自行搭建表单和流程,能快速响应“新增回收商审核项”,却无法实现“熔融温度与MFR值的实时拟合曲线计算”,导致工艺参数靠老师傅经验拍板;
- 垂直SaaS的“轻量闭环”:专注收运或销售端,如回收APP接单、在线报价系统,但缺乏与车间DCS、实验室LIMS系统的深度集成,形成数据孤岛。
这种割裂直接导致:财务说“再生料毛利率32%”,生产说“实际良品率仅68%”,销售说“客户投诉批次稳定性差”——三方数据对不上,根源在于没有统一的再生塑料 ERP作为事实中枢。
再生塑料企业ERP系统,正在从“功能覆盖”转向“过程穿透”
新一代再生塑料 ERP的核心进化方向,是穿透物理过程获取决策依据:
- 对接地磅传感器,自动抓取来料重量、含水率、目测杂质等级,生成初筛报告;
- 接入熔融挤出机PLC,实时采集温度梯度、螺杆转速、背压值,反向校验理论工艺参数;
- 同步实验室LIMS系统,将DSC热分析、FTIR红外谱图数据结构化,构建“来料-工艺-性能”知识图谱。
某华南PET再生企业通过再生塑料 ERP打通上述环节后,发现原以为“优质”的某回收商料源,在高温段熔体强度骤降——系统自动标记该供应商所有批次,推动其升级清洗工艺。这种基于过程数据的闭环优化,是传统ERP完全无法实现的。
三、再生塑料 ERP的三大硬核能力,决定企业能否穿越周期
再生塑料供应链管理ERP,必须解决原料波动带来的计划失真
再生塑料企业的最大计划难点,是“原料不确定”倒逼“生产不确定”。传统MRP系统依赖稳定BOM和固定损耗,而再生塑料ERP需具备:
- 弹性BOM引擎:根据实时来料检测数据,动态调整辅料配比(如高杂质料需增加过滤网更换频次、高水分料需延长预干燥时间);
- 滚动产能模拟:输入未来7天预计到货的23批次不同品质料源,系统自动推演最优排产顺序,优先消耗易降解料源,避开高杂质料源与精密模具组合;
- 替代料智能匹配:当某批次PP再生料灰分超标,系统自动推荐可用的PE/PP共混方案,并计算对下游产品收缩率的影响。
这套能力让企业从“被动救火”转向“主动预控”,某长三角再生PS企业应用后,订单交付准时率从71%提升至94%。
再生塑料ERP系统,需承载日益严苛的合规穿透力
欧盟CSRD、中国“双碳”政策、品牌商零塑料承诺,正把合规从“加分项”变成“准入门槛”。再生塑料 ERP必须成为合规执行器:
- 自动抓取每批原料的回收地点GPS坐标、运输车辆备案号、分拣人员工号,满足GRS追溯深度要求;
- 按月聚合各产线能耗、水耗、危废产生量,一键生成符合生态环境部《排污许可证申请指南》的报表;
- 当客户要求提供某批次颗粒的碳足迹,系统调取电力供应商绿电凭证、天然气采购单、运输距离数据,自动核算Scope1+2排放。
没有这套能力,企业签下的绿色订单可能因一份报告延误而违约。再生塑料 ERP不是IT工具,而是企业可持续经营的数字底盘。
四、企业落地再生塑料 ERP的三条务实路径
再生塑料ERP选型,先锁定“不可妥协的三个刚性场景”
别被“全模块”话术迷惑,聚焦再生塑料业务中最痛的三个点:
- 来料质检与分级是否影响当班产量?——若影响,必须验证ERP能否对接光谱仪并实时判定等级;
- 客户退货是否常因“同编号批次性能不一致”?——若存在,必须验证ERP能否关联每批颗粒的完整过程参数链;
- 每月环保报表是否总在截止前通宵赶制?——若如此,必须验证ERP能否自动归集设备运行数据生成合规报告。
抓住这三个点做POC测试(概念验证),比研究“支持多少并发用户”更有效。某山东再生PE企业用此法,两周内淘汰了7家演示方案,最终选定能直连红外检测仪的再生塑料 ERP。
再生塑料ERP落地难,关键在“业务语言”与“系统语言”的翻译者
技术团队懂系统,车间老师傅懂工艺,但两者之间缺一个“翻译官”。这个角色必须由既懂再生塑料工艺(如知道PET瓶片脱标率如何影响挤出压力)、又理解ERP数据流向的人担任。建议:
- 从生产计划员或质检主管中选拔,接受ERP厂商的联合培训;
- 赋予其跨部门权限,能叫停不符合工艺逻辑的系统配置;
- 建立“业务规则清单”,明确每条规则(如“灰分>0.1%的料不得进入汽车件产线”)必须固化进系统逻辑,而非写在纸上。
没有这样的翻译者,再好的再生塑料 ERP也会沦为电子台账。
五、总结:再生塑料 ERP不是选择题,而是生存必选项
当再生塑料从“补充料”变成“主力料”,当品牌商把“PCR含量≥30%”写进采购合同,当环保督查直接调取企业ERP中的能源数据——通用ERP的“削足适履”已走到尽头。真正的再生塑料 ERP,必须扎根于回收分拣的泥泞现场、熔融车间的高温环境、实验室的精密仪器之间,把不确定性转化为可计算、可追溯、可优化的数字资产。它不承诺“一键上线”,但能确保每一次杂质率波动、每一吨碳减排量、每一笔绿色溢价,都在系统里留下真实、可验证、可审计的痕迹。对于正在经历绿色转型阵痛的企业而言,选对再生塑料 ERP,不是锦上添花的技术升级,而是守住客户、合规、利润三条生命线的底层保障。尤其在再生塑料ERP落地难已成为行业共识的当下,务实推进、聚焦刚性场景、培养业务翻译者,才是破局的关键路径。