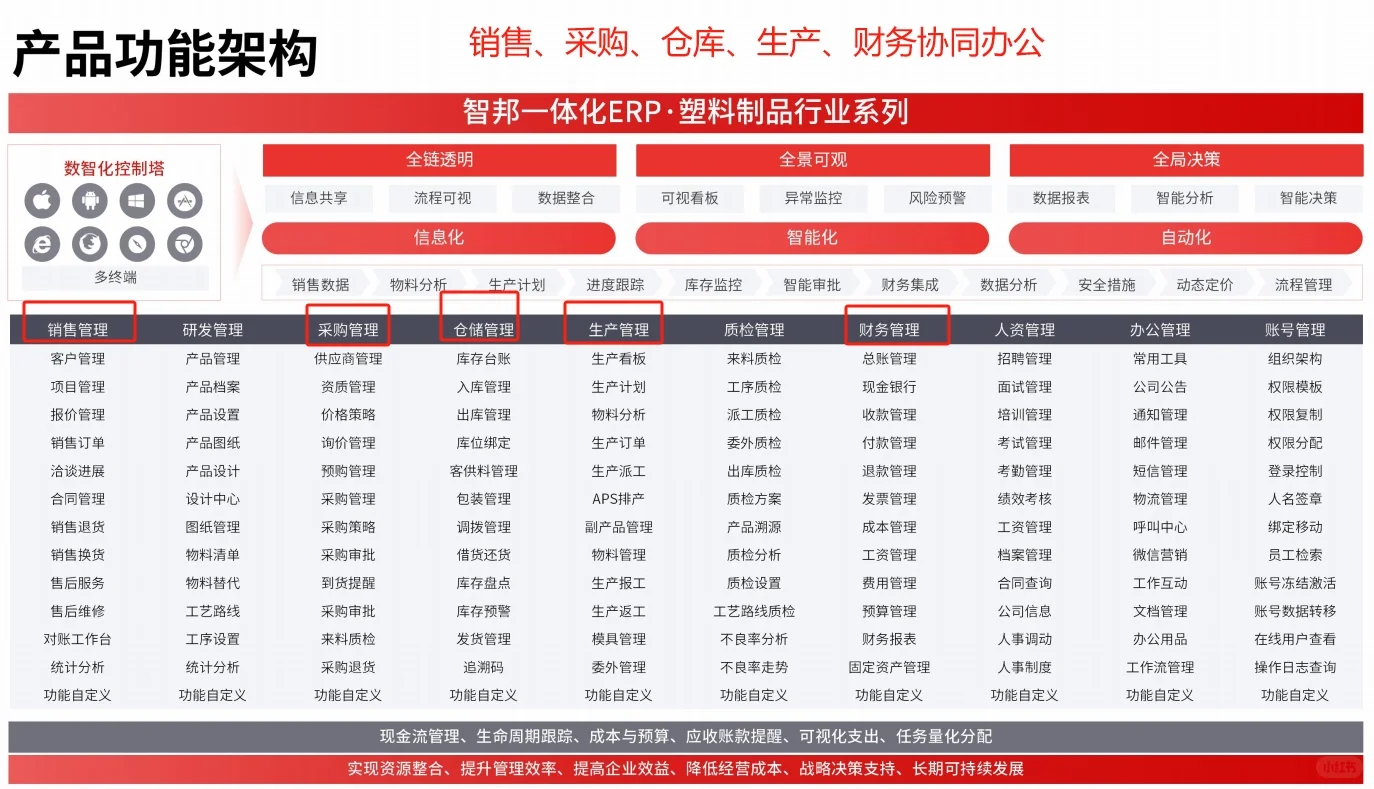
汽车塑料件 ERP这几个词,最近三年在长三角和珠三角的注塑厂老板圈里反复刷屏——展会现场聊、供应商推荐时提、同行饭局上叹气:“我们上了ERP,但车间还是靠Excel+微信群+手写单子跑。”
为什么?因为汽车塑料件制造不是普通塑料厂:它要对接主机厂的JIT交付节奏,要满足IATF16949对变更记录、首件检验、批次追溯的刚性要求,还要应对频繁的工程变更(ECN)、模具寿命监控、多色多腔工艺参数绑定等特殊场景。而市面上大多数标品ERP,要么把注塑当普通离散制造来管,要么把汽车件当通用零部件来套,结果就是——
- BOM版本一改,系统里30%的工单自动失效;
- 模具维修停机半天,ERP里还显示“设备可用率98%”;
- 客户突然加急1000件门板,计划员翻遍系统也找不到那套正在保养的双色模。
于是很多企业陷入两难:不上汽车塑料件 ERP,订单交付总出错、质量追溯像破案;上了汽车塑料件 ERP,又发现功能用不上、字段改不动、报表看不懂。更现实的是,**汽车塑料件ERP系统**采购预算动辄百万级,实施周期常超半年,而中小注塑厂年利润往往不到这个数。所以今天这篇文章,我们就直面这个关键问题:为什么汽车塑料件 ERP 总是“叫好不叫座”? 以及,什么样的汽车塑料件ERP系统才真正适配注塑产线与主机厂协同的实际需求?
一、汽车塑料件 ERP 的本质,不是“管账”,而是“管料+管模+管变”
很多人误以为ERP就是财务+进销存+生产计划的拼装组合。但在汽车塑料件领域,这套逻辑行不通。真正决定系统成败的,是它能否承载三大核心业务流的闭环管理:物料流(尤其是改性粒子批次与碳足迹)、模具流(全生命周期状态与维修预警)、变更流(ECN驱动的BOM/工艺/图纸联动)。这三者缺一不可,而它们恰恰是通用ERP最薄弱的环节。
汽车塑料件ERP系统必须解决的“模具黑洞”问题
一套汽车保险杠模具造价常达80–300万元,寿命通常为50–120万模次。但多数ERP只把模具当“固定资产编号”来管,无法关联实际开合次数、热处理记录、维修历史、当前腔数状态。结果就是:计划排产时系统默认模具“可用”,而现场技工却在换模台上抢修漏油的液压缸。真正的汽车塑料件 ERP 应支持:
- 扫码自动采集开合模次数,实时计算剩余寿命并触发预警;
- 模具维修工单与备件库存、维修技师排班自动联动;
- 新模具验收时,自动绑定工艺参数模板(如保压时间、冷却曲线)供调机直接调用。
某华东 Tier2 塑料件厂上线定制化汽车塑料件 ERP 后,模具异常停机下降42%,新品试模一次合格率从61%提升至89%——关键不在“上了ERP”,而在系统真正接管了模具数据流。
注塑企业ERP选型中常被忽视的“批次穿透力”
主机厂要求每批塑料件必须可追溯到:所用粒子批次号、干燥温度曲线、注塑机温控记录、首件检验报告、甚至原料供应商的ROHS检测单。通用ERP的批次管理往往止步于“出入库登记”,无法向下穿透到设备PLC数据、向上关联到客户订单。而汽车塑料件 ERP 必须打通这条链路,否则一旦发生批量客诉,工厂只能人工翻查几十本纸质记录。实践中,能实现“从客户订单→模具→机台→粒子批次→质检报告”五级穿透的系统,不足行业总数的15%。
二、市场现状:90%的汽车塑料件 ERP 落地失败,根源不在技术,而在认知错位
行业数据显示,过去两年采购汽车塑料件 ERP 系统的企业中,约68%在上线6个月内回归Excel手工补录,22%进入“半瘫痪”状态(仅财务模块在线)。失败主因并非软件不好,而是企业把ERP当成“电子台账升级版”,忽略了汽车零部件行业的强合规性与快响应性双重约束。
汽车零部件ERP落地难的三大典型症结
第一,**流程未标准化就上系统**。很多厂长说“先上ERP再优化流程”,结果系统强行固化了原本混乱的手工作业习惯,比如把返工品不经检验直接入库、把模具维修绕过审批走“绿色通道”。系统越用越卡,最后全员抵触。
第二,**忽视主机厂接口适配成本**。一汽、上汽、比亚迪等车企的EDI/VDA4987标准各不相同,通用ERP需二次开发才能对接,而部分厂商报价含糊,导致上线后才发现接口费用超预算3倍以上。这是汽车塑料件ERP系统实施中最易被低估的隐性成本。
第三,**关键用户缺席决策**。模具主管、工艺工程师、QC组长没参与蓝图设计,结果系统里没有模具维修工时统计模块、缺少SPC控制图嵌入点、无法按客户要求格式导出MSA报告——功能看似齐全,实则关键场景全部缺失。
为什么“买套装ERP+找本地服务商”模式在注塑厂大概率失效?
套装ERP厂商擅长标准化场景,但汽车塑料件制造的差异性极强:有的厂主打大型内饰件(强调大吨位机台调度),有的专注精密小件(依赖高精度称重与防静电管理),有的专做电镀件(需管控前处理槽液参数)。本地服务商若缺乏汽车行业实施经验,容易把“某家电厂方案”简单复制过来,导致:
- 系统里找不到“模温偏差报警阈值”设置入口;
- 无法按主机厂要求生成VDA6.3过程审核检查表;
- 粒子干燥记录无法与烘料机IoT数据自动同步。
真正有效的路径,是选择具备汽车塑料件垂直场景沉淀的汽车塑料件 ERP 系统,而非通用平台套壳。
三、趋势判断:下一代汽车塑料件 ERP 正走向“工艺嵌入式”与“主机厂协同云”双引擎
单纯比模块多少、界面美丑的时代已经过去。头部企业正在推动汽车塑料件 ERP 向两个方向进化:一是将注塑工艺知识模型内嵌到系统底层,二是把ERP变成主机厂供应链协同网络的“标准插件”。
汽车塑料件生产管理软件如何让工艺参数“活”起来?
新一代系统不再只是存储参数,而是让参数产生管理价值。例如:当某台机器连续3模出现尺寸超差,系统自动比对当前模温、背压、保压时间与历史合格区间,推送调整建议;当新模具首次量产,系统自动调取同类产品工艺库,生成初始调机清单并标注风险点。这种能力,依赖的是长期积累的注塑知识图谱,而非通用算法。
主机厂协同云正在重塑汽车塑料件 ERP 的价值边界
越来越多主机厂要求Tier2供应商ERP开放指定数据接口(如生产进度、质量异常、模具状态),并纳入其供应链可视化平台。这意味着汽车塑料件 ERP 不再是孤岛系统,而成为主机厂数字孪生工厂的“神经末梢”。能提供轻量级API网关、支持VDA/ISO标准协议、具备分级数据授权机制的汽车塑料件 ERP 系统,正成为新准入门槛。
四、务实落地:中小企业部署汽车塑料件 ERP 的三条黄金法则
预算有限、IT力量薄弱,并不意味着只能将就。只要抓住关键点,中小型汽车塑料件厂也能实现高性价比落地。
聚焦“最小可行闭环”,拒绝“一步到位”幻想
不要一上来就做全模块上线。建议优先打通三个闭环:① 订单→模具排程→机台派工闭环(解决交付不准);② 粒子批次→注塑过程→成品批次闭环(解决追溯断链);③ ECN→BOM更新→工单重排→旧料消耗闭环(解决变更滞后)。这三个闭环覆盖80%的质量与交付痛点,实施周期可压缩至8–12周,且ROI清晰可见。
把模具主管、QE工程师请进项目组,比请咨询公司更重要
他们才是真正在一线“用数据说话”的人。模具主管能指出哪些维修动作必须留痕(如氮气缸更换),QE工程师清楚客户最关注哪几项SPC指标。他们的输入,直接决定系统是否“长得像、用得顺”。某宁波注塑厂在蓝图阶段让模具组长全程参与,最终系统中新增了“模具健康度评分”看板,成为车间晨会必看数据。
选择支持“渐进式扩展”的汽车塑料件ERP系统
初期只需核心生产与质量模块,后续根据业务需要再叠加:IATF16949条款映射模块、碳排放核算模块、主机厂EDI对接包、AI缺陷图像识别接口。避免一次性采购大量闲置功能,也规避未来因架构僵化导致二次替换。真正成熟的汽车塑料件 ERP 系统,应像乐高一样可拼接、可卸载、可升级。
五、总结:汽车塑料件 ERP 不是“要不要上”,而是“怎么上才不白上”
回到最初的问题:为什么汽车塑料件 ERP 总是“水土不服”?答案很清晰——当系统设计脱离注塑工艺本质、脱离主机厂协同语境、脱离车间真实作业逻辑时,“ERP”就只剩下一个空壳名字。真正有价值的汽车塑料件 ERP 系统,必须是懂模具寿命的、懂粒子批次的、懂ECN流转的、懂主机厂语言的。它不追求功能大而全,而追求在关键节点上“准、快、稳”。对于正面临交付压力与质量审计的汽车塑料件企业而言,选对一个适配自身基因的汽车塑料件ERP系统,不是成本,而是保障生存底线的基础设施投资。而最关键的起点,永远是:先厘清你最痛的那个环节,再让系统去服务它,而不是反过来。