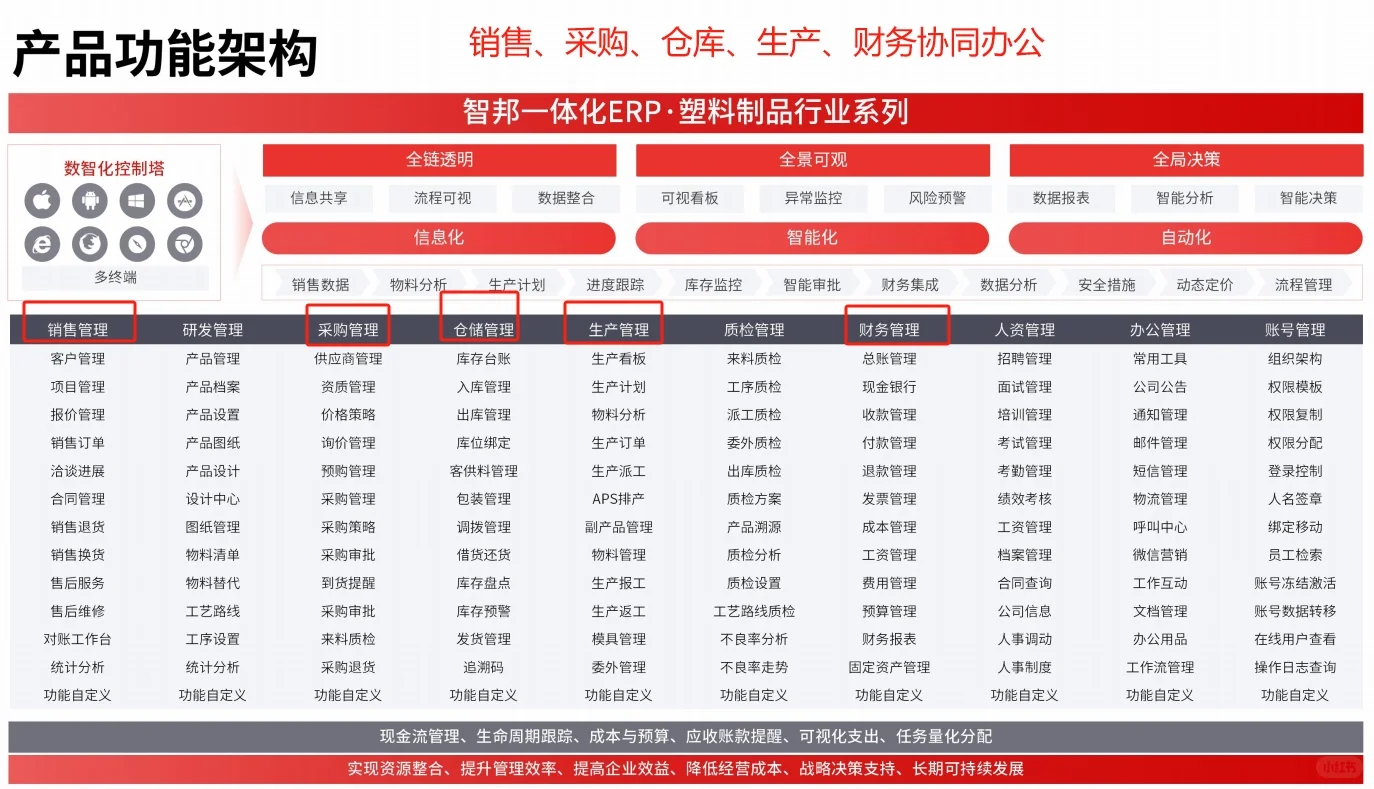
“上ERP三年,账面库存和车间堆料差47吨”——这是华东一家年处理8万吨废PET瓶片企业的财务总监在行业闭门会上的原话。塑料回收加工ERP这几个词,近年频繁出现在再生资源展会、环评培训和地方政府技改补贴申报材料里。宣传页上写着:
- “一物一码追踪废料来源”
- “自动核算每吨再生颗粒毛利”
- “对接生态环境局固废平台直传数据”。
老板们一听就心动:终于不用靠Excel+微信+手写单子管30个分拣点、12条清洗线、7类不同熔融工艺了。可真正上线半年后,不少企业发现——
- 系统能录数据,但无法识别混入PP的PET瓶盖;
- 能跑BOM,但算不准水洗环节的吨耗水电成本;
- 能开票,但无法按批次反向追溯某批出口颗粒的原始废料供应商与环保备案号。
问题不在技术本身,而在于塑料回收加工ERP不是通用ERP的简单套用,它是对行业特殊性的一次系统性重译。今天我们就聚焦这个被严重低估的细分场景,讲清:塑料回收加工ERP,到底该解决什么? 以及,企业如何避开“上线即闲置”的典型陷阱?
一、塑料回收加工ERP:不是ERP加个“回收”前缀,而是业务逻辑的彻底重构
为什么通用ERP在再生料厂“失灵”?
传统ERP基于制造业标准化流程设计:BOM清晰、工艺稳定、物料属性单一。而塑料回收加工恰恰相反——原料是混合废塑料,成分波动大;工艺是物理分选+化学清洗+热熔造粒,存在大量非标工序;产出是再生颗粒,等级由杂质率、熔指、色值等多重指标交叉判定。一个典型的PE薄膜回收线,同一批次进料可能包含农膜、包装袋、快递袋,含铝量、油污度、PVC污染率各不相同,系统若不能动态校准工艺参数与成本分摊规则,所有数据都只是数字游戏。
更关键的是合规刚性约束:生态环境部门要求废塑料转移联单电子化、危废豁免管理台账可查、再生料销售流向可溯。这些不是普通进销存能覆盖的,必须嵌入塑料回收加工ERP底层数据模型。某浙江再生PP企业曾因ERP未对接浙江省固废监管平台,被暂停3个月补贴申领资格——这提醒我们:塑料回收加工ERP首先是合规基础设施,其次才是管理工具。
核心差异点:从“标准件”到“波动料”的四重适配
真正适配行业的塑料回收加工ERP,必须在四个维度完成底层重构:
- 原料层:支持多源异构废料编码(如“PET_白瓶_0.3mm_含标”),自动关联密度、含水率、杂质预估模型;
- 工艺层:允许同一物料在不同产线走不同工艺路径(例:同批HDPE瓶片,A线做高光颗粒,B线做工程料),并独立核算能耗与损耗;
- 质检层:内置ASTM D7611等再生塑料检测标准模板,支持扫码录入拉伸强度、灰分、黑点数等非结构化数据;
- 合规层:预置国家《废塑料综合利用行业规范条件》字段,自动生成《再生料溯源报告》PDF并加盖电子签章。
没有这四重适配的系统,哪怕界面再炫、云服务再快,也只是披着ERP外衣的高级记账本。
二、塑料回收加工ERP的三大不可替代价值
解决“混料难辨”:让每一公斤废料都有身份ID
中小回收厂最头疼的不是没系统,而是系统里“同名不同质”。比如都叫“ABS破碎料”,实际可能是电镀件、汽车仪表盘、打印机外壳,铜含量、溴阻燃剂残留差异极大。传统ERP用统一物料编码,导致后续熔融时冒烟、成品冲击强度不合格。而专业塑料回收加工ERP采用“双轨编码法”:主码标识基础品类(ABS),副码绑定物理特征标签(如“ABS_电镀_Br<500ppm_铜<0.1%”),通过手持终端扫码即可调取历史检测数据。江苏某企业上线后,因混料导致的客户退货率下降62%,这背后是塑料回收企业ERP系统对原料复杂性的精准刻画能力。
破解“成本黑洞”:把水电气、人工、药剂摊进每吨颗粒
再生塑料利润薄如纸,一吨PP颗粒毛利常不足300元。但很多厂连“清洗一吨废料用多少碱液”都算不准。通用ERP按工单分摊成本,而回收线往往是“连续流生产”:清洗槽24小时运转,不同批次废料共用同一水池。专业塑料回收加工ERP引入“工艺单元成本引擎”,将水电消耗按实时流量计数据折算到当班处理量,药剂用量按进料杂质率动态调整系数,人工成本按产线实际运行时长而非打卡时间分配。某广东企业应用后,单吨颗粒综合成本核算精度从±15%提升至±3.2%,为定价策略提供了真实依据。
筑牢“合规底线”:一键生成环评/海关/出口所需的全链路凭证
随着《固体废物污染环境防治法》执行深化,再生料企业面临三重穿透式监管:生态环境部门查原料来源合法性,海关关注出口颗粒是否含禁用物质,下游客户要求提供符合RoHS/REACH的声明。这些都不是靠Excel汇总能应付的。再生塑料ERP解决方案的价值在于构建“数据证据链”:从废料进厂扫码登记→清洗过程参数记录→熔融温度曲线存档→出厂检测报告关联→销售合同绑定批次号。所有操作留痕、不可篡改,导出即符合监管格式。某出口型企业曾凭系统自动生成的《再生料合规声明包》,将欧盟客户验厂准备时间从14天压缩至2天。
三、市场现状:90%的所谓“回收ERP”实为贴牌改造
行业认知误区:把进销存当塑料回收加工ERP
当前市场上约73%标榜“再生资源ERP”的产品,本质是通用进销存系统增加几个废料分类字段。它们能管钱、管货、管人,但无法回答:“这批再生ABS颗粒的碳足迹是多少?”“上月采购的50吨废PC中,有多少来自医疗废弃物豁免名录内单位?”这类系统缺乏对《再生资源分类目录》《绿色工厂评价通则》等政策要素的结构化建模,更谈不上与地方固废平台API对接。用户花几十万买来的,最后沦为“电子版纸质台账”。
真正可用的塑料回收加工ERP长什么样?
经对32家已稳定运行超18个月的再生料厂调研,具备实用价值的塑料回收加工ERP普遍具备三个硬特征:
- 有独立开发的“废料智能判级模块”,通过手机拍照+AI图像识别初筛杂质类型(非简单OCR);
- 提供“工艺配方库”功能,支持技术人员保存不同原料组合下的最佳温度/转速/添加剂比例;
- 内置12个省级固废监管平台对接接口,且每年更新不少于2次以适配政策变化。
这些能力无法靠低代码平台快速拼装,必须基于对塑料回收工艺的长期沉淀。这也是为什么头部再生料集团宁可自研也不愿采购“轻量级”系统的根本原因。
四、务实落地:中小企业选型的三条铁律
铁律一:先验“小闭环”,再扩“大系统”
不要一上来就追求全模块上线。建议从废旧塑料回收管理软件中最痛的单点切入:比如“原料入库质检闭环”。用3周时间上线扫码登记→现场快检→不合格品隔离→供应商扣款联动功能。验证系统能否真实替代纸质单据、减少人为误差、缩短质检周期。只有这个闭环跑通,再扩展到生产排程、成本核算模块。某山东企业按此路径实施,6个月实现库存账实相符率从68%升至99.2%,比全面上线节省40%实施成本。
铁律二:拒绝“演示完美,落地打折”的定制承诺
所有承诺“三个月上线”的供应商,务必索要其在同类企业(同规模、同工艺)的真实案例截图,重点看:① 水洗线能耗报表是否含瞬时功率曲线;② 出厂报告是否带CMA资质章电子签名;③ 固废平台上传失败时是否有自动重试+异常日志。真正的塑料回收加工ERP供应商,会坦诚告知哪些功能需二次开发(如对接特定品牌PLC),而非打包承诺“全部搞定”。
铁律三:把“合规工程师”纳入项目组
IT负责人+生产主管+财务人员的铁三角组合不够。必须邀请熟悉当地生态环境局最新检查口径的合规专员全程参与需求梳理。因为系统里一个字段的命名(如“原料来源”填“个体户”还是“再生资源回收站备案号”),直接决定后续监管检查能否过关。某企业因忽略这点,在系统上线后被迫停机两周修改字段逻辑,损失超百万元订单。
五、未来趋势:塑料回收加工ERP将走向“工艺知识图谱化”
从记录数据到驱动决策
下一代塑料回收加工ERP不再满足于“记下来”,而是“算出来”“推出来”。例如:当系统监测到连续3批PET瓶片灰分超标,自动推送“建议增加磁选机运行频次”或“联系XX供应商核查分拣标准”;当某类再生料出口单价跌破盈亏平衡线,联动提示“切换至国内建材渠道,并匹配对应配方工艺”。这需要将行业专家经验沉淀为可计算的知识图谱,而非简单流程自动化。
与物联网、区块链的深度耦合
纯软件系统正加速与硬件融合。已在试点的应用包括:清洗槽水质传感器直连ERP自动触发换水提醒;造粒机PLC数据实时回传生成设备OEE报表;区块链存证关键质检数据供下游客户扫码验真。这些不是噱头,而是解决“信任成本”这一行业顽疾的技术支点。当客户只需扫二维码就能看到这批颗粒的完整生命周期数据,价格谈判话语权将发生根本转移。
回到最初的问题:塑料回收加工ERP到底是什么?它不是一套软件,而是再生资源企业将“经验”转化为“标准”、将“合规压力”转化为“竞争优势”的数字化载体。那些仍在用Excel拼凑日报的企业,正在失去对原料波动的响应速度、对成本黑洞的穿透能力、对监管升级的适应弹性。选择一款真正懂塑料回收的ERP,本质是选择一种更可持续的生存方式。如果你正面临再生塑料ERP解决方案的选型困惑,不妨先问自己:系统能否在3秒内告诉我,昨天那批出口订单的原料,究竟来自哪个城市的哪个分拣中心?答案,就是你该不该继续推进的关键信号。