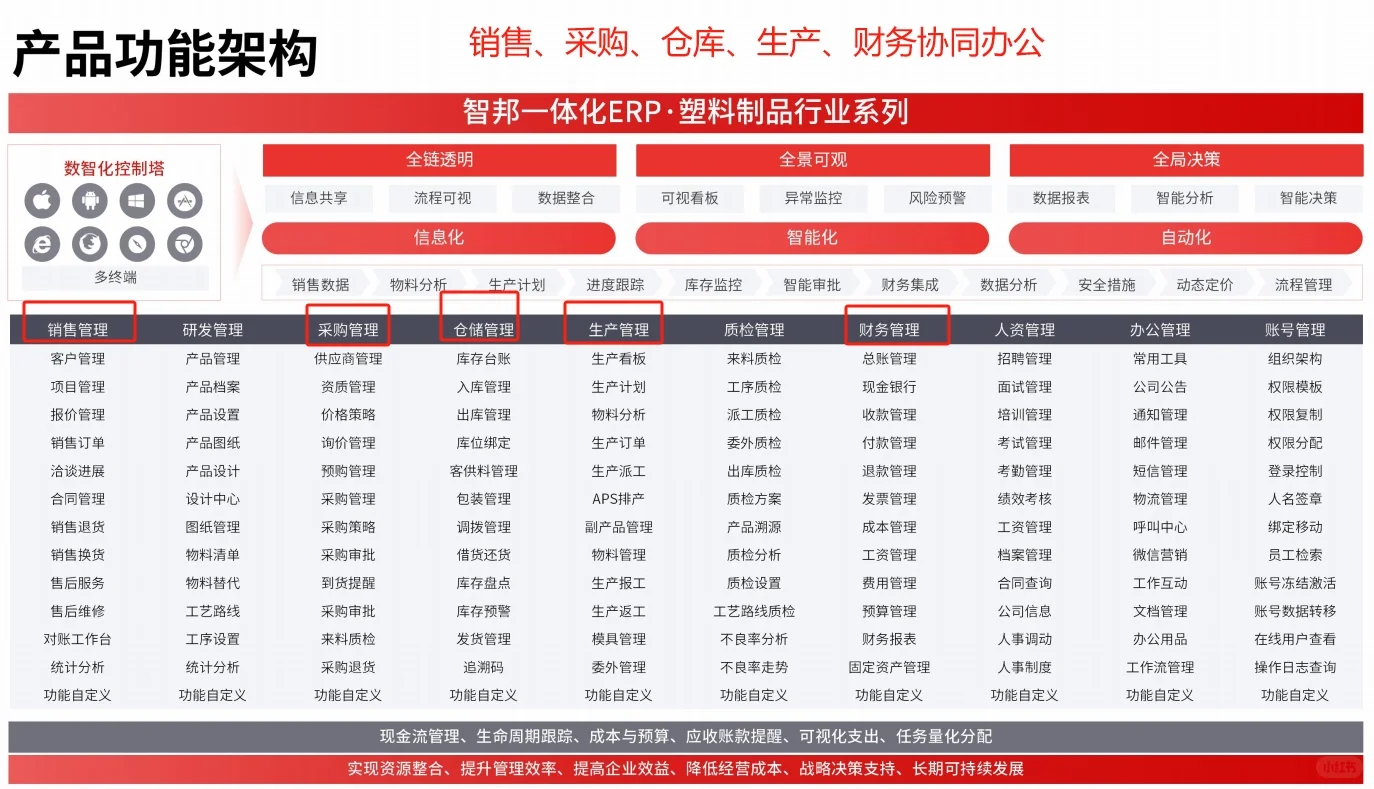
“塑料注塑成型 ERP”这几个字,在注塑行业展会、供应链论坛和工厂老板的微信聊天里,出现频率越来越高。厂商宣传页上写着:
- “专为注塑厂定制的ERP”
- “打通注塑机联网+模具管理+工艺卡控”
- “支持多色、多腔、嵌件、包胶等复杂工艺建模”
听起来就像解决注塑企业所有管理顽疾的钥匙。很多厂长一听就心动:
“我们换过两套系统,结果连模具维修记录都录不全,这次总该能管住车间了吧?”
“订单一来就乱,调机时间算不准,报废率居高不下——ERP真能帮我们把注塑周期压下来?”
但实际用起来才发现——
- 有的注塑厂用三年,实现了模具寿命自动预警、工艺参数与设备状态联动;
- 有的厂上线半年,还在手工补录注塑机开机时间,ERP成了“电子台账”。
所以今天这篇文章,我们就掰扯清楚这个关键问题:塑料注塑成型 ERP,到底能不能真正穿透注塑车间的管理黑箱? 以及,注塑企业还需要“懂注塑”的ERP,而不是“能录数据”的ERP吗?
一、为什么注塑厂普遍上不好ERP?
不是ERP不行,而是大多数系统根本没理解注塑生产的底层逻辑。塑料注塑成型 ERP的失败,80%源于“用通用逻辑硬套注塑场景”。注塑不是组装流水线,它是一门融合材料科学、热力学、机械精度与经验判断的工艺工程。一个合格的塑料注塑成型 ERP,必须能承载以下真实业务断点:
- 同一套模具,在不同机台、不同环境温湿度下,保压时间需动态调整,但传统ERP的BOM只存静态参数;
- 客户临时加急单,要插单生产,系统却无法快速评估当前模具是否在修模中、水口料库存是否够用、色母批次是否匹配;
- 模具维修费用摊入单件成本时,系统无法区分是正常磨损还是操作不当导致的非计划停机损耗。
这些不是IT问题,而是注塑工艺知识未被结构化沉淀进系统模型。当ERP只做“账本”不做“工艺引擎”,塑料注塑成型 ERP就注定停留在报表层,无法驱动现场改善。
注塑企业ERP选型:别只看功能清单,要看工艺映射能力
很多注塑厂选型时盯着“有没有模具管理模块”“能不能做生产报工”,却忽略了更关键的一点:系统能否把注塑工艺参数(如熔胶温度、背压、冷却时间)与BOM、工艺路线、设备状态形成可计算的关联关系?例如,某汽车配件厂使用支持工艺参数版本管理的塑料注塑成型 ERP后,将同一产品在不同机台的最优参数固化为“工艺模板”,新员工调机时间下降42%,首件合格率提升至98.7%。这背后不是界面美观,而是系统真正把老师傅的经验变成了可复用、可追溯、可优化的数据资产。
注塑车间ERP落地难:根源在于数据采集断层
再好的塑料注塑成型 ERP,若缺乏稳定、实时、可信的源头数据,就是空中楼阁。注塑车间最典型的断层有三处:
- 注塑机联网率低:老旧设备无通讯接口,或协议不统一,导致开机/停机/故障时间靠人工填报;
- 模具状态靠“人脑记忆”:维修记录手写在本子上,ERP里查不到当前模具是否已校模、是否待试样;
- 原料批次信息脱节:干燥温度、烘料时间、回料比例等影响成型质量的关键变量,未与生产工单绑定录入。
没有这些数据,ERP的排程就是拍脑袋,成本核算就是粗估,质量追溯就是盲猜。塑料注塑成型 ERP的价值,始于数据,成于闭环。
二、塑料注塑成型 ERP的本质:不是软件,而是工艺数字化基座
我们必须明确一点:塑料注塑成型 ERP不是财务软件的延伸,而是注塑工艺知识的操作系统。 它的核心价值,不在于替代Excel,而在于把隐性经验显性化、把离散动作流程化、把模糊判断标准化。
一套真正适配注塑场景的ERP,至少要支撑四大工艺级能力:
- 模具全生命周期建模:不仅记录维修次数,更要关联每次维修的故障代码、更换零件、修模后试模结果、尺寸变化趋势;
- 多变量排程引擎:排产时自动考虑模具当前状态、机台吨位匹配度、色母切换清洗时间、水口料回用比例约束;
- 注塑工艺参数BOM:将温度、压力、速度、时间等参数作为BOM的“工艺子项”,与产品、模具、机台绑定,支持版本迭代与变更追溯;
- 原料批次穿透式管理:从原料入库干燥曲线、批次混配比例,到每模次实际用料克重、回料掺比,全程可查可溯。
这些能力,不是靠采购模块、销售模块堆出来的,而是由注塑工艺专家与系统工程师共同建模的结果。塑料注塑成型 ERP的成败,取决于它是否真正“长在注塑工艺的根系上”。
注塑BOM与工艺一体化ERP:打破设计与生产的墙
传统BOM只管“用什么料、装什么件”,注塑BOM却必须回答:“在哪台机、用哪套模、设什么参数、干多久”。某医疗耗材厂曾因设计BOM与车间实际注塑参数不一致,导致大批量产品尺寸超差。后来上线支持“工艺BOM双版本管理”的塑料注塑成型 ERP,允许设计端发布基础BOM,车间根据试模结果提交工艺BOM变更申请,经工艺工程师审批后生效。从此,图纸变更→参数更新→设备下发,全程在线闭环,试模返工减少65%。
注塑模具生命周期管理ERP:让模具从“黑盒”变“透明资产”
模具是注塑厂最贵的固定资产之一,但多数企业对其管理仍停留在“登记编号+维修记录”层面。真正的注塑模具生命周期管理ERP,应能基于传感器数据(如合模力曲线、顶针行程反馈)、维修日志、生产频次,自动计算剩余寿命,并在寿命周期末期主动推送翻新或重制建议。某家电外壳厂通过该功能,将模具非计划报废率降低31%,模具平均服役周期延长1.8年。
三、市场现状:专用型塑料注塑成型 ERP正在加速分化
过去五年,注塑行业ERP市场呈现明显分野:一类是通用ERP厂商推出的“注塑插件包”,功能覆盖广但深度不足;另一类是深耕注塑场景的垂直型ERP,虽模块数量有限,但在模具管理、工艺参数联动、机台联网适配等环节具备不可替代性。据行业抽样调研,使用垂直型塑料注塑成型 ERP的企业,其模具利用率平均提升22%,计划达成率提高35%,而通用型系统用户中,仅不到三成实现模具状态实时可视。
这种分化背后,是注塑企业需求的成熟化:老板们不再满足于“能用”,而是追问“能不能精准控成本、能不能快速响应客户、能不能让老师傅的经验不随人走”。塑料注塑成型 ERP正从“信息化工具”转向“工艺决策伙伴”。
注塑企业ERP选型:警惕“功能幻觉”,聚焦工艺穿透力
很多厂商演示时能展示“模具维修看板”“注塑日报表”,但一旦深入问“维修工单如何触发备件采购?维修后是否自动更新模具寿命预测模型?”,答案往往模糊。选型时务必验证三点:
- 系统是否支持按模具编号自动关联历史所有维修记录、试模报告、尺寸检测数据;
- 生产报工是否强制绑定当前使用的模具、机台、工艺参数版本;
- 当某模具突然异常停机,系统能否自动暂停关联的所有工单,并推送替代方案(如启用备用模、调整排程)。
能答出这三点,才称得上具备塑料注塑成型 ERP的工艺穿透力。
四、未来趋势:塑料注塑成型 ERP将走向“工艺智能体”
下一代塑料注塑成型 ERP不会只是“记录者”,而会成为“协同者”与“预判者”。AI技术正悄然融入核心模块:
- 基于历史注塑参数与不良品图像,自动推荐新产品的初始调试窗口;
- 结合环境温湿度、原料批次含水率、模具温度曲线,动态修正冷却时间建议值;
- 当某模具连续三次出现飞边缺陷,系统自动比对维修记录与工艺参数,提示“可能导柱磨损,建议检测”。
这些能力不依赖昂贵硬件,而是建立在扎实的工艺数据积累与领域模型之上。塑料注塑成型 ERP的终局,不是取代人,而是放大人的专业判断力。
注塑车间ERP落地难:破解之道在于“小闭环、快验证”
与其追求“全厂上线”,不如先打造3个高价值小闭环:
- 模具维修闭环:从报修→派工→领料→完工→试模→验收,全程线上流转,维修数据自动更新模具档案;
- 首件确认闭环:报工时强制上传首件照片、尺寸报告、工艺参数截图,系统自动比对标准值并标记偏差;
- 原料批次闭环:干燥记录、混料配比、每模次用料克重,全部与工单绑定,支持质量异常时一键追溯。
每个闭环运行稳定后,再逐步扩展。某中型注塑厂用此策略,6个月内实现模具管理模块100%线上化,车间数据准确率从63%升至94%。
五、给注塑企业的三条务实建议
基于数百家注塑厂的实施观察,我们提炼出三条可立即执行的塑料注塑成型 ERP落地建议:
- 先理工艺,再上系统:组织工艺、生产、设备骨干,用1个月时间梳理出TOP10高频模具、TOP5典型工艺缺陷、TOP3数据断点,形成《注塑工艺数字化优先级清单》,让ERP供应商据此定制开发路径;
- 以模具为锚点,构建数据主干:所有数据采集(设备状态、维修记录、工艺参数、质检结果)必须围绕模具编号归集,确保“一模一档、一事一溯”,避免数据碎片化;
- 设置“工艺数据官”角色:指定懂注塑、懂数据、懂系统的复合人员,专职负责工艺参数维护、系统规则配置、异常数据纠偏,而非交由IT或行政人员兼职管理。
塑料注塑成型 ERP不是买来的软件,而是长出来的能力。它无法一键解决所有问题,但能让你的问题变得可测量、可分析、可改进。
六、总结:塑料注塑成型 ERP的价值不在“上线”,而在“用深”
回到最初的问题:塑料注塑成型 ERP,到底能不能穿透注塑车间的管理黑箱?答案是肯定的——但前提是,它必须扎根于注塑工艺本身,而非悬浮于管理报表之上。那些真正用好塑料注塑成型 ERP的注塑厂,共同特点是:不把系统当“记账工具”,而视作“工艺知识载体”;不追求功能全覆盖,而专注打通最关键的工艺断点;不依赖厂商包办,而坚持工艺人员主导数据治理。如果你正面临注塑BOM与工艺脱节、模具寿命难预判、车间数据靠补录等困扰,那么选择一款真正懂注塑的塑料注塑成型 ERP,并采用“小闭环、快验证”的落地策略,将是提升工艺稳定性与交付确定性的务实起点。注塑企业ERP选型,从来不是比谁的功能多,而是比谁更懂注塑的“火候”与“分寸”。