“一车PP料入库,生产了32个订单,出货后客户反馈某批次有黑点——你能在5分钟内锁定这批料用了哪桶色母、哪个供应商、哪台注塑机、哪个班次操作员、连同所有检验记录一起调出来吗?”
这是华东一家中型改性塑料企业的日常拷问。他们用着标榜“支持批次追溯”的ERP,但每次召回响应平均耗时17小时,质检部常要翻3套系统+2个Excel表才能拼凑出半条链路。类似困境在塑料行业极为普遍:塑料 ERP 批次追溯被写进合同条款、写进ISO审核清单、写进客户验厂报告,但真正跑通“原料→配方→混料→注塑→包装→发货→售后”的全链路正向/反向追溯的企业不足三成。塑料 ERP 批次追溯落地难,不是技术不行,而是多数系统把“批次号能录入”当成“追溯已实现”,忽略了塑料工艺特有的多级混合、动态配比、物理形态转换等硬约束。更严峻的是,当客户要求提供“该批次粒子的熔融指数原始检测数据+当日环境温湿度+螺杆清洁记录”时,传统ERP连数据源头都找不到。
于是老板们开始质疑:塑料 ERP 批次追溯到底是刚需还是负担?是应付审核的摆设,还是降本增效的抓手?今天我们就一层层剥开这个高频却高误判率的话题。
一、“塑料 ERP 批次追溯”到底在追什么?
很多人误以为批次追溯就是给每包粒子打个码、扫一下、查个去向。但在塑料行业,这远远不够。真正的塑料 ERP 批次追溯,本质是对“物质流+信息流+责任流”的三维锚定。它必须覆盖从原料入厂到终端交付的每一个物理变化节点,并确保每个节点的数据具备可验证性、不可篡改性和上下文关联性。
塑料原料批次追踪:不是扫码,而是“物性绑定”
塑料行业的特殊性在于:同一批次PP粉料,因混配色母比例不同、干燥温度波动、螺杆剪切强度差异,最终产出的粒子性能可能相差20%以上。因此,“批次”不能只对应采购单号或送货单号,而必须绑定到具体物理单元(如某桶色母的开封时间、某台干燥机的设定参数、某次混料的温控曲线)。这意味着塑料原料批次追踪需要ERP与现场设备(PLC、温控仪、称重模块)实时对接,而非仅靠人工录入。某苏州注塑厂曾尝试纯手工登记混料批次,结果发现30%的批次记录缺失关键温控参数,导致后续异常无法归因。
注塑企业追溯系统:必须穿透“工艺扰动”
注塑环节是批次断裂的高发区。同一模具、同一原料,在不同机台、不同班次、不同模具温度下,产品收缩率可能漂移0.05mm——这对汽车结构件已是致命偏差。因此,合格的注塑企业追溯系统不能只记录“用了A批次原料+B模具”,还必须绑定“该批次在#3机台第2班次运行时的模温曲线、保压时间、冷却水流量”。某东莞汽车配件厂上线带工艺参数采集的塑料 ERP 批次追溯模块后,将同类缺陷定位时间从48小时压缩至11分钟,返工成本下降37%。
塑料行业批次管理:合规只是起点,闭环才是目标
很多企业满足于通过IATF16949或UL认证的批次报表,但这只是“能查”,不是“会用”。真正的塑料行业批次管理应驱动闭环动作:当检测出某批次熔指超标,系统自动冻结同批次未出厂成品、暂停关联原料领用、推送整改任务至工艺组、同步更新客户交付计划。这种由追溯触发的主动干预,才是塑料 ERP 批次追溯的价值放大器。
二、为什么90%的塑料厂做不全追溯?
不是不想做,而是现有工具与业务现实存在三重断层。行业调研显示,超六成塑料企业仍在用离散式追溯:ERP管账务、MES管机台、QMS管检验、Excel管配方——数据孤岛让“批次”变成碎片化标签,而非贯通线索。
ERP批次追溯落地难:根源在“模型错配”
通用ERP的批次模型基于快消品逻辑设计:单品、固定BOM、线性流转。而塑料生产是“配方驱动+动态混配+多级分装”:一吨PC原料可按不同配比产出12种改性料,每种再分装为50kg/25kg/托盘三种规格,且各规格又可能流向不同客户。这种非标结构让标准ERP的BOM树形结构失效,导致批次在分装、复配、返工时频繁“失联”。某河北工程塑料厂曾为解决此问题,定制开发27个接口,年维护成本超18万元。
塑料原料批次追踪失效:卡在“人机协同盲区”
原料入库时,仓管员扫描托盘码即可;但混料时,工人需手动输入每种原料的批次号、重量、添加顺序——这极易出错或遗漏。更关键的是,干燥温度、停留时间等影响材料性能的关键参数,传统ERP根本无法采集。没有这些“工艺指纹”,仅靠批次号就像只有身份证号却不知血型、过敏史,无法支撑质量归因。
注塑企业追溯系统断点:停在“工序终点”
多数系统只做到“产品入库”,却未延伸至“包装赋码→物流装车→客户签收”。而塑料粒子交付常涉及分装、换包、拼柜等操作,一个原始批次可能被拆解到5个客户订单中。若追溯系统不支持“批次拆分映射关系”的动态维护,下游客户一旦投诉,企业只能靠人工翻单据倒查,平均耗时超9小时。
三、什么样的“塑料 ERP 批次追溯”才算真可用?
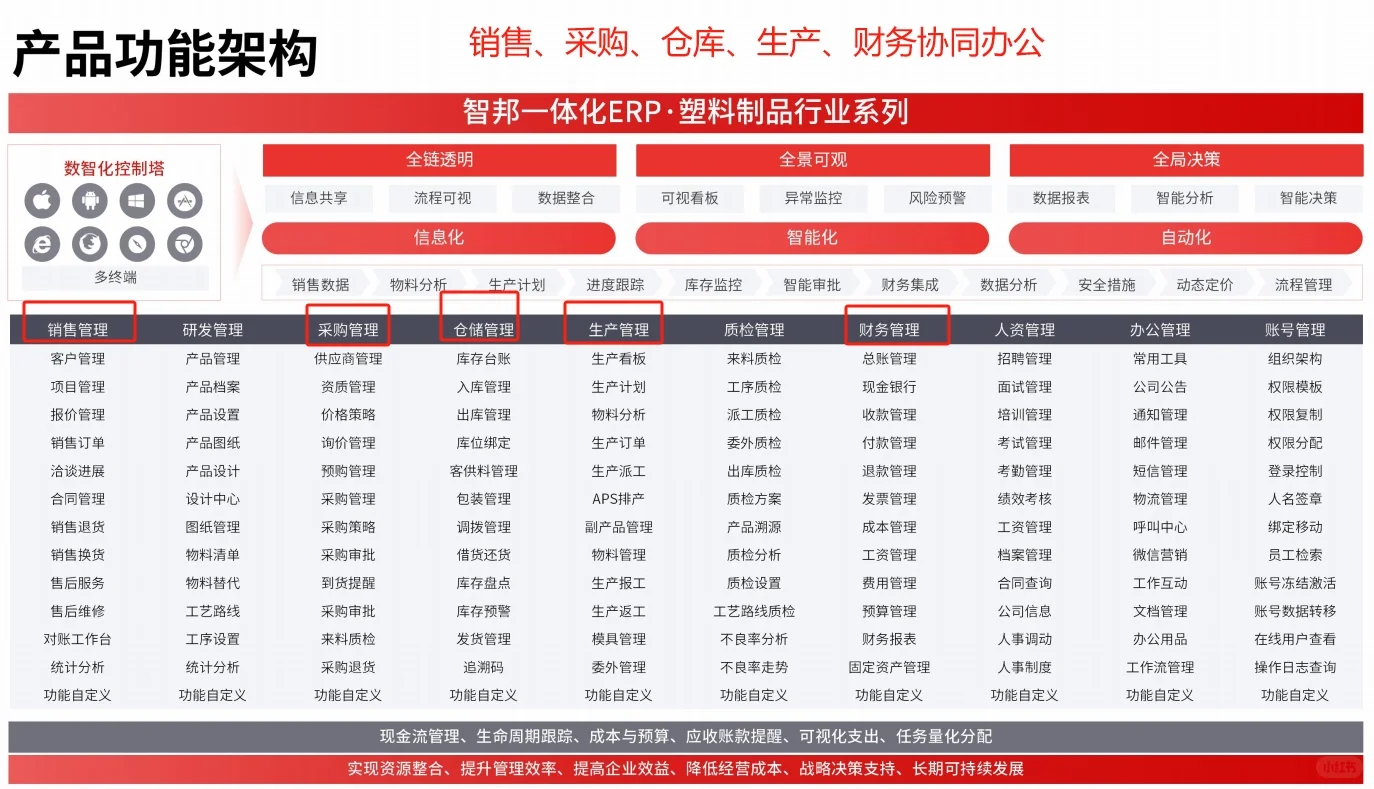
判断标准不是功能列表有多长,而是能否在真实产线环境下“零干预”完成三件事:自动捕获批次生成节点、自动关联工艺扰动因子、自动触发跨系统动作。这需要底层架构支持四大能力:
- 支持多维批次定义:可按原料批、混配料批、机台生产批、包装批、客户订单批独立建模并自由关联;
- 内置工艺参数采集引擎:兼容主流注塑机PLC协议,自动抓取温度、压力、周期等20+参数,绑定至对应批次;
- 动态BOM引擎:允许同一主料在不同工艺条件下生成不同子项,且子项可反向追溯至原料批次;
- 轻量级事件驱动架构:当检验判定不合格时,自动触发库存冻结、生产暂停、供应商预警等预设动作。
某浙江医用塑料企业上线具备上述能力的塑料 ERP 批次追溯方案后,实现了从原料入厂到灭菌包装的100%电子化追溯,审核准备时间从7天缩短至2小时,客户投诉处理时效提升5倍。
四、企业落地“塑料 ERP 批次追溯”的三条务实路径
不必追求一步到位,也不必推倒重来。根据企业当前数字化基础,可选择适配路径:
塑料行业批次管理升级:从“单点补缺”切入
若已有基础ERP,优先打通最痛的断点:比如在混料工位加装带RFID读写的智能称重终端,自动采集原料批次+重量+时间戳,同步写入ERP批次台账;或在注塑机联网改造中,将工艺参数采集作为必选项,而非可选附件。这类投入小、见效快的“单点补缺”,6个月内即可覆盖80%的质量归因场景。
注塑企业追溯系统选型:警惕“伪集成”陷阱
评估时重点验证三件事:是否支持现场人员用PDA扫描原料桶码后,自动带出该批次的全部历史检验数据?是否能在系统中直接调取该批次粒子在#5机台生产的完整工艺曲线图?当销售订单变更时,是否自动更新关联批次的发货计划并通知仓库?凡需人工二次录入、跨系统切换、截图拼接的,均属“伪集成”,后续必然成为追溯瓶颈。
塑料 ERP 批次追溯落地难:建立“追溯就绪度”评估机制
在项目启动前,用5个问题自测:
① 每种原料的最小管控单元是什么?(桶/袋/托盘/公斤)
② 混料环节是否记录每种原料的添加顺序和实际重量?
③ 注塑过程的关键工艺参数,是否有设备自动采集能力?
④ 包装环节是否对每个发货单元赋予唯一追溯码?
⑤ 当客户投诉时,能否在10分钟内输出包含原料、工艺、检验、物流的全要素报告?
若3项以上未达标,需先补齐基础数据采集能力,再上系统。
五、未来趋势:从“被动追溯”走向“主动防错”
下一代塑料 ERP 批次追溯将不再满足于“出了问题能查”,而是依托工艺知识库与实时数据流,提前预警风险。例如:当系统监测到某批次PC原料的干燥露点持续高于-30℃达15分钟,自动提示“水分超标风险上升”,建议调整干燥参数或优先使用其他批次;当某模具连续3模尺寸超差,系统自动比对历史同批次粒子的熔指数据,判断是否为原料波动所致。这种由追溯数据反哺工艺优化的能力,正在重塑塑料企业的质量管理模式。
说到底,塑料 ERP 批次追溯不是IT项目,而是质量管理的数字化延伸。它不解决“要不要做”的问题,只解决“怎么做才真正有用”。那些把追溯当合规成本的企业,永远困在救火模式;而把追溯当质量基础设施的企业,已在用数据构建自己的护城河。对于正面临客户严苛追溯要求的塑料制造者而言,现在不是犹豫要不要做塑料 ERP 批次追溯落地难的问题,而是如何让每一次扫码、每一次录入、每一次参数采集,都成为加固质量防线的真实力量。