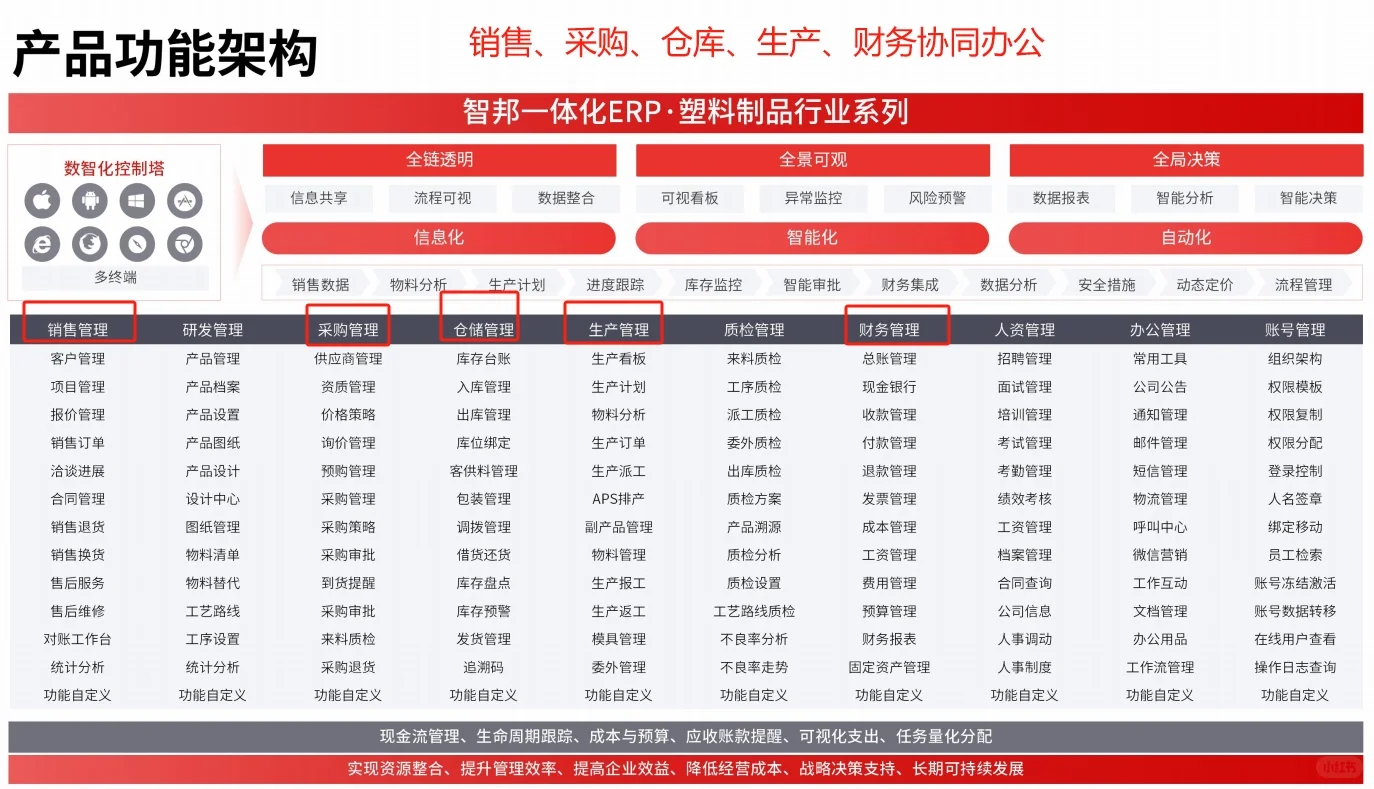
“刚接了个急单,明天要出货,现在排程表全乱了!”——这是某中型塑胶企业生产主管每周至少听到3次的口头禅。塑胶 ERP 生产排程,这几个字看似只是系统功能模块名称,实则牵动整个工厂的神经中枢。订单一变、模具一修、原料一缺、设备一停,塑胶 ERP 生产排程就立刻失准;更常见的是:MRP跑出来一堆计划,车间却说“根本没法按这个干”。企业做塑胶 ERP 生产排程时,普遍面临计划与执行脱节、模具状态不透明、插单响应慢、换模时间难预估等现实难题,而“塑胶企业排产难题”正是当前行业最集中的搜索痛点之一。
很多老板以为上了ERP,排程就自动变智能了;结果发现系统里点几下生成的甘特图,和车间白板上手写的排产表,差距比模具公差还大。不是系统不好,而是塑胶 ERP 生产排程,从来不只是“把订单排进日历”这么简单。
一、塑胶 ERP 生产排程,到底在排什么?
塑胶 ERP 生产排程不是排“时间”,而是排“约束链”
传统理解中,“排程=把任务塞进时间段”,但塑胶行业的生产逻辑远比这复杂。一个注塑件的交付,背后串起的是模具→原料→机台→工艺参数→质检标准→包装方式→仓储位置六重强耦合约束。任意一环缺失或偏差,都会导致整条排程链断裂。比如:某款汽车内饰件需使用专用热流道模具,该模具正在维修中;ERP若未实时同步模具维保状态,排程系统仍会将其纳入可用资源池,结果就是计划满负荷,现场却空转待料。
塑胶 ERP 生产排程真正的价值,在于将这些隐性约束显性化、结构化、动态化。它不仅要识别“哪台机台能做”,更要判断“哪台机台+哪个模具+哪种原料批次+哪组调机参数”才能稳定产出合格品。这种深度绑定业务规则的排程逻辑,无法靠通用排程引擎直接套用,必须扎根于塑胶行业知识沉淀。
为什么通用ERP在塑胶场景总“水土不服”?
多数通用ERP的排程模块,基于离散制造简化模型设计,假设工序线性、换模时间固定、模具状态恒定。但塑胶生产的真实世界是:
- 同一台注塑机,换不同模具的准备时间从15分钟到2.5小时不等;
- BOM存在多层嵌套(如“汽车门板总成→饰板组件→PP+Talc基材粒→色母A+色母B混合料”),原料替代关系动态变化;
- 工艺窗口窄——熔体温度±3℃、保压时间±0.8秒就可能引发尺寸超差,排程必须联动工艺卡控点;
- 模具寿命非线性衰减,第5000模与第15000模的成型稳定性差异显著,影响良率预测与批次分组。
这些特性决定了:没有行业化建模的塑胶 ERP 生产排程,本质仍是“纸上谈兵”。它能生成排程表,但难以生成可执行、可追溯、可纠偏的排程指令。
二、塑胶 ERP 生产排程失效的三大根源
数据断层:模具状态与机台负荷“两张皮”
90%以上的塑胶企业,模具维保记录仍靠纸质工单或Excel登记,ERP系统中模具状态长期停留在“启用/停用”两级静态标签。当排程引擎调用资源时,看到的是“模具A状态=启用”,却不知道它刚经历一次热处理修复,首模调试需额外预留2小时。这种数据断层直接导致排程结果虚高——系统显示产能充足,现场却因模具适配问题反复返工。解决“塑胶企业排产难题”,第一步必须打通模具生命周期数据流,让维修、试模、校验、封存等状态实时反写至塑胶 ERP 生产排程引擎。
规则黑箱:排程逻辑脱离实际工艺约束
很多企业上线塑胶 ERP 生产排程后,发现系统总优先安排“加工时间短”的订单,结果造成大批小批量订单挤占机台,反而延误了高毛利大客户订单。问题出在排程规则配置上:系统默认按“最短加工时间”排序,但塑胶行业真实优先级应是“模具共用性>交期紧迫度>订单金额>加工时长”。例如:同一模具可兼容3个客户零件,即使单件加工时间略长,也应集中排产以减少换模频次。塑胶 ERP 生产排程若缺乏可配置的行业规则库(支持模具共享组、色号相近合并、水口料回收批次约束等),再好的算法也是空中楼阁。
响应僵化:插单、改单、停机无法闭环反馈
塑胶订单变更频率远高于其他制造业——客户临时加量、工程变更ECN下发、原料批次不合格退换……这些动态事件若不能毫秒级触发排程重算与通知,就会形成“计划永远追不上变化”的恶性循环。典型现象是:车间发现原料异常,手动调整当日计划,但未同步至ERP,导致后续采购、委外、发货全部错位。塑胶 ERP 生产排程必须内置轻量级重排机制,支持按“局部重排”(仅影响关联工序)或“滚动重排”(未来72小时窗口)模式快速响应,而非每次都要全盘刷新——后者既耗时又易引发连锁紊乱。
三、真正有效的塑胶 ERP 生产排程,长什么样?
支持模具级资源建模的排程引擎
先进塑胶 ERP 生产排程系统,将模具作为独立资源实体管理,不仅记录基础信息(型号、吨位、穴数),更绑定其物理属性(适用机台范围、最小锁模力、推荐料温区间)与动态状态(当前所在机台、上次保养时间、剩余寿命预估)。排程时,系统自动过滤不匹配组合,并根据模具健康度动态调整产能系数。例如:某模具剩余寿命低于30%,系统自动降低其排程权重,优先分配给新模具,避免突发停机风险。
嵌入工艺知识图谱的智能排程规则
真正的塑胶 ERP 生产排程,内嵌行业工艺知识图谱。它能识别“同色系订单优先集中排产”“热敏感材料避开午间高温时段”“双色注塑必须连续占用同一台机器”等隐性规则,并转化为可配置的排程策略。某华东汽车配件厂引入此类系统后,换模次数下降37%,机台综合效率(OEE)提升11个百分点——因为系统不再孤立排单,而是以“模具-材料-工艺”三维匹配为前提进行资源调度。
面向车间执行的轻量化协同看板
塑胶 ERP 生产排程的价值终点不在服务器,而在机台旁的平板或扫码枪。有效系统提供三层协同视图:计划层(甘特图+模具负载热力图)、执行层(工单二维码+实时进度打卡+异常一键上报)、反馈层(换模实绩采集+首件检验结果自动回传)。当操作工扫码报工时,系统自动比对理论换模时长与实际耗时,持续优化排程参数。这种闭环机制,让塑胶 ERP 生产排程从“计划工具”进化为“改善抓手”。
四、塑胶企业落地塑胶 ERP 生产排程的务实路径
先跑通“模具-机台-订单”最小闭环
不必追求一步到位全模块上线。建议从模具台账数字化→机台状态扫码更新→关键订单排程试运行三步切入。用3个月时间验证:系统能否准确反映模具真实可用性?排程结果与车间实际执行偏差是否控制在15%以内?此阶段目标不是覆盖全部订单,而是建立可信的数据基线。某东莞中型塑胶厂采用此路径,首期仅接入20台主力机台与86套常用模具,3个月内排程准确率从41%提升至79%,为二期扩展奠定信任基础。
把工艺工程师请进系统配置现场
排程规则不是IT部门能独立定义的。必须由熟悉注塑工艺的工程师主导规则配置:哪些参数影响换模时长?哪些BOM替代关系需人工审核?哪些客户订单享有绝对优先权?让工艺经验沉淀为系统逻辑,而非堆砌在个人笔记本里。实践表明,工艺人员参与度高的项目,排程规则复用率提升2.3倍,后期运维成本降低60%以上。
设置“排程健康度”日常监测指标
告别只看“计划完成率”的粗放考核。建议监控三项核心指标:模具状态同步及时率(目标≥95%)、插单重排平均响应时长(目标≤8分钟)、排程与实际开工时间偏差率(目标≤12%)。这些指标直指塑胶 ERP 生产排程的运行质量,比单纯统计“系统上线天数”更有管理价值。当指标持续达标,排程才真正从IT系统转变为生产指挥中枢。
五、未来趋势:塑胶 ERP 生产排程正在走向“感知-决策-执行”一体化
随着IoT传感器在注塑机上的普及,新一代塑胶 ERP 生产排程正突破“计划驱动”范式,转向“数据驱动”。机台实时采集的螺杆转速、背压曲线、模温波动等数据,可反向修正排程中的工艺参数假设;AI模型基于历史换模数据预测下次准备时长,使排程更贴近真实;边缘计算节点在车间本地完成轻量重排,确保网络中断时生产不瘫痪。这不是技术炫技,而是让塑胶 ERP 生产排程真正具备“感知产线脉搏、预判瓶颈风险、自主动态调优”的能力。
回到最初的问题:为什么90%的注塑厂排产总在救火?答案很清晰——因为排程尚未真正扎根于塑胶生产的土壤。塑胶 ERP 生产排程不是ERP的一个功能按钮,而是连接管理逻辑与物理世界的精密接口。它需要行业认知的深度、数据治理的精度、以及持续迭代的耐心。选择系统时,少问“有没有排程模块”,多问“能不能管住我的模具、能不能读懂我的工艺、能不能跟上我的插单节奏”。唯有如此,塑胶 ERP 生产排程才能从成本中心,蜕变为交付竞争力的核心引擎。