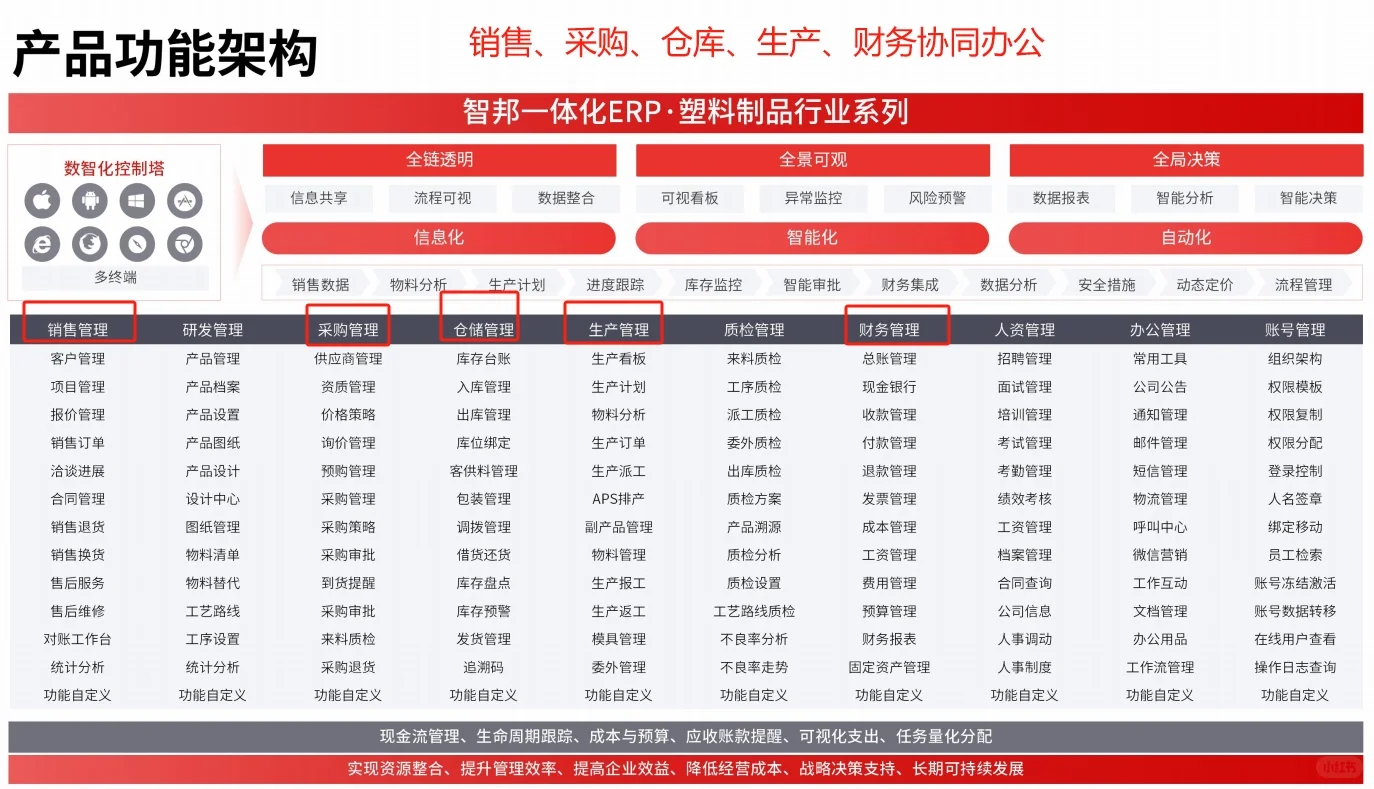
注塑 ERP 车间管理这几个字,最近在华南、长三角的注塑厂老板圈里刷屏了——展会现场咨询台前排长队,微信群里天天转发“XX注塑厂上线注塑 ERP 车间管理后良率提升8%”的案例截图,销售话术也越说越具体:
- “支持机台扫码报工,5秒完成一模记录”
- “自动抓取注塑机温度/压力/周期时间,异常实时弹窗”
- “BOM+工艺路线+模具寿命联动,换模提醒自动推送”
听起来就像注塑车间数字化的“标准答案”。很多老板当场拍板:“这不就解决我们最头疼的问题了吗?——老师傅凭经验调机、换模靠喊、不良品追不到哪台机哪一模、每天下班前还在手写报工单!”
“有了注塑 ERP 车间管理,产线数据自己跑,不用人盯、不用人催、不用人补。”
“再也不用靠Excel拼接设备数据、靠电话问进度、靠翻台账查模具保养记录了!”
但真到上线第三个月复盘时,不少企业发现:
- 有的工厂实现了92%的机台数据自动采集,换模超时自动预警,OEE分析颗粒度精确到班次+机台+模具;
- 有的工厂ERP里的“车间管理模块”常年停留在“计划下达”和“完工入库”,实际生产仍靠白板+微信群+纸质单据流转。
所以今天这篇文章,我们就掰扯清楚这个关键问题:注塑 ERP 车间管理会不会让生产失控? 以及,注塑企业到底需要怎样的车间执行系统?
一、为什么注塑企业特别需要注塑 ERP 车间管理?
注塑行业的生产特性,天然决定了它对车间管理系统的敏感度远高于其他离散制造领域。不是所有ERP都能管好注塑车间,因为注塑的“不可见损耗”太多——熔胶温度偏差2℃,可能造成整批缩水;顶针复位慢0.3秒,就会导致粘模停机;模具保养超期一次,下次开模就可能拉伤。这些细节,传统ERP的通用车间模块根本无法承接。
注塑 ERP 车间管理火起来,本质是企业对“过程失控”的集体焦虑被点燃了。行业数据显示,中小型注塑厂平均OEE(设备综合效率)普遍在55%-68%,其中近40%的损失来自换模等待、参数调试、异常停机等“车间执行断层”。而这些断层,恰恰是注塑 ERP 车间管理要填补的核心地带。
举个典型场景:
- 订单插单紧急,计划员在ERP里调整排程,但车间不知道哪台机该优先做——因为没有实时机台状态;
- 同一套模具在A机打合格,在B机打批量飞边——因为两台机的保压曲线未同步校准,而系统没记录历史工艺参数;
- 客户投诉某批次尺寸偏大,追溯发现是上周三夜班更换了冷却水阀,但维修记录没关联到当班生产批次——因为注塑 ERP 车间管理没打通设备维保与生产批次。
一句话,注塑 ERP 车间管理解决的不是“能不能录数据”,而是“数据能不能驱动现场动作”。它必须扎根于注塑工艺逻辑,而非通用制造流程。
注塑车间管理系统必须穿透“机台-模具-工艺”三层关系
真正有效的注塑 ERP 车间管理,不是把ERP的工单模块换个皮肤,而是构建一套能映射注塑生产真实物理关系的数据骨架。核心在于三个强绑定:
- 机台与模具的动态绑定:同一台注塑机可切换多套模具,系统需自动识别当前装模ID,并加载对应模具寿命、保养周期、推荐工艺参数;
- 模具与工艺的版本绑定:同一模具在不同材料、不同产品上需启用不同工艺卡,系统必须支持工艺路线按模具+材料组合自动匹配;
- 工艺参数与质量结果的闭环绑定:每模的实测温度/压力/周期时间,必须能关联到当模产出的首件检验结果和巡检数据,形成工艺稳定性分析基础。
脱离这三层关系谈注塑 ERP 车间管理,就像给赛车装自行车导航——方向没错,但根本跑不起来。
注塑ERP落地难,往往卡在“数据源头失真”
很多注塑企业抱怨“上了注塑 ERP 车间管理也没用”,深层原因不是系统不行,而是数据源头长期失真。注塑机联网率不足30%、老师傅拒用PDA报工、模具管理员手写保养台账……这些现实,让再好的注塑 ERP 车间管理也成了“无米之炊”。行业调研显示,约67%的注塑企业ERP车间模块闲置,主因是基础数据采集未标准化。真正的注塑 ERP 车间管理,必须包含轻量级数据采集入口——支持PLC对接、扫码枪快速报工、语音录入异常代码,降低一线操作门槛,才能让数据活起来。
二、注塑 ERP 车间管理 ≠ 注塑MES,但必须能与MES协同
这是最容易混淆的认知误区。注塑 ERP 车间管理是ERP系统中面向注塑工艺优化的垂直能力延伸,而MES是独立的制造执行系统。两者定位不同,能力侧重不同,但在注塑场景下,必须形成“ERP管计划与资源、注塑 ERP 车间管理管执行与反馈、MES管设备与控制”的三层协同结构。
ERP解决的是“做什么、用什么做、何时做”,注塑 ERP 车间管理解决的是“正在怎么做、做得怎么样、哪里卡住了”,MES解决的是“设备怎么运行、参数怎么下发、信号怎么采集”。三者脱节,就会出现计划很美、执行很乱、数据很假的局面。
例如:
- ERP计划排到某台机,但MES发现该机正在维修——注塑 ERP 车间管理需自动触发计划重排建议;
- MES采集到某模周期超差15%,注塑 ERP 车间管理应立即锁定该模具近期所有生产批次,推送质量追溯任务;
- 车间报工数据进入注塑 ERP 车间管理,同步生成工时成本与模具损耗,反向优化ERP中的BOM工时定额和模具摊销规则。
因此,选择注塑 ERP 车间管理,不能只看单点功能,更要验证其与主流注塑机品牌(如海天、震雄、伊之密)、常用MES平台(如自主开发或通用型MES)的数据接口协议是否开放、字段映射是否清晰、异常中断恢复机制是否可靠。
注塑企业MES集成是注塑 ERP 车间管理的价值放大器
单独部署注塑 ERP 车间管理,能解决80%的管理流问题;但叠加MES集成后,可释放剩余20%的设备层价值。比如:MES实时采集螺杆转速波动曲线,注塑 ERP 车间管理据此判断该模是否存在塑化不均风险,提前拦截潜在不良;MES记录液压油温变化趋势,注塑 ERP 车间管理结合模具寿命模型,动态调整保养提醒阈值。这种跨层协同,正是注塑ERP落地难的关键突破点。
注塑生产实时监控依赖“低侵入式”数据采集方案
注塑车间环境复杂,老旧设备多、网络条件差、操作工年龄偏大,强行要求全设备加装IoT网关,失败率极高。成熟的注塑 ERP 车间管理,应提供分级采集策略:对新购注塑机,直接对接OPC UA协议;对5年以上老机,采用红外扫码+按键触发方式采集模次;对无法联网的辅助设备(如干燥机、冻水机),通过定时拍照上传仪表读数。这种“能连尽连、不能连则简”的务实路径,才是注塑ERP落地难的破局关键。
三、注塑ERP车间管理的四大刚性能力清单
别被花哨的功能列表迷惑。注塑企业选型时,只需聚焦四个不可妥协的能力,就能筛掉80%的伪解决方案:
- 模具全生命周期追踪:从入库、试模、量产、维修到报废,每个节点自动记录操作人、时间、关联工单、检测报告;
- 工艺参数版本化管理:支持按模具+材料+产品组合创建工艺卡,每次调机修改留痕,支持一键回滚至历史稳定版本;
- 换模SMED过程引导:系统自动拆解换模步骤(拆模→清洁→装模→调机→首件→确认),计时并对比标准耗时,超时自动提醒班组长;
- 异常代码快速归因:预置注塑常见异常代码库(如“缺料”“银纹”“飞边”“短射”),报工时勾选即关联模具、机台、工艺参数快照,生成根因分析报表。
这四项能力,直指注塑车间最痛的神经——模具管不住、工艺稳不住、换模拖不住、异常查不住。任何宣称“全能”的注塑 ERP 车间管理,若在这四点上含糊其辞,务必谨慎。
注塑企业如何选对车间执行系统?关键看“工艺适配度”
ERP厂商常强调“模块化”“可配置”,但注塑工艺的特殊性决定了:配置自由度≠适用度。比如,通用ERP的工序流转设计默认按“车铣磨”线性推进,而注塑存在“合模→注射→保压→冷却→开模→顶出”循环嵌套逻辑,若系统底层不原生支持循环工序建模,后期所有工艺路线都得靠变通实现,埋下数据失真隐患。选型时务必验证:系统是否内置注塑专用工序模板?是否支持多腔模同步报工?是否允许同一工单下不同腔体设置差异参数?这些细节,才是注塑ERP落地难的隐形门槛。
四、注塑ERP车间管理的务实落地三步法
与其追求“全面上线”,不如先打透一个价值闭环。我们建议注塑企业按以下节奏推进:
- 第一步:以“模具寿命预警”为切入点,打通ERP-BOM-车间报工-模具台账四点数据,实现模具超期使用自动拦截,3周内见效;
- 第二步:扩展至“换模过程管控”,将SMED步骤固化进系统,收集各环节耗时数据,2个月内输出换模优化报告;
- 第三步:接入关键注塑机数据,构建“工艺参数-质量结果”关联分析模型,支撑工艺工程师持续调优。
这个路径不追求大而全,但确保每一步都产生可衡量的管理收益。某东莞汽车配件厂按此路径实施,6个月内换模平均耗时下降31%,模具非计划停机减少42%,验证了注塑 ERP 车间管理的价值落地逻辑。
注塑车间管理系统必须支持“渐进式部署”
一次性替换全部作业习惯,注定失败。成熟方案应支持“灰度上线”:先在1条产线试点,保留原有纸质表单作为备份;系统仅强制要求扫码报工、换模登记、异常上报三个动作;其余流程(如领料、检验)仍走旧流程,但数据自动同步至新系统。用3个月建立信任,再逐步扩大范围。这种“小步快跑”的策略,显著降低注塑ERP落地难的心理阻力。
五、总结:注塑 ERP 车间管理不是万能钥匙,而是精准手术刀
注塑 ERP 车间管理的价值,从来不在功能多寡,而在能否切中注塑工艺的“毛细血管级”管理需求。它不能替代老师傅的经验,但能让经验沉淀为可复用的数字资产;它不能消除设备故障,但能让故障响应从“事后救火”变为“事前预判”。真正有效的注塑 ERP 车间管理,一定是生长于注塑土壤、服务于注塑工人、进化于注塑现场的系统。对于正面临注塑ERP落地难的企业,与其追逐“大而全”的幻觉,不如聚焦“模具、工艺、换模、异常”四大刚性场景,用注塑 ERP 车间管理这把精准手术刀,一刀一刀切掉生产浪费。毕竟,注塑车间的竞争力,永远藏在每一模的毫秒之间、每一度的温度之中、每一次换模的细节之上。