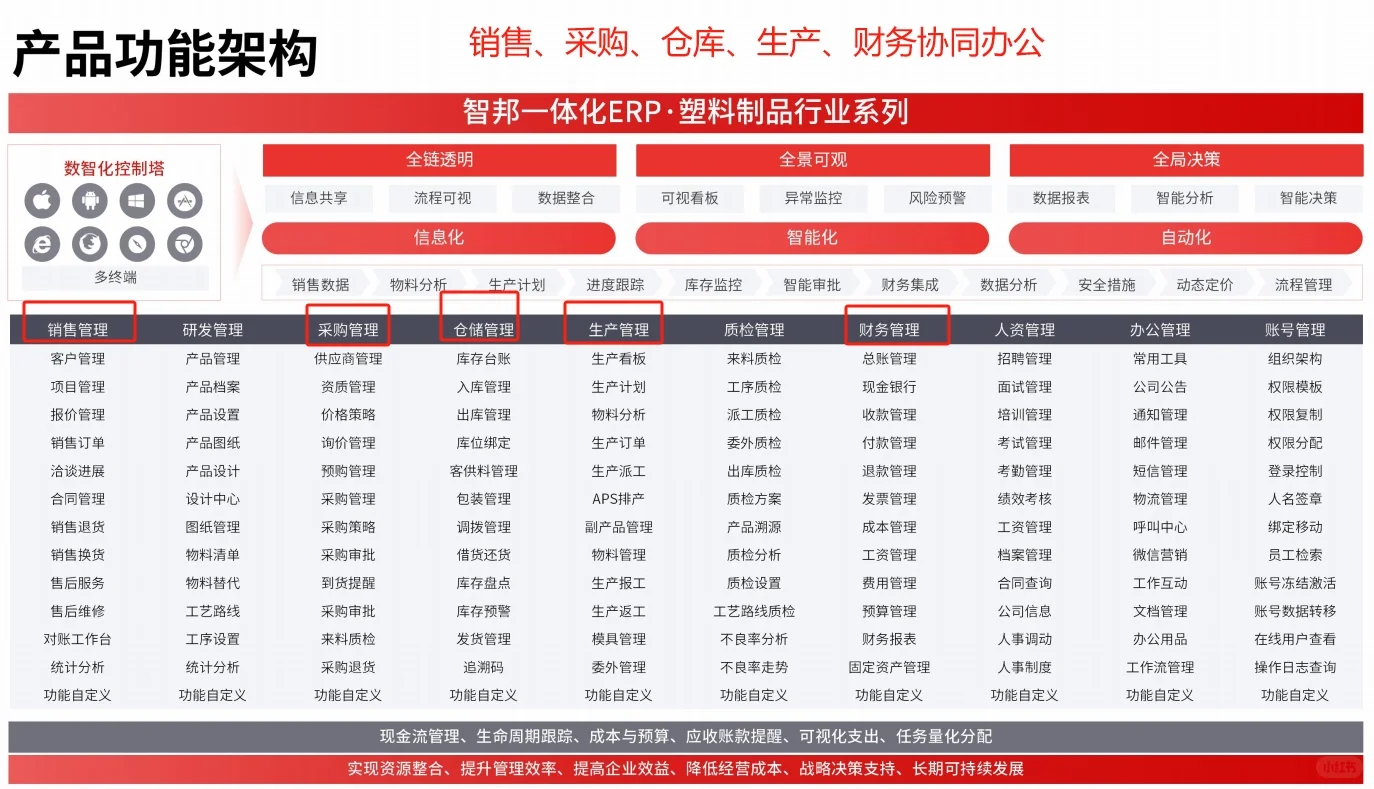
“接单快、交货慢”——这是80%以上中小型塑胶企业的共同叹息。客户上午下单,销售拍胸脯说“3天交样”,结果车间反馈:“模具在修、原料没到、A机台排满、B机台空转……排程表改了5版,还是对不上。”塑胶 ERP 生产排程,这个本该成为生产指挥中枢的模块,却常常沦为Excel表格的电子化翻版,甚至比手工排更滞后、更难协同。塑胶行业ERP排产系统用起来为什么这么难?为什么同样一套系统,隔壁厂能准时交付95%,而你厂插单一来就全线乱套?为什么模具换型时间总被低估、注塑周期波动总被忽略、齐套检查总在开模前最后一刻才暴露?今天这篇文章,我们就从一线车间的真实断点出发,把塑胶 ERP 生产排程这件事,掰开、揉碎、讲透。
一、塑胶生产不是“标准制造”,排程失效的根源在业务特殊性
塑胶行业ERP排产系统为何频频失灵?
很多企业上线ERP后发现:财务模块跑得稳、采购模块录得顺、库存模块看得清,唯独生产排程模块成了“摆设”。根本原因在于——传统通用ERP的排程引擎,是为离散装配或流程化工厂设计的,而塑胶(尤其是注塑、吹塑、吸塑类)生产具有鲜明的工艺刚性与资源耦合特征。它不是“组装零件”,而是“模具+材料+机台+工艺参数”的强绑定过程。一个典型注塑订单,需同时满足:指定模具(不可替代)、匹配吨位机台(300T机不能干500T活)、限定干燥/烘料时长、依赖特定色母配比、受环境温湿度影响明显。这些约束条件,在通用排程算法里要么被简化,要么被忽略,导致系统生成的计划看似合理,实则无法执行。
三大典型断点:模具、机台、物料齐套
我们梳理出塑胶企业排程落地最常卡住的三个关键断点:
- 模具管理脱节:模具寿命、维修状态、存放位置未实时同步至排程系统,导致“计划排了A模具,现场却在修B模具”;
- 机台负荷失真:未区分机台实际可用率(如老旧设备故障频发、新机台调试期产能打折),按理论工时排产,实际日产出打七折;
- 齐套检查滞后:BOM中辅料(脱模剂、色母、嵌件)未纳入MRP运算,或采购周期未动态更新,计划下达时原料齐套率仅60%,开模前2小时才发现缺料。
这些问题不是系统功能缺失,而是塑胶 ERP 生产排程缺乏对行业工艺链的深度建模。没有把“模具是资产、机台是瓶颈、齐套是前提”这三根线拧进排程逻辑里,再漂亮的甘特图也只是空中楼阁。
二、塑胶 ERP 生产排程不是“自动算时间”,而是“重构决策流”
注塑ERP排程方案必须支持动态优先级重算
塑胶订单最大的特点是“小批量、多批次、插单急”。客户临时加单、样品返工、外贸订单提前出货,几乎每天都在发生。如果排程系统仍沿用“先到先服务”或固定优先级规则,必然导致高价值订单被低毛利订单挤压。真正有效的塑胶 ERP 生产排程,必须支持基于业务规则的动态重排:例如,当插入一张加急订单时,系统能自动识别其模具是否闲置、对应机台当前负荷、主料库存是否充足,并在3分钟内输出新版排程——不是简单挪动时间块,而是重新评估资源冲突、计算换模成本、权衡延期罚款与插单收益。这种能力,依赖的是预置的行业规则库(如“同一模具连续生产3批后强制保养”“色母切换需预留45分钟清洗时间”),而非通用算法。
塑胶厂生产计划软件必须打通模具全生命周期
模具是塑胶生产的“心脏”,但多数ERP将其当作普通固定资产管理,只记录采购成本与折旧。而实际生产中,模具的状态直接决定排程可行性。一套成熟的塑胶 ERP 生产排程,需将模具档案与生产计划深度耦合:模具维修申请触发自动锁定排程位、模具试模报告关联首件检验数据、模具寿命预警联动备模启动机制。某华南注塑厂接入具备模具状态感知能力的塑胶 ERP 生产排程后,模具异常导致的计划变更率下降42%,平均换模时间缩短18%。这说明,塑胶 ERP 生产排程的价值,不在“排得快”,而在“排得准”——准的前提,是把模具从“静态资产”变成“动态生产要素”。
三、市场现状:不是“有没有系统”,而是“能不能闭环”
塑胶企业排产落地难,本质是数据断点太多
调研显示,超65%的塑胶企业ERP排程模块启用率不足40%,核心障碍并非软件价格,而是数据流断裂:销售订单未带工艺路线、仓库入库未扫码确认、机台开机未登记、模具维修无电子工单……当排程引擎的输入数据70%靠人工补录,输出结果自然失去可信度。塑胶 ERP 生产排程要真正闭环,必须向下穿透到设备层(如对接注塑机IoT采集运行状态)、向右贯通到质量层(首件判定结果影响后续排产)、向上联动到销售层(客户交付承诺倒逼计划刚性)。这不是单模块升级,而是以塑胶 ERP 生产排程为枢纽,推动跨部门协作习惯的重塑。
注塑ERP排程方案选型,警惕“演示很美、上线很累”陷阱
市面上不少宣称“专为注塑设计”的ERP,在演示环节能流畅展示多模具并行排产、自动计算水口料回收率、智能推荐色母配比。但一到实施阶段,就暴露本质问题:所有智能规则都需客户自行配置,而企业既无懂工艺的IT人员,也无熟悉ERP逻辑的生管专员。结果就是——花半年时间配置,最终只启用了基础工单功能。因此,评估塑胶 ERP 生产排程时,关键看三点:是否预置不少于20条塑胶行业典型工艺规则?是否提供模具/机台/物料三维度的可视化负荷热力图?是否支持移动端快速报工与异常提报?这些不是锦上添花的功能,而是塑胶企业排产落地难的破局支点。
四、趋势判断:从“计划驱动”走向“响应式排程”
塑胶行业ERP排产系统正从静态排程迈向实时响应
新一代塑胶 ERP 生产排程不再追求“一次性排出完美计划”,而是构建“滚动预测+实时校准”的响应机制。例如:系统每日凌晨基于最新库存、在途物料、模具状态生成72小时滚动计划;车间班组长通过平板查看当日机台负荷,发现某台设备突发故障,一键上报后,系统30秒内推送调整建议(如将原定该机台的3个订单,自动分派至同规格空闲机台,并同步更新模具调拨指令与物料领用单)。这种能力,依赖边缘计算+轻量AI算法,而非云端大模型。它不替代人做决策,而是把生管人员从“救火队员”变成“规则设定者”和“异常裁判员”。
未来三年,塑胶ERP排程将深度融入供应链协同网络
单一工厂内部排程已接近优化极限。下一步突破点在于纵向拉通:上游原料供应商共享库存与产能数据,下游组装厂同步交付需求波动,使塑胶厂能提前预判“下月ABS料可能缺货”,主动调整排程节奏;横向协同:与模具厂共享模具维修进度,与物流商同步运输时效,让“模具回厂时间”成为排程变量之一。这种协同不是理想化概念,已有长三角塑胶集群试点“区域模具共享池+联合排程平台”,使集群内企业平均订单交付周期缩短22%。塑胶 ERP 生产排程的价值边界,正在从“工厂围墙内”扩展到“产业协作链上”。
五、落地建议:三步走,让塑胶 ERP 生产排程真正跑起来
塑胶厂生产计划软件上线前,必须完成这三项基础校准
别急着导入历史订单练手,先做三件事:
- 校准模具主数据:清理所有模具编码,补充当前状态(在用/维修/封存)、最近维修日期、标准换模时间、适配机台范围;
- 定义机台真实产能:按设备型号、投产年限、维保记录,分档设定理论工时利用率(如:2020年前设备按65%计,2022年后新机按90%计);
- 固化齐套检查清单:明确每类产品BOM中必须纳入MRP运算的关键辅料项(如脱模剂品牌、色母批次号),并设置采购前置期最小值。
这三项工作耗时约2周,但能避免80%的初期排程偏差。没有干净的数据底座,再先进的塑胶 ERP 生产排程也是沙上筑塔。
注塑ERP排程方案上线首月,聚焦“一个班次、一台机、一种产品”闭环验证
不要一上来就全厂铺开。选择一条成熟产线、一名资深调机师傅、一款稳定量产的产品,用系统排产→下发工单→机台扫码开工→报工→质检→入库全流程跑通。重点验证:系统排程时间与实际开机时间误差是否≤15分钟?换模提醒是否提前30分钟弹窗?缺料预警是否早于投料前2小时触发?只有单点跑通,才能积累信心、暴露真问题、迭代规则。某温州塑胶企业采用此法,首月即发现“系统未计入冬季烘料延长时间”,及时修正后,整体排程准确率从58%跃升至89%。
塑胶企业排产落地难,关键在建立“排程-执行-反馈”日清机制
每周一晨会,生管、车间主任、模具主管三方共同复盘上周排程达成率TOP3与BOTTOM3订单,不归咎于人,只追问三个问题:是模具状态未更新?是机台故障未及时报?是辅料采购信息未同步? 将根因固化为系统规则(如:模具维修工单未关闭,对应排程位自动灰显)。坚持3个月,数据录入及时率通常提升至95%以上。塑胶 ERP 生产排程不是买来的工具,而是企业沉淀下来的排产纪律。
回到最初的问题:塑胶 ERP 生产排程会不会让订单交付总延迟?答案很清晰——它本身不会,但若脱离塑胶工艺实质、忽视数据源头治理、缺乏持续规则迭代,它就会成为掩盖问题的“精致幻觉”。真正有效的塑胶 ERP 生产排程,不是取代人的经验,而是把老师傅脑中的“换模诀窍”“材料手感”“机台脾气”,翻译成系统可执行、可追溯、可优化的数字规则。当模具状态实时可视、机台负荷精准可测、物料齐套提前可判,塑胶企业才能从“被动救火”转向“主动预控”。对于正面临交付压力的管理者,与其纠结“要不要上塑胶 ERP 生产排程”,不如先问一句:我们的模具、机台、物料数据,准备好接受一次真实排程的检验了吗?