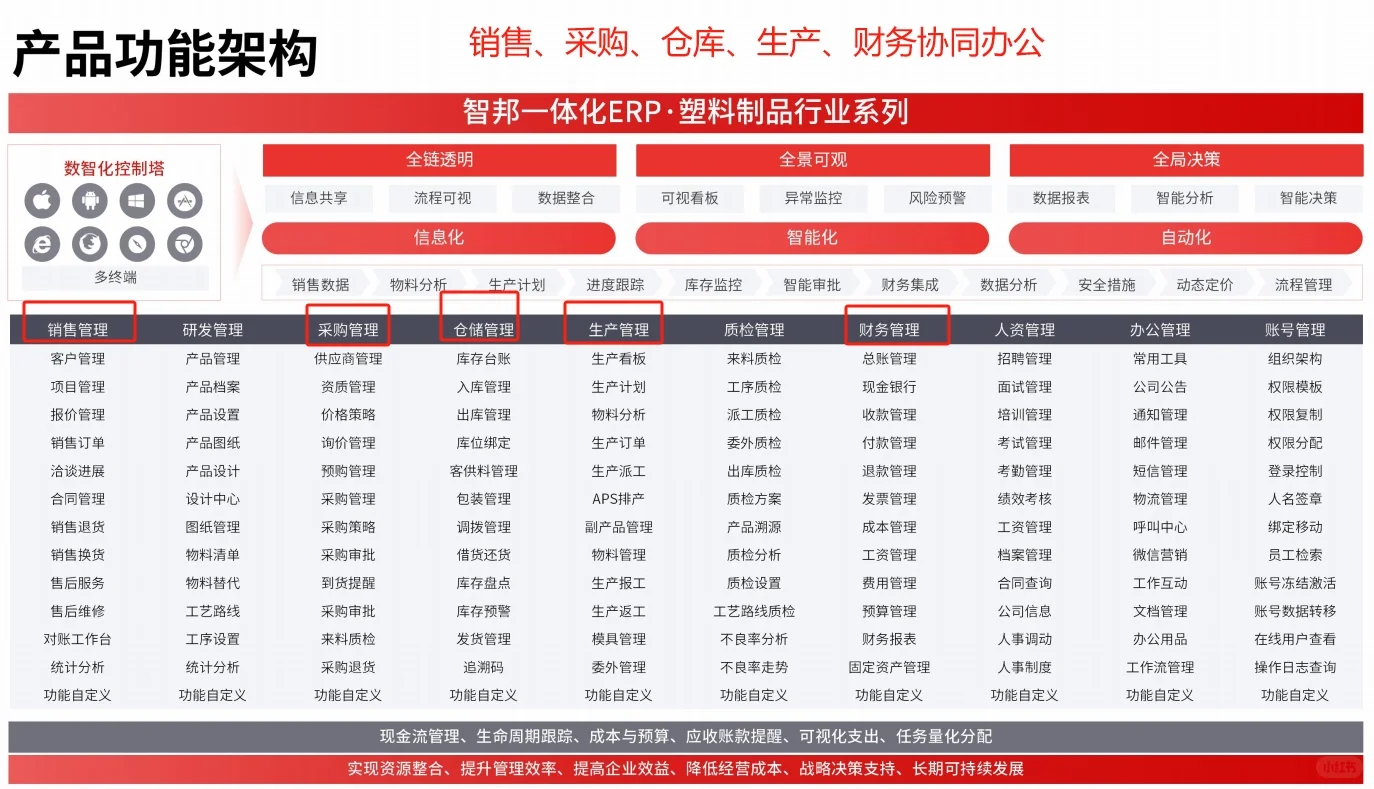
“我们上了ERP三年,仓库还在用Excel做领料单,车间报工靠纸质单子手写,采购跟单靠微信截图——系统里查不到真实物料消耗,财务成本算出来自己都不信。”一位华东地区中型塑料制品厂的生产总监在交流会上坦言。这话不是个例,而是当前**塑料 ERP 物料管理**落地难的真实缩影。据行业调研,超76%的塑料制造企业在上线ERP后,**塑料 ERP 物料管理**模块仍处于“半启用”状态:基础资料能录,但BOM版本管不住、替代料策略跑不通、批次追溯形同虚设、呆滞料分析失真。更典型的是——系统里显示某色母粒库存500kg,实际仓管员反馈“早被上个月订单领完了,系统没扣减”。这种“账实不符”,本质不是操作问题,而是**塑料 ERP 物料管理**底层逻辑与塑料行业特性严重错配所致。今天我们就从一线产线出发,拆解这套被低估却至关重要的系统能力。
一、塑料 ERP 物料管理:不是通用模块,而是行业专属引擎
很多人误以为ERP物料模块是“标准件”,填完编码、规格、单位就能用。但在塑料领域,**塑料 ERP 物料管理**必须承载远超普通制造业的复杂性。注塑、吹塑、吸塑等工艺对物料的物理属性、批次稳定性、替代弹性、工艺适配性要求极高,一个微小的参数偏差(如熔指MI值±0.5、色差ΔE>1.2),就可能导致整批产品报废。而传统ERP的物料主数据结构,往往只支持静态字段(名称、规格、单位),无法结构化表达“熔融指数区间”“热稳定性等级”“食品级认证有效期”等关键工艺属性。结果就是:采购按“PP-T30”下单,仓库按同一编码收货,但不同批次的T30色母熔指差异达2.8,导致注塑时流纹频发——系统里查不到这个差异,因为根本没录入。
塑料行业ERP选型:避开“套模板”的陷阱
市面上多数ERP厂商提供的仍是泛制造业模板,其物料分类体系默认按机械件、电子元器件设计,缺乏对塑料原料(PP/ABS/PC/PETG)、改性料(阻燃/增强/耐候)、色母(通用/专用/进口)、助剂(抗氧剂/润滑剂/脱模剂)的精细化分层。真正适配的**塑料 ERP 物料管理**系统,需内置行业物料特征库:支持按树脂基材、添加剂类型、认证标准(FDA/ROHS/UL)、加工方式(注塑/挤出/吹塑)多维打标;允许为同一物料设置多个“工艺参数快照”,并关联到对应BOM版本。某华南汽车配件厂切换系统后,将色母物料属性从5个字段扩展至17个工艺参数字段,BOM替代成功率从42%提升至89%。
二、塑料 ERP 物料管理的核心痛点:BOM、批次、替代三座大山
塑料企业的物料协同失效,集中爆发在三个刚性环节:BOM结构失真、批次管控断链、替代策略失效。这并非系统功能缺失,而是**塑料 ERP 物料管理**未针对行业特殊性做深度适配的结果。
注塑企业物料管控难:BOM版本与工艺变更不同步
塑料BOM天然具有“动态嵌套”特性:一个汽车保险杠,可能包含本体(PP+TD20)、卡扣(PA66+GF30)、装饰条(ASA+UV稳定剂)三种基材,每种又对应不同供应商、不同批次的改性配方。而传统ERP的BOM仅支持单层展开,无法表达“同一零件因客户要求切换不同供应商色母时,需同步更新热变形温度与注塑温度窗口”。结果就是工程变更ECN发出后,车间仍沿用旧BOM生产,直到首检不合格才发现。真正有效的**塑料 ERP 物料管理**,需支持“BOM快照+工艺约束矩阵”双轨管理:每个BOM版本绑定对应的注塑工艺卡(含模具温度、保压时间、冷却速率),且ECN触发时自动校验下游工序兼容性。
塑料BOM管理痛点:替代料不是“能用就行”,而是“工艺适配”
塑料企业常面临紧急替代:A供应商色母断货,临时启用B供应商同型号产品。但系统若仅做“编码替换”,不校验熔指差值、热稳定性曲线、与基材相容性参数,极易引发批量不良。**塑料 ERP 物料管理**必须内置替代规则引擎:支持设定“熔指容忍区间(±0.3)”“热变形温度偏差≤5℃”“相容性等级≥B级”等硬约束,替代申请提交后自动比对,越界则拦截并推送风险提示。某浙江家电外壳厂应用该机制后,替代料试模一次通过率从57%升至91%。
三、塑料 ERP 物料管理的数据根基:主数据不是录入,而是治理
所有物料协同问题,最终都归结于主数据质量。但塑料行业的主数据治理,绝非简单清洗编码或合并重复项。**塑料 ERP 物料管理**的主数据,本质是工艺知识的数字化沉淀。
ERP物料主数据混乱:从源头切断“一物多码”
塑料企业常见“一物多码”:同一款ABS原料,采购用“ABS-001”,技术部用“ABS-GF20-230”,仓库用“黑料-A230”。根源在于缺乏统一的主数据治理委员会和准入规则。有效的**塑料 ERP 物料管理**需强制执行“三码合一”原则:所有新物料申请必须关联《塑料物料命名规范》(含基材+改性类型+关键参数+认证代码),系统自动校验命名合规性并生成唯一主数据ID。同时支持“一物多源”管理:同一主数据下可挂接不同供应商的批次参数档案,避免为每个供应商单独建码。
四、塑料 ERP 物料管理的进阶能力:从账务准确到工艺闭环
当基础数据与BOM协同理顺后,**塑料 ERP 物料管理**的价值才真正释放——它不再只是记录“用了多少”,而是驱动“怎么用得更好”。
塑料行业ERP选型:看是否支持工艺导向的物料消耗分析
传统ERP的成本分析聚焦在“材料费占比”,但塑料企业更需知道:“某款PP料在120℃模温下,每公斤制品的实际损耗率是3.2%,而标准值应为2.5%”。这要求**塑料 ERP 物料管理**打通MES实时采集的工艺参数(模温、射胶量、保压时间),反向关联到BOM理论用量,生成“工艺-物料”消耗偏差热力图。某东莞玩具厂据此发现某模具在低温段运行时色母分散不良,针对性优化温控后,色母单耗下降11.3%。
五、塑料 ERP 物料管理落地三步法:务实不冒进
避免“一步到位”陷阱,从最痛处切入,让业务部门快速感知价值:
- 第一步:先固化“不可替代”的物料主数据规则——以色母、改性料为试点,强制执行命名规范、参数必填项、供应商资质有效期校验,3个月内将主数据准确率提升至95%以上;
- 第二步:跑通“最小闭环”的BOM替代流程——选择1条主力产线,实现“替代申请→工艺参数比对→试模结果反馈→BOM版本更新”全流程线上化,验证替代成功率与成本节约效果;
- 第三步:构建“工艺-物料”联动分析看板——对接注塑机物联网数据,按班次/模具/原料维度,输出“实际损耗vs理论用量”对比报表,驱动工艺工程师主动优化参数。
记住:**塑料 ERP 物料管理**不是IT项目,而是工艺知识资产化的过程。它的终极目标,是让每一次物料变更、每一笔库存消耗、每一份BOM升级,都成为可追溯、可分析、可复用的工艺决策依据。那些把物料模块用成“高级记账本”的企业,终将被懂工艺、懂材料、懂数据协同的同行拉开差距。