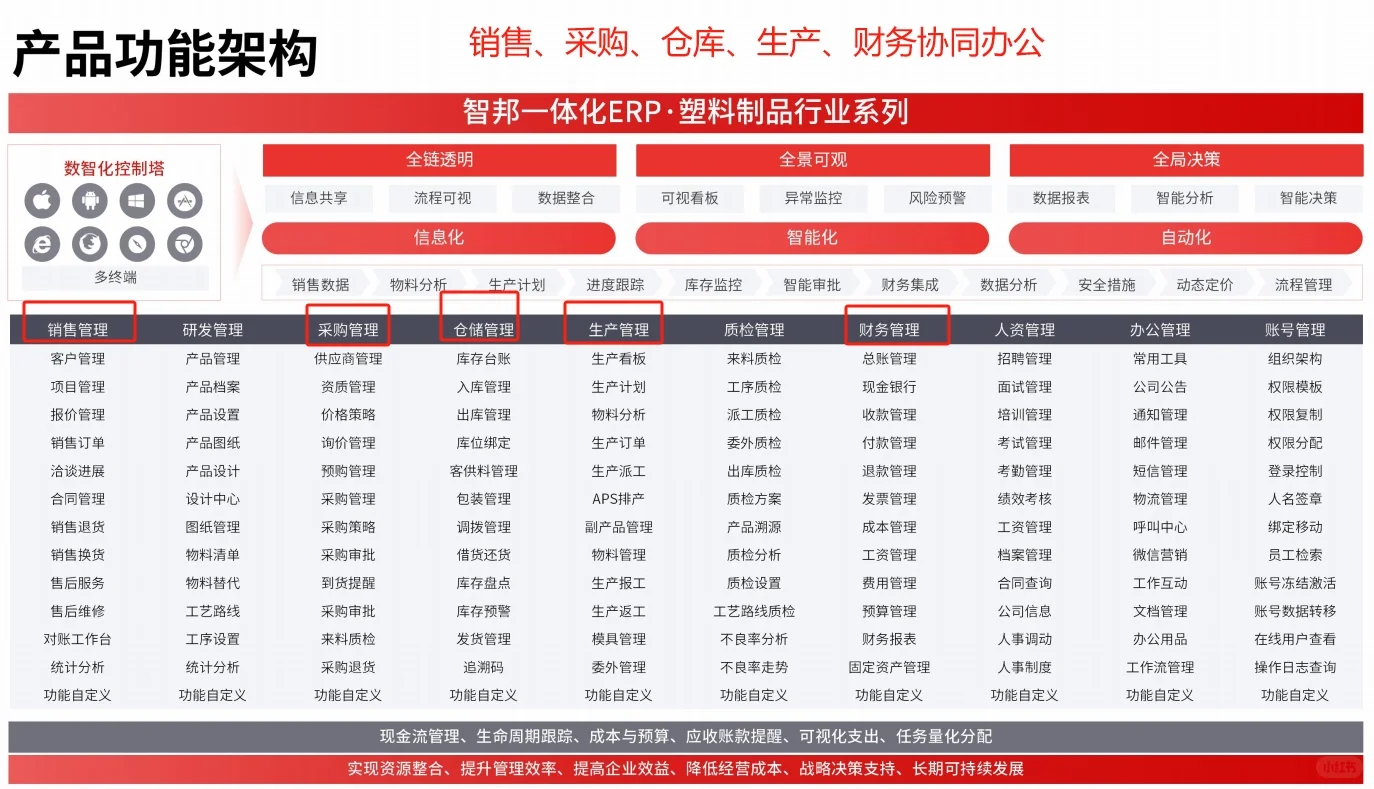
“注塑 ERP 车间管理”这几个字,正高频出现在注塑厂老板的会议纪要、MES厂商的方案PPT、以及ERP服务商的推广页上。打开某垂直行业论坛,翻三页就能看到:“上了注塑 ERP 车间管理,换模时间降了35%”“注塑ERP排产难?我们用动态BOM+工艺路线联动解决了”“注塑车间实时数据采集失败,到底是设备问题还是系统设计缺陷?”——听起来像一把万能钥匙,能撬开注塑车间所有堵点。
很多注塑企业负责人听完宣讲后当场拍板:“就它了!终于不用靠老师傅盯机台、Excel拉排程、微信群催进度了。”他们期待中的注塑 ERP 车间管理,是能自动抓取注塑机温度、压力、周期时间,秒级生成工单执行反馈,模具寿命到限自动预警,换模记录一键归档,甚至还能联动财务算出单件能耗成本。
但现实往往更沉默:系统上线三个月,车间报工仍靠手写单;计划员每天花2小时在ERP里手动调整插单;模具维修记录和实际停机时间对不上;最尴尬的是,老板问“今天12台海天机的综合效率OEE是多少”,系统只能返回“数据未同步”。于是,“注塑 ERP 车间管理”慢慢成了办公室抽屉里一份落灰的验收报告,和车间墙上那张被胶带反复粘贴又撕下的纸质排产表形成微妙对照。
所以今天这篇文章,我们就直面这个扎心问题:注塑 ERP 车间管理会不会让生产失控? 以及,注塑企业ERP选型为何频频踩坑?
一、注塑 ERP 车间管理,不是ERP加个车间模块那么简单
注塑车间ERP系统必须适配注塑工艺特性
传统ERP把“车间”当作一个标准作业单元来建模:接收工单→领料→报工→入库。但注塑车间的底层逻辑完全不同——它高度依赖设备状态、模具寿命、材料干燥度、环境温湿度等动态参数,且工序颗粒度极细:合模→注射→保压→冷却→开模→顶出→取件→修边→检验→包装,每个环节都可能因参数微调导致整批报废。一套没嵌入注塑工艺知识的注塑 ERP 车间管理,就像给赛车装自行车轮胎:表面能转,但一提速就散架。
真正有效的注塑 ERP 车间管理,必须内置以下工艺规则引擎:
- 支持多层级BOM结构(主料+色母+添加剂+回收料比例),并允许按批次动态调整配方;
- 绑定模具唯一编码,自动关联其历史维修记录、试模次数、累计成型周期数;
- 将注塑机PLC采集的实时数据(如射胶时间、保压压力、熔体温度)与工单绑定,异常波动自动触发质量拦截;
- 根据机台吨位、模具尺寸、产品重量自动校验排产可行性,避免“大机小件”或“小机大件”的资源错配。
这些不是靠配置字段就能实现的功能,而是需要把注塑工程师三十年积累的“手感经验”翻译成可计算、可校验、可追溯的数字逻辑。这也是为什么80%的通用ERP在注塑车间水土不服——它们缺的不是功能按钮,而是注塑基因。
注塑ERP排产难的本质是动态约束冲突
注塑企业的排产从来不是单纯“谁先下单谁先做”,而是多重硬约束下的动态博弈:客户交期倒逼、模具保养窗口期、原料干燥时长限制、机台换模准备时间、色差批次隔离要求……当这些约束同时存在,传统ERP的静态排程算法就会失效。比如系统显示A订单明天可交付,但实际执行时发现:模具M07刚完成3000模次需强制保养,而备用模具M07-B正在外协抛光;同时B订单的PC+ABS原料尚未完成4小时真空干燥;C订单要求白+黑双色件,必须占用同一台双色机连续生产——三个约束叠加,原计划瞬间崩塌。
因此,真正的注塑 ERP 车间管理必须具备约束感知能力:能识别模具寿命阈值、原料干燥完成时间、机台换模耗时、色差清洗要求等隐性规则,并在排程引擎中设为刚性条件。某华东汽车零部件注塑厂上线具备该能力的注塑 ERP 车间管理后,插单响应时间从平均17小时缩短至2.3小时,紧急订单交付准时率提升至94.6%。
二、注塑车间实时数据采集,是注塑 ERP 车间管理的生死线
注塑车间实时数据采集失败的三大隐形陷阱
很多企业以为只要给注塑机加装传感器、接通网线,就能实现注塑车间实时数据采集。结果却发现:数据延迟超15分钟、部分机台数据断连、OEE计算口径与现场不一致。问题往往不出在硬件,而在系统设计逻辑:
- 协议兼容黑洞:不同品牌注塑机(如震雄、伊之密、德玛格)采用不同通信协议(Modbus TCP/OPC UA/自定义串口),通用采集模块常需定制开发;
- 数据语义失真:PLC传回的“运行状态=1”在不同厂商定义中可能是“合模中”或“保压中”,若未做工艺语义映射,系统无法识别真实工序节点;
- 边缘计算缺失:未在本地部署轻量级边缘计算节点,所有原始数据直传云端,网络抖动即导致数据丢失,且无法实现本地异常即时告警。
某东莞家电注塑厂曾花费40万元部署通用工业物联网平台,却因未解决语义映射问题,导致系统将“顶出失败”误判为“正常周期结束”,连续三周未能发现某台机的顶针油缸漏油隐患,最终造成12万元模具损伤。后来改用支持注塑工艺语义库的注塑 ERP 车间管理,3天内完成23台设备协议对接,关键工序数据采集完整率达99.2%。
注塑ERP系统如何打通设备层与管理层的数据断点
注塑 ERP 车间管理的价值,不在于“有没有数据”,而在于“数据能否驱动决策”。这需要构建三层穿透式数据链:
- 设备层:通过边缘网关采集注塑机核心参数(锁模力、射出量、背压、螺杆转速),并标记每模次对应的工单号、模具号、操作员;
- 执行层:将采集数据与MES工单执行状态比对,自动识别异常模次(如周期超时、压力波动>±5%),生成待处理任务推送给班组长;
- 管理层:聚合设备层数据,按模具、机台、班组、产品维度生成分析看板,例如“TOP5模具故障根因分布”“各班次平均成型周期趋势”“单件电耗与机台负载率相关性分析”。
这种穿透式设计,让注塑 ERP 车间管理真正成为车间管理者的“数字副驾驶”,而非仅是电子台账工具。
三、注塑企业ERP选型,不能只看功能清单
注塑企业ERP选型必须验证工艺场景闭环
很多企业在注塑企业ERP选型时,习惯对照功能清单打钩:是否支持条码扫描?是否有模具管理模块?能否生成生产报表?但真正决定成败的,是系统能否跑通具体业务场景闭环。例如“换模管理”这一高频动作:
- 标准流程应为:计划员下达换模指令→车间扫码确认模具出入库→设备员录入换模起止时间→系统自动计算换模耗时→对比历史均值判断效率偏差→触发改进任务;
- 但多数系统只做到前两步,后续环节仍依赖人工Excel统计,导致换模改善无数据支撑。
建议企业在注塑企业ERP选型时,必须现场验证3个核心场景闭环:模具全生命周期跟踪(从入库→上机→维修→报废)、异常停机根因归集(区分设备故障/原料问题/工艺调试/人为失误)、批次质量追溯(任意一件不良品,30秒内反查对应机台、模具、原料批次、操作员、工艺参数)。
注塑ERP系统实施团队必须懂注塑工艺
ERP实施失败,70%源于业务理解偏差。当顾问把“模具保养”简单理解为“定期提醒”,而忽略注塑厂实际按“成型周期数+上次保养时间+当前磨损检测值”三维判定时,系统就注定脱离业务。某温州汽配注塑厂曾因实施团队不理解“色差批次隔离”规则(同色号不同批次原料需分机台生产),导致系统未设置隔离逻辑,引发客户批量退货。
因此,在注塑企业ERP选型过程中,务必确认供应商实施团队中至少有1名具备5年以上注塑车间管理经验的工艺顾问,并要求其参与需求调研全过程。这不是锦上添花,而是规避系统上线即失效的关键防线。
四、注塑 ERP 车间管理的务实落地路径
分阶段推进注塑ERP车间管理建设
追求“一步到位”的注塑 ERP 车间管理往往适得其反。建议采用三阶段渐进策略:
- 第一阶段(1-3个月):聚焦数据底座,完成注塑机联网、模具档案数字化、基础BOM搭建,确保关键设备数据采集完整率>95%;
- 第二阶段(4-6个月):打通核心闭环,实现工单自动派发→机台扫码开工→异常模次自动拦截→报工数据实时回传→OEE自动计算;
- 第三阶段(7-12个月):深化智能应用,基于历史数据训练排产模型、建立模具寿命预测算法、接入能源管理系统实现单件能耗分析。
某苏州精密注塑企业按此路径推进,第二阶段结束后即实现计划达成率从68%提升至89%,第三阶段上线模具寿命预测功能后,非计划停机减少22%。
注塑车间ERP落地难的三个关键行动项
针对注塑车间ERP落地难这一普遍痛点,企业可立即启动三项务实行动:
- 成立由生产主管、设备工程师、IT人员组成的联合推进组,每周复盘数据采集准确率、工单闭环率、异常处理及时率三项核心指标;
- 将模具管理员、班组长等关键用户纳入系统设计环节,用真实工单模拟测试各环节操作流畅度;
- 设定“数据可信度红线”:任一机台连续24小时数据缺失率>5%,即触发专项排查,杜绝“数据好看但不可信”现象。
五、总结:注塑 ERP 车间管理不是替代人,而是放大人的专业判断
回到最初的问题:注塑 ERP 车间管理会不会让生产失控? 答案是否定的——失控从来不是系统的错,而是系统未被赋予注塑工艺灵魂的结果。真正有效的注塑 ERP 车间管理,不会取代老师傅对熔体流动的直觉,而是把这种直觉沉淀为可复用的规则;不会消除计划员的决策压力,而是为其提供实时、可信、多维的数据支撑。当系统能精准回答“哪台机的液压系统即将进入故障高发期”“这个模具下次保养应在第4850模次而非固定周期”“当前插单对本月模具保养计划的影响程度”时,注塑 ERP 车间管理才真正从工具升维为生产力引擎。对于正在评估注塑企业ERP选型的企业,记住一个朴素原则:不看演示动画有多炫,只看它能否在你车间的真实注塑机上,跑通第一个换模闭环。