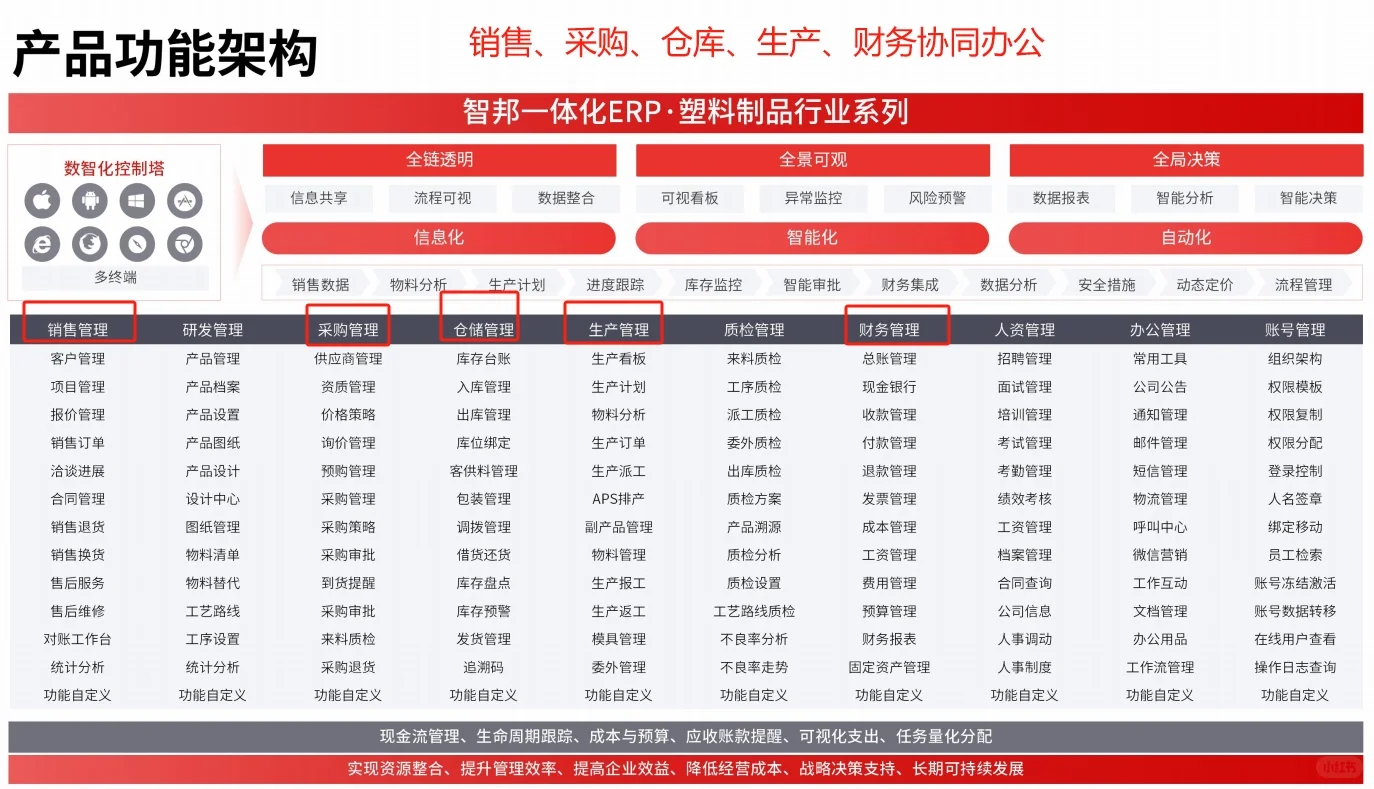
塑料制品企业做数字化升级时,普遍面临“ERP用得熟,MES跑得快,但两个系统像两座孤岛”——采购计划发到ERP,车间却按纸质单干;MES采集了10万条设备参数,ERP里库存还是三天前的数;质量异常在MES里标红预警,ERP成本模块却照常结转。这种割裂不是技术故障,而是塑料 ERP MES 集成长期被低估的系统性难题。尤其在注塑、吹塑、吸塑等工艺密集型场景中,“塑料 ERP MES 集成”成了老板最常问、IT最怕答的问题。很多企业花几十万买来号称“开箱即用”的集成方案,上线三个月后发现BOM版本错位、工单状态不同步、模具寿命数据无法联动——这正是塑料制造数字化落地难的典型缩影。
一、塑料 ERP MES 集成,到底在连什么?
很多人误以为塑料 ERP MES 集成就是“把两个系统后台数据库打通”,其实本质是构建一套面向塑料制造特性的业务协同流。塑料行业有其鲜明特征:BOM结构复杂(含模具、色母、水口料、边角料)、工艺路线柔性高(一模多腔、换模频繁)、物料损耗波动大(注塑件缩水率、吹塑胀形比)、设备数据时效性强(周期短至秒级)。这些特性决定了塑料 ERP MES 集成不能套用离散装配行业的模板。
真正有效的塑料 ERP MES 集成,必须覆盖三大核心链路:
- 计划驱动链:ERP主计划→MES排程指令→设备执行反馈闭环
- 数据实物流:模具档案/寿命→机台绑定→实际使用记录→ERP折旧与维护工单联动
- 质量成本链:MES首检/巡检数据→不合格品隔离→ERP成本归集(区分材料报废、工艺报废、模具磨损)
没有这三链贯通,所谓集成只是表层数据搬运,解决不了塑料厂最痛的“计划不准、账实不符、成本算不清”问题。
为什么塑料BOM同步是塑料 ERP MES 集成的第一道坎?
塑料行业的BOM天然带“动态属性”:同一产品,因客户要求不同,可能启用不同模具、不同色母配比、不同水口处理方式。ERP中的标准BOM往往是静态结构,而MES需根据实际订单调用“工艺BOM”——含模具编号、温控曲线、保压时间等执行参数。若塑料 ERP MES 集成未建立BOM版本映射机制,就会出现ERP下发工单用A版BOM,MES却按B版BOM执行,导致边角料计算错误、模具超期服役。
某华东注塑厂曾因此造成月度模具维修费虚增23%,根源正是塑料 ERP MES 集成时未定义BOM生效规则(按订单日期?按模具校准日?按工艺变更单?)。
模具寿命数据如何实现ERP与MES双向闭环?
模具是塑料厂最贵的资产之一,但多数ERP只管采购入库和财务折旧,不跟踪实际开合模次数。而MES采集的模次数据若不能反哺ERP,就无法触发预防性维护工单、无法精准摊销单件模具成本。塑料 ERP MES 集成必须支持“MES实时上传模次→ERP自动判定剩余寿命→生成维保任务→MES接收并执行”的闭环。这要求接口协议能承载非结构化数据(如模次、温度曲线、合模力峰值),而非仅传输标准字段。
二、当前塑料 ERP MES 集成的市场现状与真实瓶颈
据行业调研,超70%的塑料制造企业在推进塑料 ERP MES 集成时遭遇过至少一次重大返工,平均重复投入达原预算的40%。表面看是技术问题,深层却是对塑料工艺理解的缺失。市面上大量通用型集成中间件,在应对塑料厂特有的“小批量、多批次、强换模”场景时频频失效。
主要瓶颈集中在三个层面:
- 数据语义失真:ERP中的“工序”对应MES的“工步”,但注塑的“保压”工序在ERP里常被简化为一个时间节点,而MES需采集压力值、持续时间、偏差范围等多维数据,简单字段映射必然丢失关键信息
- 主数据治理缺位:同一模具在ERP叫“M-2023-001”,在MES叫“MOULD-001-A”,缺乏统一编码规则与主数据清洗机制,集成后数据越跑越乱
- 实时性容忍度错配:ERP通常接受5-15分钟级数据延迟,但注塑过程监控要求秒级响应(如熔胶温度突变需立即停机),强行拉齐节奏反而引发系统冲突
这解释了为何塑料制造数字化落地难——不是没工具,而是工具没吃透塑料语言。
实时数据断点如何拖垮塑料 ERP MES 集成价值?
当MES采集到注塑机射出重量偏差超±3%,系统本该自动触发ERP中的“工艺异常成本归集”,但因接口采用定时批量同步(每小时一次),等到ERP收到数据时,已错过最佳干预窗口。这类实时数据断点在吹塑、挤出工艺中更突出——气压波动、牵引速度变化直接影响壁厚合格率,而传统塑料 ERP MES 集成方案对此类毫秒级信号束手无策。
成本归集不准,暴露塑料 ERP MES 集成的底层缺陷
塑料厂常见成本混淆:把因模具磨损导致的尺寸超差报废,计入“材料损耗”;把因温控失准造成的色差报废,计入“人工操作失误”。根源在于塑料 ERP MES 集成未打通“设备参数-工艺事件-质量判定-成本科目”的因果链。只有当MES将“模温传感器读数异常→触发质量拦截→标记报废原因代码→推送ERP成本中心”形成原子级关联,才能支撑真正的精细化成本分析。
三、塑料 ERP MES 集成的技术演进趋势
行业正在从“接口拼接”走向“语义融合”。新一代塑料 ERP MES 集成方案开始具备三项能力:
- 工艺知识图谱嵌入:将注塑工艺参数(如PVT曲线)、模具特性(热传导系数)、材料特性(熔融指数)构建成可推理的知识库,使ERP能理解MES传来的“模温85℃+保压时间3.2s”背后的工艺含义
- 轻量级边缘集成节点:在车间部署微型网关,直接解析注塑机OPC UA协议,过滤无效抖动数据,再按业务规则压缩传输,解决高频率数据冲击ERP数据库问题
- 动态BOM引擎:支持ERP与MES共享同一套BOM配置器,销售下单时即生成含模具约束、色母配方、水口处理方式的“订单专属BOM”,消除版本错位风险
这些不是概念炒作,已在长三角多家汽车内饰件厂验证:塑料 ERP MES 集成后,计划达成率提升28%,模具非计划停机下降35%,单件成本核算颗粒度细化至“每模次耗材”级别。
边缘计算如何成为塑料 ERP MES 集成的新支点?
面对注塑机每秒产生数百个数据点的现实,传统中心化集成架构不堪重负。边缘计算节点可在本地完成数据清洗、异常初判、模次累加等轻量运算,只将关键事件(如换模完成、温度超限、首件判定)推送至ERP/MES。这既保障实时性,又大幅降低网络与服务器负载,是解决塑料制造高频数据集成难题的务实路径。
四、塑料企业推进塑料 ERP MES 集成的三条务实建议
避免陷入“先买系统再想集成”的误区,从立项之初就以塑料 ERP MES 集成目标倒推选型与实施路径:
- 以工艺断点为起点,而非系统功能为终点:梳理本厂TOP3工艺痛点(如多腔模切换混乱、水口料回收计量不准、色差追溯耗时过长),优先集成能闭环解决这些问题的数据链,不追求“全模块打通”
- 主数据必须由工艺工程师主导治理:模具编码、材料牌号、工艺参数命名规则等,需由懂注塑的工程师与IT共同制定,并固化到集成平台的映射引擎中,杜绝“IT定字段、生产填数字”的脱节
- 验收标准必须量化工艺指标:不考核“接口是否通”,而考核“计划工单到机台时间≤5分钟”“模具寿命预警准确率≥95%”“首件检验数据自动同步ERP时效≤30秒”,让塑料 ERP MES 集成价值可测量
某华南吸塑厂按此思路,首期仅集成模具管理与质量追溯两条链路,6周上线即实现模具维保及时率从62%升至91%,验证了“小切口、深集成”的可行性。
五、总结:塑料 ERP MES 集成不是技术工程,而是工艺认知的迁移
塑料 ERP MES 集成的成功与否,不取决于接口协议多先进,而取决于是否真正把注塑、吹塑、挤出的工艺逻辑翻译成系统能理解的语言。那些跳过工艺建模、直接堆砌技术组件的方案,终将在量产现场暴露出塑料制造数字化落地难的本质——不是系统不行,是系统不懂塑料。回归工艺本源,以模具为纽带、以模次为脉络、以工艺参数为语言,才能让塑料 ERP MES 集成从“能连通”走向“真协同”。对于正处在转型关口的塑料企业而言,选择一个懂注塑的集成伙伴,比选择一个名气大的系统品牌更重要。