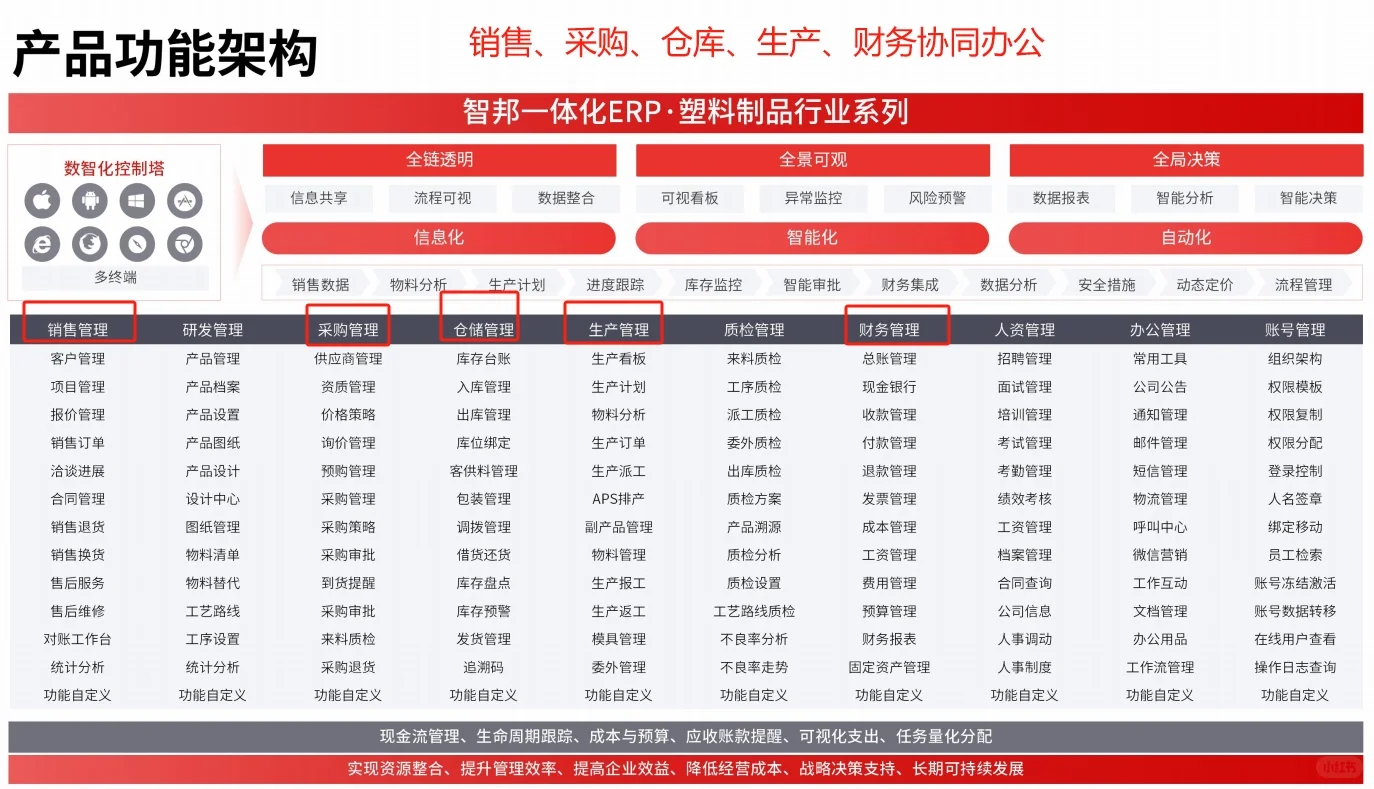
“我们上了ERP,但车间还是靠手写单子;MES也装了,数据却像隔着一层毛玻璃——看得见,摸不着,更算不准。”这是某华东地区中型塑胶制品厂生产总监在行业交流会上的真实吐槽。他指着ERP系统里空荡荡的“设备运行时长”字段说:“这个数字,三年没更新过。”
塑胶 ERP 数据采集,听起来只是个技术动作,实则是整个塑胶制造数字化转型的“第一道闸门”。但现实是:83%的塑胶企业ERP系统上线后,核心生产数据采集率低于40%(据2024年制造业数字化调研样本),大量订单交付周期、模具寿命、能耗成本仍依赖人工估算。塑胶 ERP 数据采集难,不是设备太老,而是采集逻辑错配——把通用采集方案硬套在注塑机、吹塑机、混料机这些“脾气各异”的设备上,结果就是数据采得到、传得慢、校验不了、用不起来。
尤其当客户要求追溯某批次产品的熔融温度曲线或色母添加误差时,ERP里只有一行静态的“合格/不合格”,连原始参数都调不出来。于是,“塑胶 ERP 数据采集”成了塑胶厂老板们心照不宣的“沉默成本”:每年多花15%-20%的人工核对时间,多担30%以上的质量返工风险,却始终找不到那个真正能“让数据自己走路”的解法。
“不是不想采,是采了也没人敢信。”
“不是设备不支持,是我们不知道该采哪几个点、怎么校验、怎么和BOM联动。”
今天这篇文章,我们就拆开讲透塑胶 ERP 数据采集这件事:它为什么比其他行业更难?哪些数据必须采、哪些可以缓?如何让注塑机、机械手、温控仪的数据,真正变成ERP里可计算、可分析、可驱动决策的“活数据”?
一、塑胶 ERP 数据采集,难在哪?
很多企业误以为“数据采集=设备联网”,于是买几台采集盒子、接几根网线,就宣告ERP数据接入完成。但塑胶行业的特殊性,决定了塑胶 ERP 数据采集绝非简单的物理连接。
注塑机参数采集存在“三不一致”难题
同一品牌不同型号注塑机,PLC协议不一致;同一台设备在不同模具下,关键工艺参数(如保压时间、冷却周期)定义逻辑不一致;而ERP系统里的“标准工时”字段,又要求统一口径。结果就是:采集回来的“保压时间”数值,有的单位是秒,有的是百分比,有的还带小数点偏移,ERP根本无法直接参与排产计算。
- 某广东汽车配件厂曾将12台海天注塑机全部接入ERP,但因未做参数映射校准,导致系统自动排产时,将实际需32秒的保压误判为3.2秒,连续三天交付延误;
- 另一家江苏医疗塑胶企业发现,其ERP中“模具使用次数”字段长期为0——因为设备厂商默认关闭了模具计数器的对外读取权限,而IT人员只做了基础通讯,未触发权限申请流程。
多源异构数据难以统一建模
塑胶生产涉及注塑、喷涂、组装、检测多个环节,数据来源分散:注塑机PLC、温控仪串口、视觉检测仪API、电子秤RS232、甚至手持PDA扫码记录。这些设备通信协议五花八门(Modbus RTU/TCP、OPC UA、自定义ASCII指令),采样频率差异极大(从毫秒级温度波动到分钟级报工),若不做中间层语义归一,ERP拿到的就是一堆“数字碎片”。
例如,ERP需要“每模次实际能耗(kWh)”,但现场只有电表脉冲信号+注塑周期时间。没有边缘计算模块做脉冲积分与时序对齐,ERP只能显示“本班总用电量”,完全无法关联到具体产品、模具、机台。
二、塑胶 ERP 数据采集的本质,不是连设备,而是建规则
塑胶 ERP 数据采集不是IT工程,而是工艺知识+数据逻辑+系统接口的三维协同。它要解决的,从来不是“能不能采”,而是“该采什么、怎么采准、如何用好”。
必须采集的6类高价值工艺数据
并非所有数据都值得投入采集资源。结合30+家塑胶企业的落地实践,以下6类数据一旦稳定接入ERP,ROI提升最显著:
- 模具ID与实时状态:包含模具编号、当前安装机台、已用模次、上次保养时间——这是ERP中BOM替代、备模计划、模具折旧计算的基础;
- 关键工艺参数快照:每模次的熔胶温度、射出压力、保压时间、冷却时间——支撑质量追溯与工艺优化;
- 原料批次绑定信息:色母、改性料、再生料的供应商批号、入库时间、干燥时长——实现原材料全链路追踪;
- 设备OEE三要素原始值:可用率(停机记录)、性能率(节拍偏差)、合格率(首件/巡检判定)——让ERP产能分析真正可信;
- 质检结果结构化回传:尺寸测量值(非仅“合格/NG”)、外观缺陷代码(如“飞边-A2”“缩水-B7”)——驱动ERP中的质量成本自动分摊;
- 换模(SMED)过程日志:准备时间、调试时间、首件确认时间——为ERP中换模工时定额提供真实依据。
采集逻辑必须嵌入工艺上下文
塑胶 ERP 数据采集不能脱离生产节拍。比如,在全自动生产线中,“每模次数据”必须与机械手取件信号同步触发;在手动取件产线,则需以操作员扫码报工为数据采集起点。否则就会出现“一模数据对应两模生产”或“漏采中间模次”的情况。某浙江家电外壳厂曾因未绑定取件信号,导致ERP中良品率虚高12%,原因正是系统把连续3模的参数合并为1条记录。
三、市场现状:一半在试连,一半在返工
当前塑胶行业对塑胶 ERP 数据采集的认知,正处在“从连通到贯通”的临界点。据2024年行业访谈统计,约47%的企业处于“设备已连、数据未用”阶段;31%尝试过定制开发,但因协议适配成本过高而暂停;仅22%实现了3类以上核心工艺数据的稳定回传。
主流采集方式的适用边界
没有银弹方案,只有匹配场景的选择:
- PLC直采(适合老旧设备改造):通过加装协议转换网关,将三菱FX系列、西门子S7-200等常用PLC数据转为MQTT/HTTP,成本低但需熟悉梯形图逻辑;
- 设备原厂SDK对接(适合新购高端机型):如发那科、住友、克劳斯玛菲等品牌开放API,可获取深度参数,但需厂商授权且开发周期长;
- 边缘智能终端(适合多品牌混线):部署轻量级边缘计算盒子,内置常见注塑机协议库,自动识别设备型号并映射参数,大幅降低二次开发量。
ERP厂商与设备厂商的协同断层
多数ERP系统仍停留在“等待数据”模式,缺乏对塑胶工艺数据的预处理能力。例如,ERP接收“保压时间”原始值后,不会自动判断是否超出工艺卡±5%阈值并预警;收到“模具温度”后,也不与当前生产订单的材料干燥要求做合规校验。这导致数据虽进系统,却无法触发业务动作——塑胶 ERP 数据采集成了单向搬运,而非闭环驱动。
四、未来趋势:从“被动采集”走向“主动治理”
下一代塑胶 ERP 数据采集,正在突破“连得上”的初级目标,转向“采得准、辨得清、用得稳”的数据治理阶段。
边缘侧参数自校验成为标配
新一代采集终端已集成基础校验规则引擎。例如:当检测到同一模具连续5模的熔胶温度标准差>8℃时,自动标记为“温控异常”,暂缓上传至ERP,同时推送告警至班组长手机端。这种“先筛后传”机制,显著提升ERP数据可信度。
工艺知识图谱开始融入采集逻辑
部分领先企业正将典型材料(如PC、PP、TPE)的工艺参数范围、常见缺陷成因、模具适配关系等知识沉淀为图谱模型。采集系统据此动态调整参数采集优先级——生产PC料时重点监控熔胶温度与背压,生产TPE时则强化喷嘴温度与保压切换点采集。这让塑胶 ERP 数据采集真正具备了工艺理解力。
五、务实落地建议:三步走稳塑胶 ERP 数据采集
避免“一步到位”陷阱,从最小闭环做起:
第一步:锁定1台机、1个订单、3个核心参数做验证
选择一台故障率高、工艺敏感的注塑机,承接一个客户有明确追溯要求的订单,只采集模具ID、熔胶温度、保压时间三项数据。用7天验证:数据是否准时到达ERP?能否与该订单BOM自动关联?质检员能否在ERP中一键调取该模次全部参数?验证通过再复制推广。
第二步:建立“采集-校验-应用”责任矩阵
打破IT部门单打独斗局面,明确三方职责:设备工程师负责PLC信号点位确认与权限开通;工艺工程师定义参数阈值与异常判定逻辑;ERP顾问配置字段映射与业务触发规则。每周召开15分钟“数据晨会”,只看一条:上周采集数据在哪个环节失效?谁来闭环?
第三步:用“数据可用率”替代“设备联网率”考核
将KPI从“多少台设备已接入”转向“ERP中‘模具使用次数’字段月度更新及时率≥99.5%”、“‘每模次能耗’数据完整率≥98%”。倒逼采集方案真正服务于业务决策,而非停留在技术演示层面。
塑胶 ERP 数据采集,从来不是一场设备联网竞赛,而是一次工艺认知升级。它要求企业放下“只要连上就成功”的幻想,转而深耕“采什么、为什么采、怎么让数据在ERP里真正活起来”的本质问题。当模具寿命预测不再依赖老师傅经验,当质量异常能在ERP中自动关联到3小时前的温控波动,当采购计划能根据实时能耗数据动态调整干燥参数——那时,塑胶 ERP 数据采集才真正完成了从“管道”到“神经”的进化。对于正在推进塑胶 ERP 数据采集的企业,记住一个朴素原则:宁可少采三个参数,不可采错一个字段;宁可晚上线两周,不可让错误数据污染ERP决策底座。扎实走好每一步,数据才会真正成为塑胶制造的“第二双眼睛”。