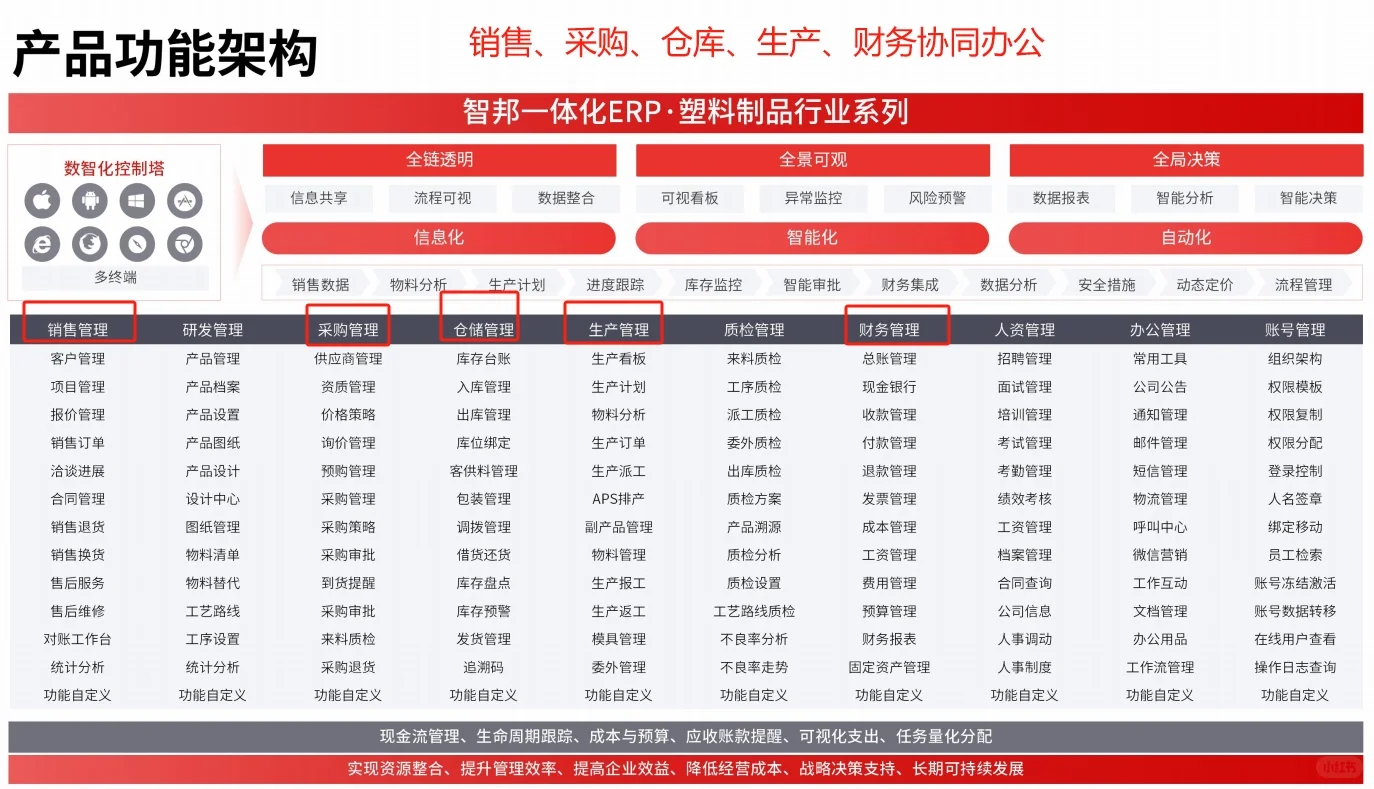
“电费涨了30%,订单没涨,利润直接抹平。”这是去年华东一家中型塑料包装厂老板在行业交流会上脱口而出的话。他刚上线一套标榜“全链路数字化”的塑料 ERP,采购、生产、仓储、财务都跑起来了,唯独能耗——车间电表还是靠人工抄,空压机运行时长靠老师傅估,注塑机熔胶段功率变化根本没人知道。ERP里能耗模块灰着,报表里只有月度总电量,连哪个班次、哪台设备、哪个模具最费电都查不出来。
塑料 ERP 能耗管理,听起来像标配功能,实际却是塑料制造企业数字化中最普遍的“假闭环”。很多厂商宣传页写着“支持能耗采集”“内置能效分析看板”,但一到产线,就暴露三大断层:
- 电表、水表、气表协议不兼容,数据进不了ERP;
- 注塑机PLC参数(如锁模压力、保压时间、加热区温度)与能耗无关联建模;
- ERP中的BOM、工艺路线、工单排程与真实能耗数据完全割裂,无法反向优化排产策略。
于是,“塑料 ERP 能耗管理”成了挂在系统菜单里的装饰项,企业既没法做单位产品电耗对标,也难支撑绿色工厂申报,更别说通过能耗数据驱动工艺改善。今天这篇文章,我们就直面这个被长期忽视的痛点:为什么塑料 ERP 能耗管理总落不了地? 以及,注塑企业到底需要怎样的能耗管理能力?
一、塑料 ERP 能耗管理,不是加个模块就能用
很多人误以为,只要ERP系统里有个“能耗管理”菜单,再接几块智能电表,就能实现塑料 ERP 能耗管理。现实恰恰相反——塑料行业的能耗特性,决定了它无法套用通用ERP的能耗逻辑。
注塑企业能耗监控系统必须直连设备底层
一台800T注塑机,一个成型周期约45秒,其中加热段耗电占整机60%以上,而加热温度每波动5℃,单位产品电耗可能浮动3%-5%。如果ERP只读取配电柜总进线电表(15分钟/次),根本捕捉不到这种毫秒级功率波动,更无法关联到具体模具、批次、操作员。真正的塑料 ERP 能耗管理,必须支持Modbus TCP、OPC UA等协议,直接对接注塑机PLC或边缘网关,实时采集加热区电流、油泵压力、伺服电机转速等20+关键参数,并与工单绑定。否则,所谓“监控”只是月度电费台账的电子化搬家。
塑料厂用电成本优化依赖工艺-能耗强关联建模
某浙江汽车配件厂曾尝试用通用ERP能耗模块做分析,结果发现“夜间班次电耗最低”,结论是“建议多排夜班”。但深入现场才发现:夜班排的全是薄壁小件,成型周期短、加热时间少;白班做的大件壳体,保压时间长、加热区持续高功率运行。没有将产品结构(BOM)、工艺卡(加热温度/时间/压力设定值)、设备运行参数与能耗做三维建模,塑料 ERP 能耗管理就只是统计游戏。真正有效的塑料厂用电成本优化,必须让系统能回答:“同一批原料下,A模具做1000件 vs B模具做1000件,电耗差多少?差在哪一段?”
二、当前塑料 ERP 能耗管理的三大落地难症结
行业调研显示,超68%的塑料企业ERP项目中,能耗模块启用率低于20%,且多数停留在手工录入阶段。这不是技术不行,而是塑料 ERP 能耗管理面临三重结构性障碍。
ERP能耗模块落地难源于计量体系不匹配
塑料厂能耗数据源高度碎片化:
- 主配电柜:用RS485智能电表,精度0.5级,但只能提供总进线数据;
- 注塑机单机:原厂PLC自带功率监测,但协议封闭,第三方系统需定制开发;
- 空压站:品牌繁杂(阿特拉斯、寿力、复盛),通信协议不统一;
- 冷却塔水泵:多为老式机械表,无数字输出接口。
而通用ERP的能耗模块,默认假设所有计量设备已接入标准物联网平台。当企业实际要对接12种不同协议、7个品牌电表、4类注塑机时,“塑料 ERP 能耗管理”就成了系统集成商的噩梦,项目周期被迫拉长,预算超支30%以上。
塑料行业能源数据集成缺乏业务语义锚点
ERP的核心价值在于业务语义贯通。但现有塑料 ERP 能耗管理,大多把能耗当成独立KPI来管,而非嵌入业务流。例如:工单下达后,系统不自动关联该工单对应的标准电耗(基于历史同模具、同材料数据),也不在报工时采集实际能耗;设备异常停机时,系统无法标记“非计划能耗损失”;换模过程中加热器空载运行的电量,更不会计入模具管理成本。这种脱离业务场景的塑料行业能源数据集成,导致能耗数据无法反哺生产决策,自然被车间弃用。
三、什么样的塑料 ERP 能耗管理才真正可用?
我们走访了17家已稳定运行能耗模块的塑料企业,发现有效方案都具备三个共性特征:轻量采集、业务耦合、闭环驱动。它们不追求“全量接入”,而聚焦“关键断点突破”。
注塑企业能耗监控系统应以“单机-单模-单班”为最小分析单元
某东莞精密结构件厂的做法值得参考:他们放弃对接全厂38台注塑机的PLC,只对TOP5耗电机型(占全厂电耗62%)做深度对接;每台机加装边缘计算盒子,实时解析加热区电压/电流/温度曲线,并自动匹配当前运行的模具ID(通过RFID扫码绑定);系统按班次自动生成《单模单班电耗报告》,对比标准值偏差超8%即触发工艺复核流程。这套方案6周上线,3个月内单位产值电耗下降7.3%,ROI达11个月。这说明:塑料 ERP 能耗管理的价值不在“全”,而在“准”——精准定位能耗黑洞,才能产生业务影响。
塑料厂用电成本优化需打通“计划-执行-分析”数据链
真正落地的塑料 ERP 能耗管理,必须让能耗数据参与业务循环。例如:排产系统在生成工单时,自动调取该模具近30天平均电耗,叠加当日峰谷电价,推荐最优开工时段;报工环节强制扫描设备二维码,同步上传该批次实测电耗;月底自动生成《模具能效排行榜》,直接挂钩工艺工程师绩效。这种将塑料厂用电成本优化嵌入日常作业的动作,远比建一个华丽的“能源驾驶舱”更有实效。
四、企业落地塑料 ERP 能耗管理的三条务实路径
不必等待“完美系统”,从以下三个切入点入手,6个月内即可看到真实成效:
- 【轻量起点】先做“注塑机单机电耗看板”:用低成本边缘网关+标准协议对接TOP3高耗能设备,实现单机实时功率、日度电耗、单位产品电耗三指标可视化,投入可控(单台<5000元),2周内上线;
- 【业务切口】把能耗纳入工单闭环:在ERP工单报工环节增加“实测电耗”字段(支持扫码录入或自动回传),系统自动计算偏差率并推送至班组长,形成“计划电耗→实测电耗→偏差分析”微闭环;
- 【价值锚点】建立模具级电耗档案:为每个常用模具建立电耗基线(基于10批次数据均值),每次换模后系统自动比对,连续3次超标即启动工艺参数复核,让塑料 ERP 能耗管理真正驱动工艺改善。
五、未来趋势:塑料 ERP 能耗管理将走向“工艺智能体”
下一代塑料 ERP 能耗管理,不再只是数据记录与展示工具,而会演变为嵌入产线的“工艺智能体”。它将融合设备IoT数据、工艺知识图谱、实时电价信号,在注塑机运行中动态调节加热曲线——比如在电价低谷期提前预热模具,在峰期自动降低非关键区温度,同时确保产品良率不受影响。这种能力,要求塑料 ERP 能耗管理必须具备机器学习接口、边缘推理能力及与MES/DCS系统的深度协同。目前已有头部塑料企业开始试点,其核心逻辑很清晰:能耗不是成本中心,而是工艺优化的新入口。
回到开头那个困惑的塑料厂老板——他不需要一个“全能但闲置”的塑料 ERP 能耗管理模块,而需要一个能告诉他“今天2号机做PP盖子,比昨天多耗0.8度电,原因是保压时间延长了2秒”的系统。真正的塑料 ERP 能耗管理,不在于功能多全,而在于是否能扎进注塑工艺的毛细血管里,用数据还原真实能耗因果。当能耗数据开始指导每一次调机、每一版工艺卡修订、每一单排产决策时,它才真正活了过来。这也是注塑企业迈向绿色智造最实在的第一步:让每一度电,都算得清、管得住、降得下。