塑料厂数字化转型这几个字,最近两年在行业展会、协会沙龙、甚至原料供应商的推销话术里高频出现。老板们听得耳朵起茧:有人讲“扫码入库自动记账”,有人推“大屏看板实时控机台”,还有人打包票:“三个月上线,不换ERP也能连设备”。听起来就像解决多年顽疾的特效药——库存不准、订单交付总延期、模具损耗说不清、车间报工靠手写、财务月底对不上账……
很多厂长当场拍板:“上!再不上真跟不上了。”可半年后回访,却发现系统只用了采购下单和仓库出入库两个模块;有的连基础BOM都没建全,生产计划还是靠老师傅在Excel里手动排;更常见的是,设备联网采集的数据堆在后台,没人会看、不会用、更不知怎么反哺管理决策。
于是,“塑料厂数字化转型”成了一个尴尬的存在:投入不小,但多数停留在“能用”层面,离“好用”“管用”“驱动业务增长”还很远。尤其当同行开始用数据调参优化注塑成型良率、用移动报工压缩换模时间、用能耗看板压降吨产品电耗时,这种落差感更强烈。
“不是不想转,是不知道从哪下手?”
“上了系统,反而多了一堆要填的表?”
所以今天这篇文章,我们就直面这个现实问题:塑料厂数字化转型,为什么90%的工厂卡在“能用”和“好用”之间? 以及,没有IT团队、产线老化、订单小批量多批次的中小塑料厂,到底该怎么走稳第一步?
一、塑料厂数字化转型,本质不是“上系统”,而是重构信息流
很多老板把塑料厂数字化转型简单理解为买一套软件——要么是ERP,要么是MES,再或者直接上个“注塑云平台”。但真正卡住转型效果的,从来不是技术本身,而是塑料制造特有的业务逻辑与信息系统之间的断层。
塑料厂的生产不像组装流水线那样线性稳定。它高度依赖模具状态、材料干燥程度、环境温湿度、机台参数微调,同一套模具在不同班次、不同操作工手下,良率可能相差5%-8%。而传统ERP系统设计基于标准化BOM和固定工艺路线,很难动态承载注塑工艺中“调机试样→首件确认→批量切换→换模维保”这类强经验、高波动的环节。
这就导致一个典型现象:ERP里的“生产订单”和车间实际执行的“机台派工单”长期脱节;系统显示某订单已完成,但模具还在维修间没归位;系统库存显示有1000件A产品,但仓管翻箱倒柜只找到820件——差额那180件,可能散落在各机台旁的周转箱里、质检区待判定区、甚至被临时挪去补急单了。
因此,塑料厂数字化转型的第一重本质,是把隐性的工艺知识、分散的作业动作、模糊的物料状态,变成可识别、可记录、可追溯、可分析的结构化信息流。
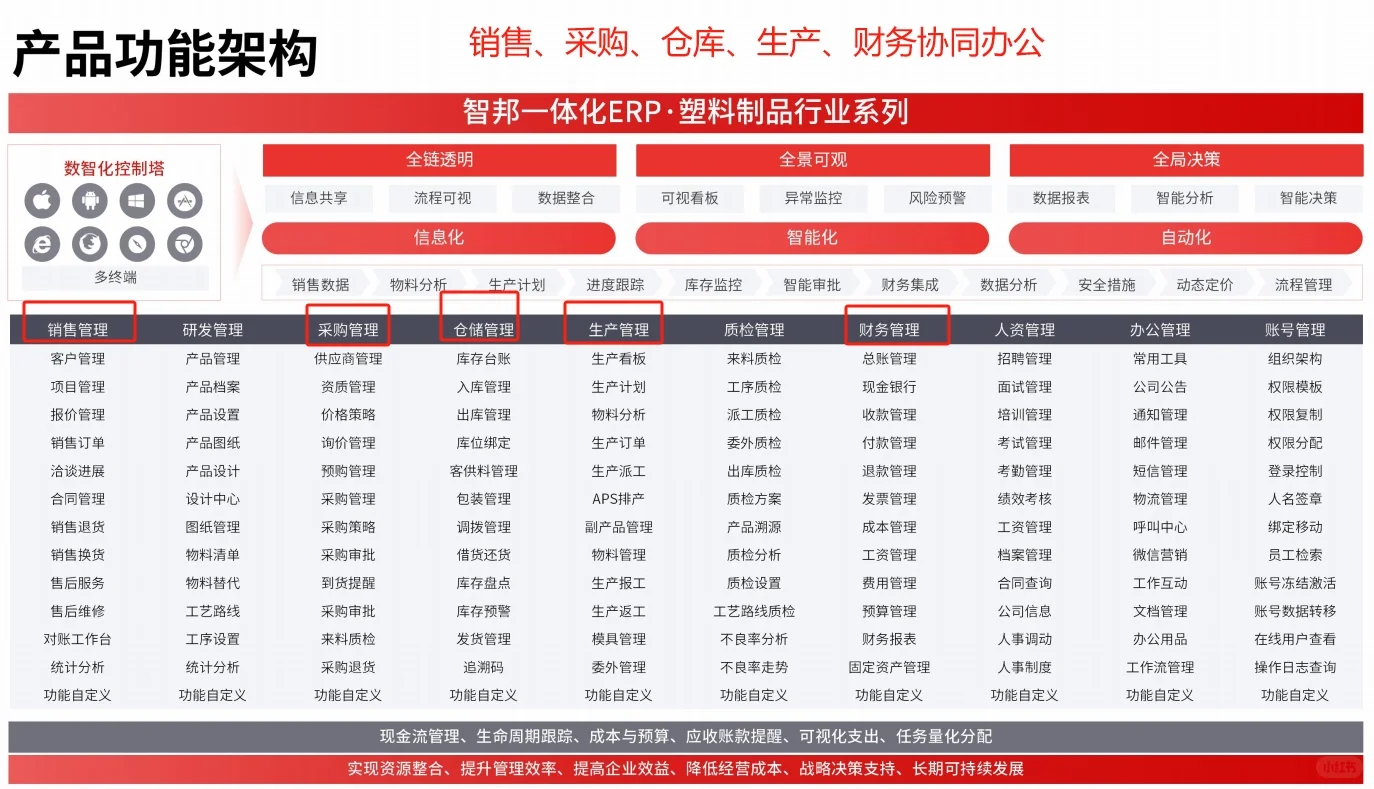
塑料厂ERP系统:别再只当“电子台账”用
ERP在塑料厂最容易沦为高级记账工具,根本原因在于没有对齐核心业务断点。比如:
- 原料批次管理缺失:PVC、ABS、PC等材料对含水率敏感,但ERP未关联干燥机温湿度记录,无法追溯某批不良品是否源于原料未充分烘干;
- 模具全生命周期脱管:模具维修、试模、封存、报废等状态不在线,导致计划员排产时调用已损坏模具,停机等待换模;
- 成本核算颗粒度粗:按订单归集制造费用,但无法穿透到单台注塑机、单套模具、单个操作工的单位能耗与人工耗时,难支撑精细化降本。
真正发挥价值的塑料厂ERP系统,必须能承接工艺BOM(含模具编号、温度设定值、冷却时间等工艺参数)、支持批次+序列号双维度追踪、内置模具档案与维保提醒,并与现场设备数据联动校验执行结果。
注塑车间数字化:从“人盯机”到“数驱机”的关键跃迁
注塑是塑料厂能耗与人工占比最高的工序,也是数字化见效最快的突破口。但不少厂把“注塑车间数字化”窄化为装几个传感器、接几台PLC——数据采到了,却没人看、看不懂、不敢信。
真正有效的注塑车间数字化,需要三层闭环:
- 感知层:不只是采集温度、压力、周期时间,更要关联模具编号、材料批次、操作工ID、换模时间戳;
- 分析层:用历史数据建立“参数-良率”模型,当某台机当前周期波动超阈值时,系统自动推送调机建议;
- 执行层:将优化后的参数模板一键下发至机台HMI,减少人为输入误差,并同步更新ERP中的标准作业指导书(SOP)版本。
某华东汽车配件厂上线该模式后,同类产品平均单模次周期缩短4.2%,月度模具异常停机下降37%,验证了注塑车间数字化不是炫技,而是可量化的效率杠杆。
二、塑料行业MES系统:填补ERP与设备间的“最后一公里”
如果说ERP是塑料厂的“中枢神经”,那么MES就是“运动神经”——它不替代ERP做财务核算或供应链协同,而是专注解决计划如何精准下达、执行如何真实反馈、异常如何快速响应这三件事。
塑料厂常见的“计划赶不上变化”,根源往往不在ERP排程逻辑,而在MES缺位导致的执行失真。例如:ERP生成的周计划要求A模具在周一至周三连续生产,但实际车间因模具维修延迟、上料不及时、质检返工等原因,导致周三下午才开始生产,而系统仍显示“计划完成率100%”,后续排程全部错位。
MES的价值,正在于用轻量级、低侵入的方式,在不改变现有设备的前提下,构建真实执行底座。
塑料企业数据孤岛:ERP、MES、设备为何总是“各说各话”?
数据孤岛不是技术问题,而是业务语言不统一的结果。ERP关注“订单交付”,MES关注“工序流转”,设备关注“物理信号”,三者若无统一的数据语义和触发规则,集成再多接口也是摆设。
破解之道在于定义“塑料厂最小数据单元”:以模具+机台+班次+订单号为四维坐标,所有数据围绕此展开。例如,设备采集的“锁模力曲线”数据,经MES清洗后,自动绑定到对应模具的当班生产记录中;当该模具下线送修,MES自动触发ERP中的模具维保工单,并暂停其参与后续排程。
这种基于业务实体的数据编织,比单纯打通数据库表字段更能打破塑料企业数据孤岛。
吹塑/挤出产线数字化:如何应对长周期、多变量的工艺挑战?
相比注塑的短周期、强节拍,吹塑与挤出更考验系统对连续工艺的建模能力。温度梯度、牵引速度、壁厚均匀性、冷却水流量等变量相互耦合,微小偏差易引发整卷废品。
成熟的塑料行业MES系统需具备:
- 工艺配方管理:支持按产品规格、原料牌号、设备型号存储多套参数组合,一键调用;
- 过程质量预警:对关键传感器数据设置动态阈值(如熔体压力波动率>5%持续3分钟),自动拦截下道工序;
- 批次追溯穿透:从最终成品膜卷,反向查到具体哪段加热区温度异常、哪台牵引机速度波动,定位根因效率提升3倍以上。
某华南医用导管厂通过该方案,将客户投诉的“批次性壁厚偏差”问题定位时间从平均48小时压缩至2.5小时。
三、中小塑料厂的务实路径:不求一步到位,但求步步为营
面对动辄百万级的全套解决方案,年营收3000万以下的中小塑料厂更需要一条“小步快跑、价值可见”的路径。我们观察到,成功转型的工厂普遍遵循三个原则:
- 从“痛感最强”的单一场景切入,而非全盘替换;
- 优先选择能与现有设备兼容、无需改造产线的轻量化方案;
- 每个阶段都设置明确的业务指标验证点,如“移动报工使班结时间缩短30分钟”“模具维保提醒使换模等待下降50%”。
塑料厂数字化转型落地难:根源在“人”不在“技”
调研显示,76%的塑料厂数字化项目延期主因并非技术故障,而是内部协同断层:计划部嫌MES填报太麻烦,车间主任认为扫码耽误开机时间,老员工抗拒新操作习惯。这说明,塑料厂数字化转型落地难的核心,是组织适配滞后于技术导入。
有效解法是“工具极简+激励前置”:为一线人员设计3秒内完成的扫码报工(扫模具码+机台码+确认按钮),并将节省的时间折算成班组绩效加分;为计划员定制“一键生成明日排程”看板,自动高亮模具冲突、原料缺货、设备保养提醒。让使用者第一时间感受到“省事”“省心”“有回报”,比任何培训都管用。
塑料企业选型指南:避开“功能炫酷但无法落地”的陷阱
面对市场上五花八门的“塑料行业解决方案”,中小厂应重点考察三项硬指标:
- 模具档案完整度:能否支持模具图纸上传、维修记录拍照、试模报告关联、寿命预测提醒;
- 工艺参数嵌入能力:是否允许在BOM中直接维护温度、压力、保压时间等非结构化参数,并随订单下发;
- 移动端适配深度:报工、报修、领料、质检等高频动作,能否脱离PC端在安卓工业平板上流畅完成,且离线可用。
功能清单越长,不代表越适合。真正匹配塑料厂的系统,往往在模具管理和工艺参数这两个点上做得足够深、足够实。
四、未来三年,塑料厂数字化转型将加速走向“工艺智能”
当前阶段,塑料厂数字化转型仍以“可视化”“可追溯”为主;未来三年,随着边缘计算普及与AI算法下沉,将进入“可预测”“可自愈”新阶段。
典型趋势包括:
- 基于机台振动、电流、温度多源信号的模具寿命预测模型,准确率突破85%,变“坏了才修”为“快坏就换”;
- AI辅助调参系统,输入原料物性参数与目标产品规格,自动生成首件调试参数包,新人上岗调机时间缩短60%;
- 能耗数字孪生:构建产线级虚拟模型,模拟不同排产方案下的吨产品综合电耗,辅助计划员在交付与节能间动态权衡。
这些能力并非遥不可及。已有头部注塑厂在试点将AI调参模块嵌入现有MES,验证单条产线月度电费下降2.3%。对中小厂而言,不必等待“完美AI”,而应从夯实设备联网、规范工艺参数录入、积累真实生产数据做起——数据质量,永远是智能进化的前提。
五、总结:塑料厂数字化转型,是一场“从数据采集到决策进化”的静默革命
塑料厂数字化转型不是一场轰轰烈烈的系统上线仪式,而是一场始于扫码、成于建模、终于决策的静默革命。它不苛求一步建成“黑灯工厂”,但要求每个环节的数据真实、及时、可关联。那些真正跑通的工厂,共同特点是:用ERP管好模具与订单的“静态资产”,用MES抓好机台与人员的“动态执行”,用设备联网捕获工艺的“微观脉搏”,三者咬合成环,让数据流自然驱动管理流。
给中小塑料厂的务实建议只有三条:第一,从模具管理数字化起步,这是连接计划、生产、设备的黄金支点;第二,拒绝“为数字化而数字化”,每个功能上线前必问“它帮谁省了时间?降了多少成本?堵住了哪个漏洞?”;第三,把数据治理当作日常管理动作,而非IT部门的专项任务——班组长每日核对报工准确性,计划员每周清理过期BOM,设备主管每月校准传感器,点滴积累,终成质变。
塑料厂数字化转型,终将回归本质:让经验沉淀为规则,让规则固化为流程,让流程生成为数据,让数据反哺为决策。这条路没有捷径,但每一步扎实的脚印,都在把不确定的制造,变成可预期、可优化、可持续的增长。