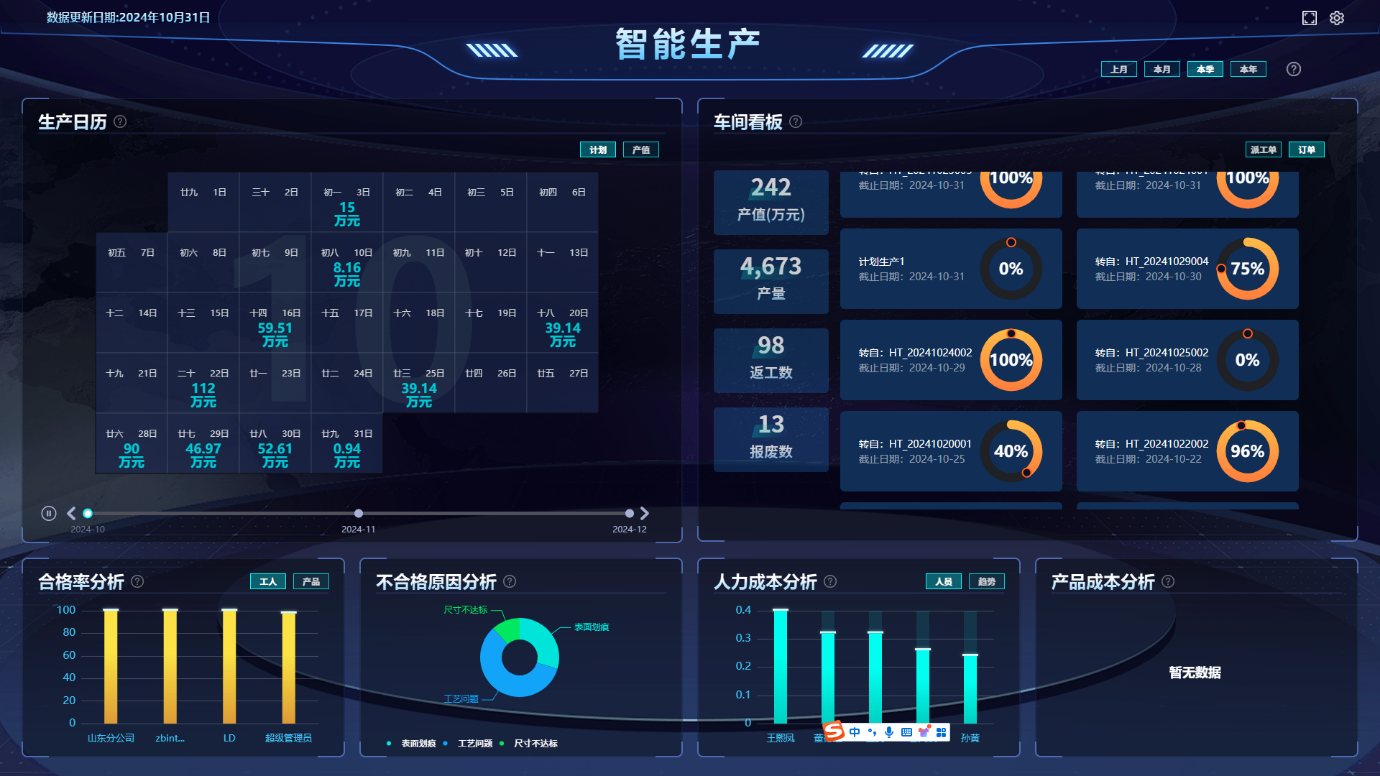
在设备生产行业,ERP系统的实施常常让人头疼:成本高昂、周期漫长、落地困难。许多老板一提到上ERP,就皱起眉头:
“这套系统真的能解决我们的生产管理问题吗?”
“会不会又像上次那样,花了钱却用不起来?”
现实是——
- 有的工厂通过设备生产厂ERP实现了生产效率提升;
- 有的工厂却因为选型不当或实施不力,导致系统闲置。
所以,今天我们就来深入探讨:设备生产厂ERP如何选型才能成功落地?以及,企业如何避免常见的实施陷阱?
一、为什么设备生产厂需要ERP?
设备生产厂的核心业务涉及复杂流程,从原材料采购到组装调试,每个环节都需精细管理。传统手工操作或零散系统往往导致数据孤岛、效率低下,而设备生产厂ERP能整合资源,优化生产计划。
设备生产厂ERP系统选型要点
选型时,企业需关注系统是否适配生产特性。例如,设备生产通常需要多级BOM管理和实时进度跟踪,如果ERP缺乏这些模块,就可能影响整体运行。设备生产厂ERP系统选型应优先评估生产管理、库存控制和财务集成能力。
设备生产厂ERP落地常见问题
实施过程中,常见问题包括员工抵触、数据迁移错误和流程不匹配。设备生产厂ERP落地难点往往源于前期调研不足,导致系统无法贴合实际产线需求。
二、设备生产厂ERP的核心价值
设备生产厂ERP不仅仅是软件,它沉淀了行业最佳实践,能帮助企业标准化流程。通过集成生产、采购和销售数据,它提供实时洞察,支持决策。
生产管理模块的关键作用
生产模块是设备生产厂ERP的核心,它能自动排程、监控工时和物料消耗。例如,当订单变更时,系统可快速调整计划,避免资源浪费,这直接提升了设备生产厂ERP的生产管理效率。
成本控制与ERP集成
成本核算是设备生产厂的痛点,ERP通过标准分摊逻辑,精准计算每台设备的制造成本。这帮助企业识别浪费点,优化采购策略,实现设备生产厂ERP成本控制目标。
三、市场现状与影响
当前,设备生产厂ERP市场多样化,但实施成功率参差不齐。许多工厂在选型时盲目追求功能全面,却忽略自身规模,导致系统过度复杂。
设备生产厂ERP实施成功率分析
数据显示,成功案例多集中于前期规划细致的工厂。设备生产厂ERP实施案例表明,结合行业专家指导可大幅降低风险,但企业需避免套用模板,而应定制化适配。
行业趋势与ERP进化
随着智能制造兴起,设备生产厂ERP正融入物联网和AI技术,实现预测性维护。这扩展了系统边界,但核心仍依赖于稳定的管理基础。
四、未来趋势判断
设备生产厂ERP将更注重灵活性和智能化。低代码平台可能补充ERP的个性化需求,但不会取代其核心框架。
智能化与ERP融合
未来,设备生产厂ERP可能集成机器学习,自动优化生产参数。这需要系统具备高扩展性,同时保持数据一致性。
低代码在设备生产厂ERP中的应用
低代码工具可用于快速开发巡检表单或报表,解决设备生产厂ERP落地难点中的灵活需求,但核心逻辑如BOM管理仍需专业ERP支撑。
五、落地务实建议
成功实施设备生产厂ERP需循序渐进。企业应从自身痛点出发,分阶段推进,避免一次性大改动。
如何选择合适的设备生产厂ERP系统
选型时,评估供应商的行业经验,并试用生产模块。设备生产厂ERP系统选型应优先考虑易用性和后续支持,而非仅看价格。
实施过程中的关键步骤
首先,梳理现有流程,识别瓶颈;其次,培训关键用户;最后,设置试点项目。设备生产厂ERP实施案例显示,这能减少阻力,提升采纳率。
避免常见陷阱的策略
避免过度定制,保持系统标准化;同时,建立数据备份机制。设备生产厂ERP落地难点常源于变更管理,因此需高层持续推动。
总之,设备生产厂ERP是提升竞争力的关键工具,但成功依赖于选型、实施和持续优化。企业应结合自身需求,务实推进,才能实现长期效益。通过关注设备生产厂ERP核心价值,并规避常见陷阱,工厂可有效数字化转型。