ERP软件的生产排产怎么安排冲压?
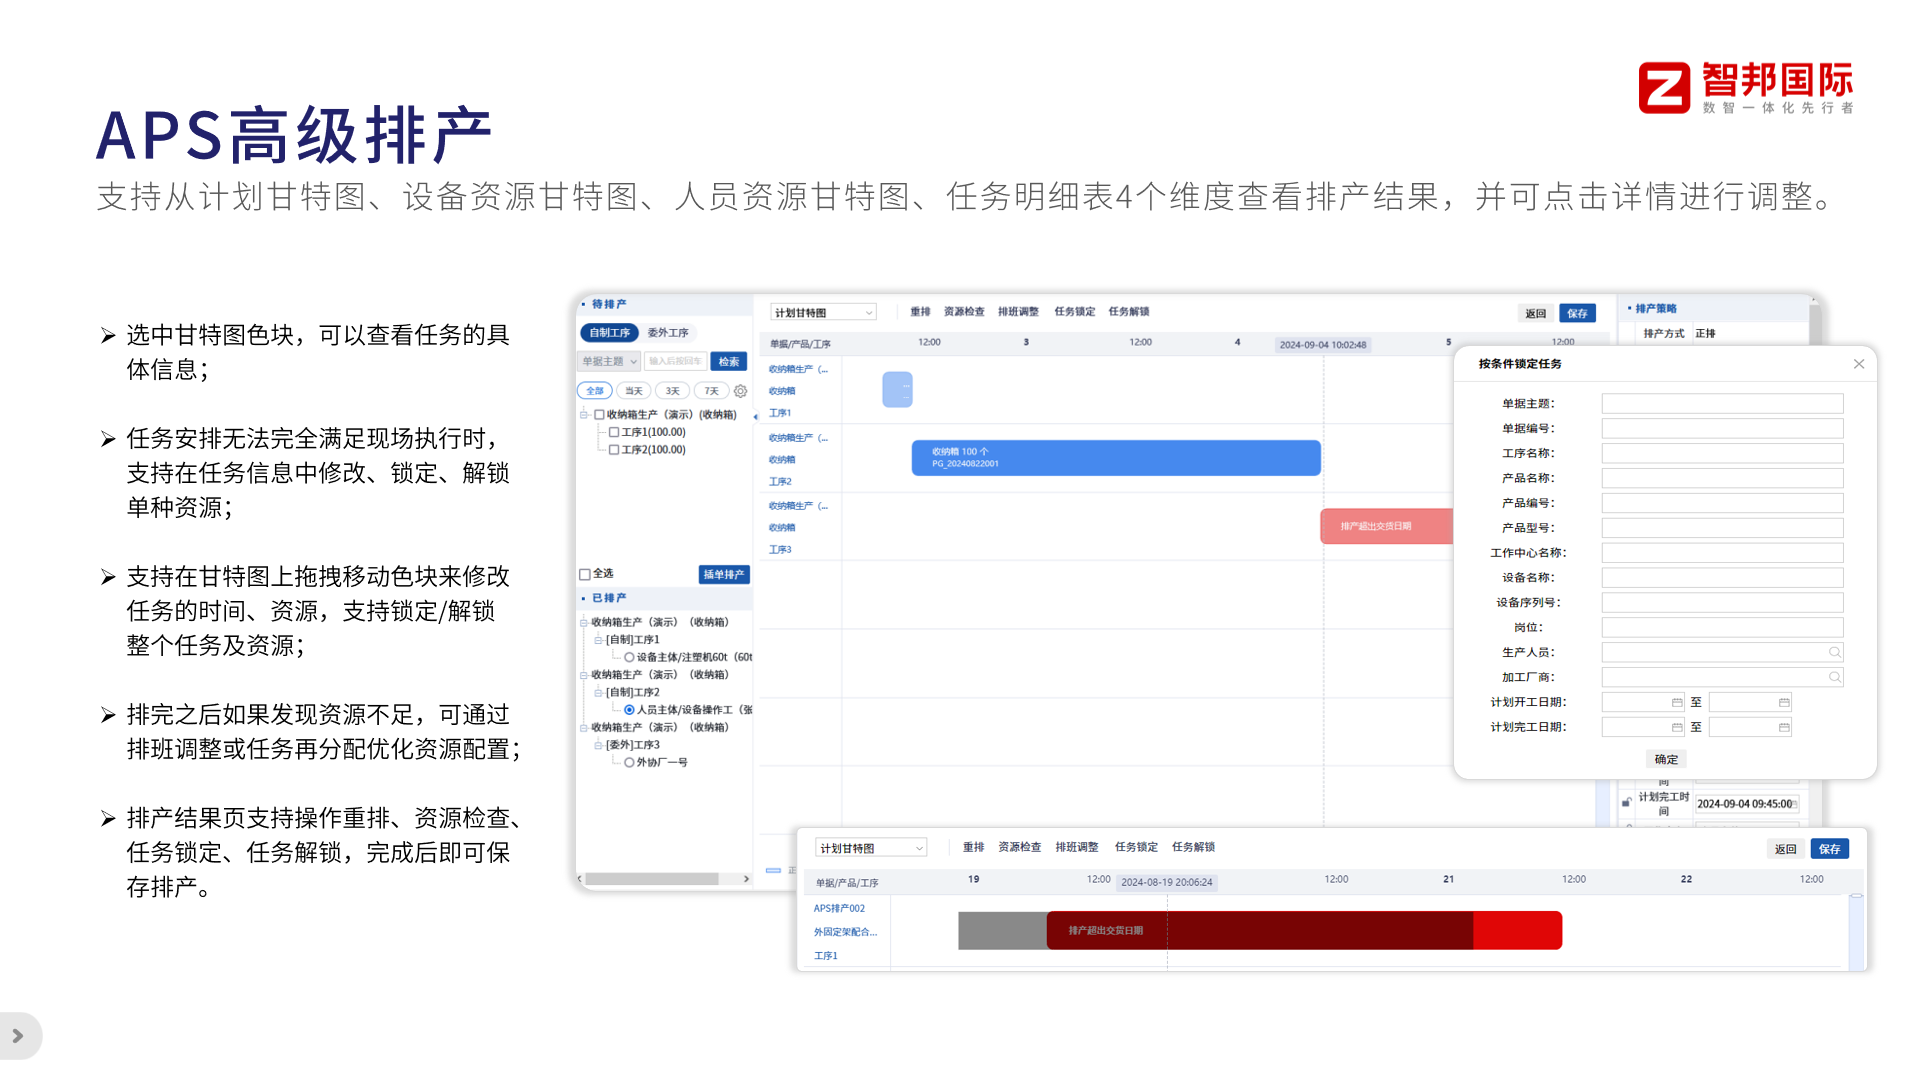
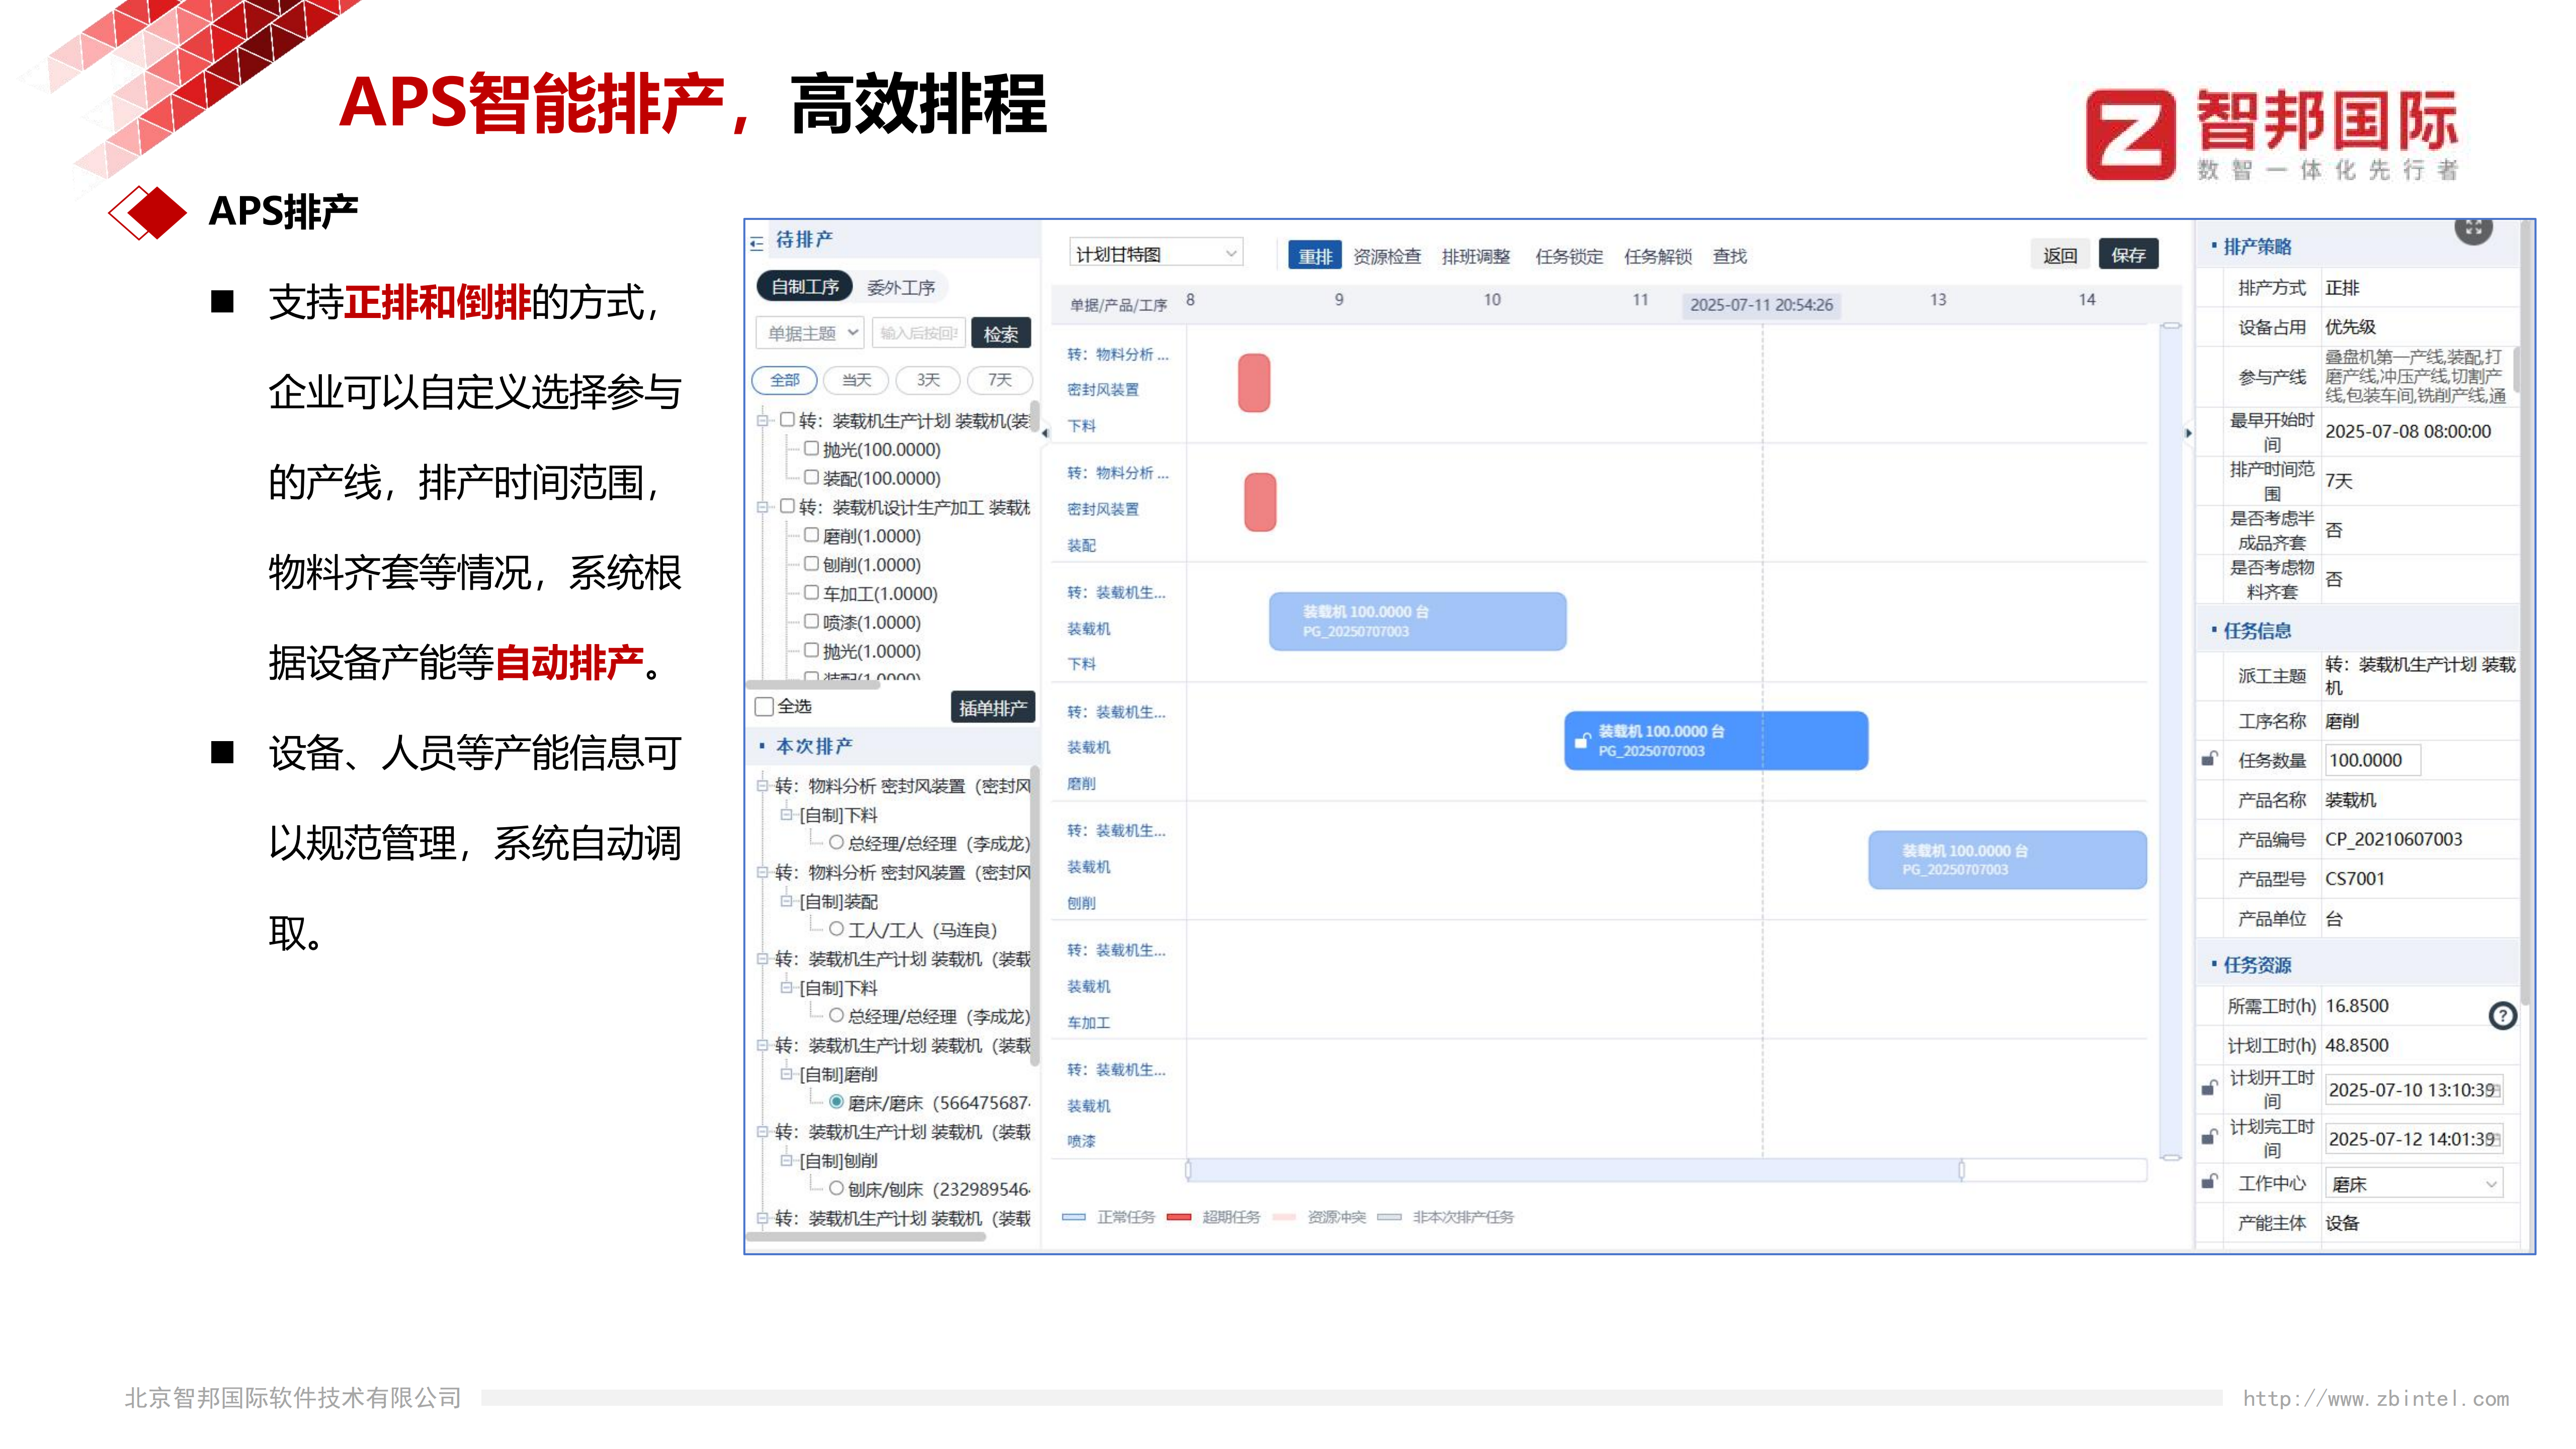
智邦国际一体化ERP:在冲压工序的排产中,系统通常通过将冲压件的BOM、工艺路线与冲床资源、模具、工装及班次容量绑定,来实现可行的生产计划;排程步是建立工艺路线和工单,明确每道冲压工序的加工时间、刀具更换与模具寿命、设备可用性和换模时间等约束;接着在排程模块设定目标与约束条件,如优先级、交期、料件可用性、良率和预留维护时间,使用Gantt式可视排程或算法进行产能评估与冲床负荷均衡;考虑冲压的特点,要对冲床的单机产能、模具状态、刀具备件、换模时间等进行精确建模,并把料件的到货、件号、批次与库存状况纳入计划,确保原料与毛坯的及时供应;现场执行方面,MES/车间看板、条码或RFID等手段对冲压工序的开工、在制、完工、良品数量及不良品原因进行实时跟踪,便于动态调整排产以减少等待和停机;为与后续工序衔接,系统可进行跨工序的排程协调,避免因前工序完成滞后而造成的瓶颈;排产结果通常会以可视化报表和关键绩效指标(如产能利用率、准时交货率、良率、换模时间等)呈现,支持生产计划的优化迭代。